
Cosa dovrebbe includere una RFQ professionale per la lavorazione CNC?

Nell'industria della lavorazione di precisione, una RFQ (Request for Quote) di alta qualità è la pietra angolare del successo del progetto. Non si tratta solo di una richiesta di prezzo, ma di un documento tecnico che comunica l'intento progettuale, trasmette i requisiti tecnici e stabilisce la fiducia cooperativa.
Come azienda che si concentra sulla lavorazione CNC ad alta precisione e sulla prototipazione rapida dal 2009, Brightstar Prototype CNC Co., Ltd ha sempre creduto fermamente che "la qualità costruisca fiducia a lungo termine." Gestiamo ogni giorno vari tipi di richieste da parte di clienti globali (soprattutto dai mercati USA, Giappone e Germania). Dal punto di vista del produttore, una RFQ ben preparata può raddoppiare la velocità di preventivo, migliorare significativamente l'accuratezza delle citazioni e ridurre notevolmente la comunicazione ripetuta causata da informazioni poco chiare.
Oggi delineeremo sistematicamente i componenti di una RFQ professionale per lavorazione CNC, combinando standard di settore ed esperienza pratica.
Perché la qualità RFQ influisce direttamente sul successo del progetto?
Molti ingegneri di approvvigionamento e progettazione chiedono: perché alcune richieste ricevono risposte lo stesso giorno, mentre altre impiegano diversi giorni? La risposta spesso risiede nei dettagli della RFQ.
Una RFQ incompleta mette il fornitore in difficoltà: o interrompere il lavoro per confermare ripetutamente, oppure fare un preventivo basandosi su assunzioni incomplete. Il primo rallenta l'intero progresso del progetto, mentre il secondo può portare a preventivi inaccurati—che vengono poi compensati tramite "ordini di modifica", portando infine a costi ancora più alti.
Una RFQ di alta qualità è la base per i fornitori per comprendere rapidamente i requisiti, stimare accuratamente i cicli di produzione e fornire prezzi competitivi. Riflette non solo la standardizzazione del processo di approvvigionamento, ma anche il rispetto per la capacità professionale del fornitore. Per i produttori come Brightstar che valorizzano l'esperienza nel servizio, una RFQ chiara ci consente anche di fornire un prezioso feedback DFM (Design for Manufacturability) al più presto possibile, aiutandovi a ottimizzare le strutture, evitare rischi e ridurre i costi durante la fase di progettazione.
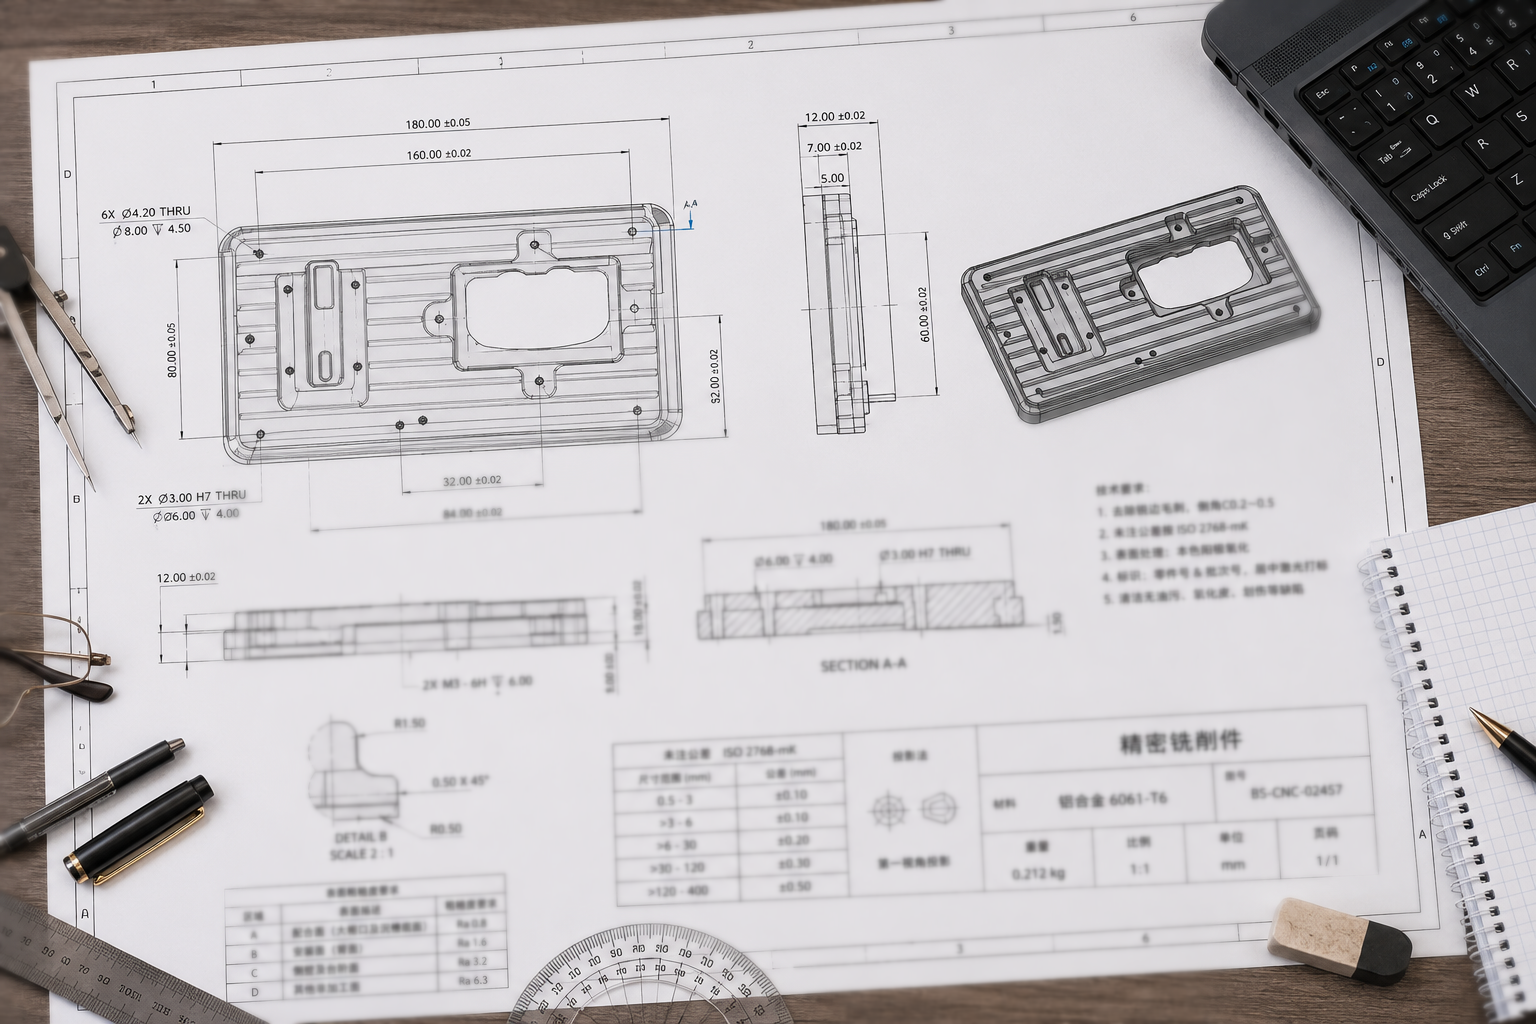
I sei elementi fondamentali di una RFQ professionale
Analisi dei punti critici comuni: perché le RFQ vengono spesso rifiutate?
Confronto tra dati di settore e costi
Soluzioni: come preparare una RFQ "zero-question"?
Diagramma di flusso di processo e punti chiave DFM
Caso di studio: come una RFQ ha fatto risparmiare il 20% sui costi?
Domande Frequenti (FAQ)
Comuni "trappole" nelle RFQ
Nel lavoro reale, spesso incontriamo i seguenti tipi di problemi tipici, che sono spesso i responsabili di ritardi nei preventivi e stime di costo inaccurate:
Trappola 1: Discorrispondenza tra disegno e modello
Questo è l'errore di basso livello più comune e fatale. Quando le dimensioni del disegno 2D entrano in conflitto con la geometria del modello 3D, il fornitore non ha altra scelta che fermarsi e chiedere chiarimenti, perdendo così tempo inutilmente. Fornitori diversi possono comprendere il conflitto in modo differente, rendendo impossibile confrontare i preventivi orizzontalmente.
Trappola 2: Descrizione del materiale vaga
Scrivere solo "alluminio" o "acciaio inox" è tutt'altro che sufficiente. La lavorabilità della macchina, la durata degli utensili e il costo delle leghe di alluminio 6061-T6 e 7075-T651 sono molto diversi; Anche per lo stesso acciaio inossidabile, le caratteristiche di taglio del 303 e del 304 sono completamente diverse.
Trappola 3: tolleranze troppo vincolate
Coprire l'intero disegno con tolleranze di ±0,01mm aumenterà significativamente i costi di lavorazione e ispezione non necessari. In effetti, le superfici non accoppianti possono utilizzare standard di tolleranza generali come ISO 2768. Rinforzare le tolleranze fa aumentare esponenzialmente i costi, e la maggior parte delle caratteristiche critiche rappresenta solo il 10%-20% delle caratteristiche del disegno.
Trappola 4: Ignorare il design per la manifatturabilità
Cavità profonde, angoli interni a raggio piccolo (R-corners) o fessure estremamente strette che appaiono nel disegno del progetto costringono il fornitore a utilizzare strumenti non standard con rapporti lunghezza/diametro eccessive, riducendo la rigidità della lavorazione e prolungando notevolmente i tempi di lavorazione.
Scavo 5: Non considerando le operazioni secondarie e i requisiti di ispezione
I trattamenti superficiali (come anodizzazione, placcatura) e i requisiti di ispezione (come FAI, certificati materiali) vengono spesso aggiornati solo dopo il preventivo, causando l'invalidità del preventivo originale o insospettando costi aggiuntivi.
Dati di settore: quali fattori determinano davvero i costi di lavorazione CNC?
Per aiutarti a ottimizzare la tua RFQ in modo più preciso, ecco un confronto dei fattori di costo basato su riepiloghi delle pratiche di settore:
| Cost Driver | Low Impact (Costo Inferiore) | High Impact (costo significativamente aumentato) | Osservazioni |
|---|---|---|---|
| Tolleranza Accuratezza | Sopra ±0,1mm (tolleranze generali) | ±0,005mm (levigatura di precisione/lavorazione ad alta precisione) | Per ogni miglioramento di ordine di grandezza nella precisione, i tempi di elaborazione e i costi di ispezione aumentano esponenzialmente |
| Surface Roughness (Ra) | Ra 3.2μm (fresatura convenzionale) | Sotto Ra 0,4μm (richiesto levigatura/lucidatura) | Elevati requisiti di finitura superficiale significano velocità di avanzamento più lente e processi aggiuntivi |
| Grado del materiale | 6061-T6 Alluminio, 303 Acciaio Inossidabile | 7075-T6 Alluminio, 17-4PH Acciaio inossidabile, Titanio Tutto oy | Materiali difficili da lavorare riducono la durata dell'utensile e richiedono parametri di taglio più conservativi | .
| Raggio Interno dell'Angolo | R ≥ 3mm (si possono usare utensili standard) | <td style="bordo: 1px solido #333; imbottitura: 6px 10px;">R < 1mm (necessari utensili speciali di piccolo diametro)Gli utensili di piccolo diametro hanno scarsa rigidità, richiedendo una riduzione della profondità di taglio e della velocità di avanzamento | |
| Rapporto profondità-diametro del foro | rapporto profondità-diametro ≤ 3 (punte standard per trapani) | La lavorazione a foro profondo presenta una difficile evacuazione dei trucioli, alto rischio di rottura degli utensili e richiede più cicli di perforazione a pezzo | |
| Numero di operazioni di serraggio | Completato in un unico clamp (lavorazione a 3 assi) | Operazioni di serraggio multiple o lavorazione simultanea su 5 assi necessaria | Ogni operazione di serraggio aggiuntiva aumenta l'errore cumulativo di posizionamento e le ore di lavoro |
Conclusione chiave: specificare chiaramente "caratteristiche critiche" e "caratteristiche non critiche" nella RFQ, e permettere ai fornitori di adottare strategie di lavorazione più economiche in aree non critiche, è il modo più efficace per controllare i costi.
Soluzioni: i sei elementi fondamentali di una RFQ professionale
Combinando standard autorevoli del settore e l'esperienza pratica di Brightstar, raccomandiamo di includere i seguenti sei moduli nella tua RFQ:
1. File di ingegneria completi (disegno 2D + modello 3D)
Cosa Invia:
Modello CAD 3D: il formato STEP (.step/.stp) è la prima scelta del settore, seguito da IGES. Questa è la base per la programmazione e la pianificazione del percorso di lavorazione.
disegno ingegneristico 2D (PDF): include tutte le dimensioni, tolleranze, datum, indicazioni sulla rugosità superficiale e note. Questo è il documento tecnico legalmente vincolante.
Consiglio professionale: assicurati che il disegno 2D e il modello 3D siano della stessa versione e segna chiaramente il numero di versione e la data nel file nome. I file incoerenti sono la principale causa dei ritardi nei preventivi.
2. Specifica del materiale trasparente
Cosa deve essere specificato:
Grado esatto della lega e temperamento: ad esempio, "AL 6061-T651 plate" o "17-4PH H900"
Standard materiali applicabili: ad esempio, ASTM, EN, GB, ISO
Requisiti speciali: ad esempio, report di test del materiale (MTR), requisiti di tracciabilità, dichiarazioni di conformità RoHS/REACH
Scrivere solo "alluminio" o "acciaio inox" è tutt'altro che sufficiente; la lavorabilità e il costo delle diverse leghe variano molto.
3. Tolleranze chiare e richiami di funzionalità critiche
Linee guida:
Prioritizza le chiamate delle dimensioni critiche: indica chiaramente quali dimensioni sono superfici di connessione, superfici portanti o caratteristiche critiche che influenzano l'assemblaggio (puoi contrassegnare "CTQ" o "Critical to Function" sul disegno)
Usa i simboli GD&T: per esigenze funzionali complesse, usa Geometric Dimensioning and Tolerancing (GD&T) per un controllo preciso
Evitare tolleranze globali troppo rigide: utilizzare standard generali di tolleranze come ISO 2768 per dimensioni non critiche
Ricorda un principio: stringere le tolleranze fa aumentare esponenzialmente i costi; applica tolleranze strette solo dove la funzionalità lo richiede.
4. Quantità, consegna e fase del progetto
Comunica chiaramente al fornitore le tue esigenze di quantità e le aspettative di tempo:
Ordine quantità e utilizzo annuale: quantità del lotto + uso annuo stimato (EAU). I prezzi variano notevolmente in base alla quantità
Consegna prevista: dichiarare chiaramente la data target di consegna e se sono previsti requisiti parziali per la spedizione
fase del progetto: parte di verifica prototipo o parte di produzione? Questo aiuta il fornitore a determinare il focus
5. Requisiti di trattamento delle superfici e elaborazione secondaria
Tutto passi oltre la lavorazione meccanica devono essere elencati:
Tipo di trattamento: anodizzazione, sabbiatura, placcatura, trattamento termico, incisione laser, ecc.
Specifica o standard specifico: ad esempio, "MIL-A-8625 Anodizzazione trasparente Tipo II"
Requisiti di aspetto: codice colore, opaco/lucido, requisiti per aree designate
Promemoria speciale: alcuni trattamenti superficiali (come l'anodizzazione dura) influenzeranno le dimensioni finali e richiedono di lasciare spazio prima della lavorazione; assicurati di comunicarlo in anticipo.
6. Requisiti di ispezione e documenti di qualità
Specificare chiaramente gli standard di ispezione aiuta il fornitore a valutare accuratamente il carico di lavoro:
Ispezione del primo articolo (FAI): se è necessario un rapporto FAI
Material Test Report (MTR): se è necessario un report di tracciabilità del materiale
Rapporto a piena dimensione: se è necessario un rapporto CMM o un rapporto di ispezione con segnalazioni di disegno a palloncinio
Calibri speciali: requisiti specifici come calibri thread go/no-go
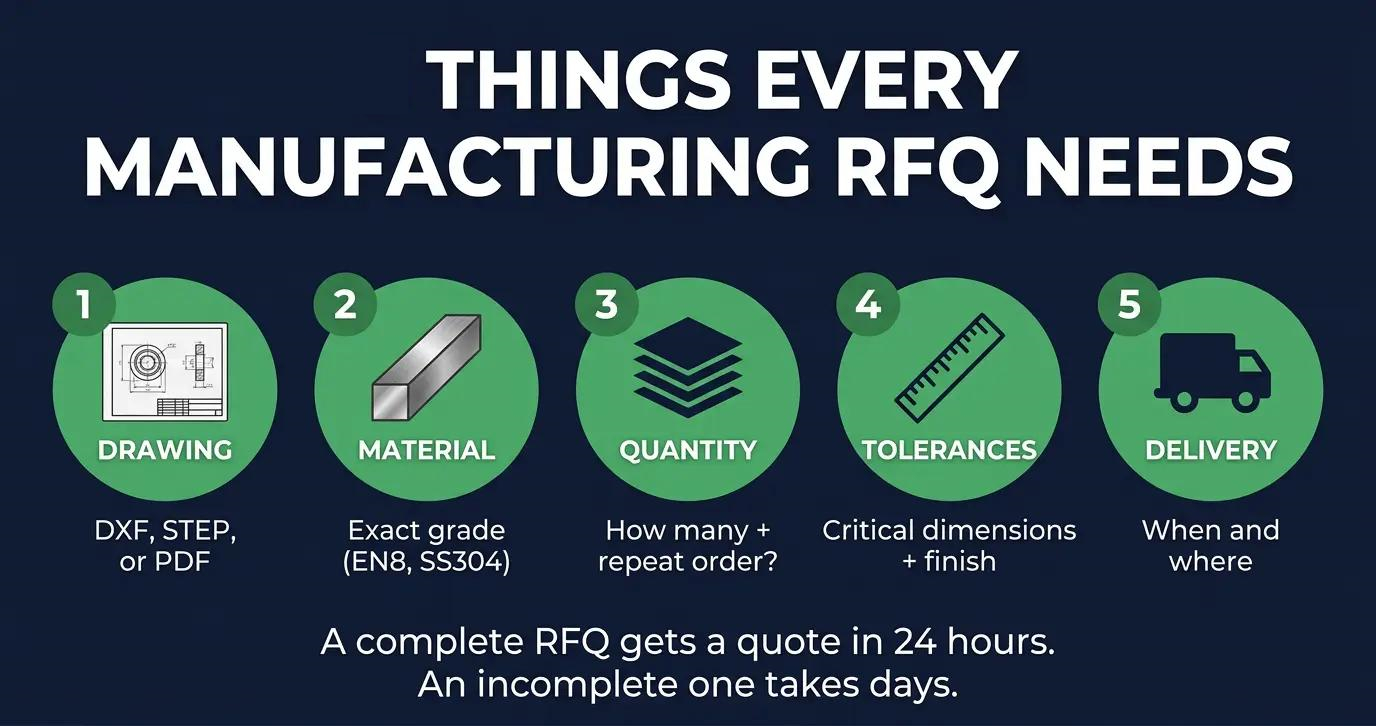
Diagramma di flusso di processo: il completo ciclo chiuso dalla RFQ alla consegna
Segue il nostro processo interno per gestire una RFQ standard, a cui puoi fare riferimento per comprendere la logica decisionale del fornitore:
Fase 1: RFQ del cliente Invia
Include modello STEP, disegno PDF, requisiti
tecnici Specifica quantità, consegna, materiale
Fase 2: Revisione interna del fornitore (24-48 ore)
I team di vendita e ingegneria esaminano congiuntamente la
fattibilità Controlla la coerenza del disegno, le sfide di tolleranza, le difficoltà
di processo Valuta se è una "corrispondenza" — cioè se i requisiti del progetto sono allineati alle capacità e all'esperienza del fornitore
Fase 3: feedback e chiarimenti DFM
Fornire suggerimenti per l'ottimizzazione della manifatturabilità (ad esempio, aumentare l'angolo R, regolare le tolleranze)
Confermare caratteristiche
ambigue Alcuni fornitori forniscono prezzi preventivi preliminari in questa fase
Fase 4: Preventivo dai subappaltatori
Se sono necessari processi secondari come anodizzazione, placcatura, trattamento termico, ecc., richiedere preventivi ai partner a valle
,Fase 5: Genera citazione
Combinare studi di tempo (simulazione del percorso utensile), costi dei materiali, costi di subappalto, costi di imballaggio e logistica per generare un preventivo formale
Fase 6: Recensione del cliente e assegnazione dell'ordine
Conferma requisiti
di consegna e qualità Firma l'ordine d'acquisto (PO)
Caso di studio: come una RFQ ha ridotto i costi di lavorazione CNC del 22%?
Un cliente statunitense ci ha inviato una RFQ per un pezzo di supporto motore per drone per la validazione del prototipo. Durante il processo di revisione RFQ, il nostro team di ingegneria ha individuato tre problemi che avrebbero aumentato significativamente i costi di lavorazione.
Raggio interno degli angoli troppo piccolo
Una posizione non critica sul disegno indicava un angolo interno di R0,5 mm. Ciò significava che per la pulizia degli angoli sarebbe stato necessario uno strumento di diametro minore, come una fresa da Ø1 mm. Abbiamo raccomandato al cliente di allentare il raggio interno dell'angolo a R1,5 mm. Ciò permetterebbe l'uso di uno strumento di diametro maggiore, una fresa da Ø3 mm, migliorando la rigidità dell'utensile, riducendo i tempi di lavorazione e riducendo il rischio di rottura dell'utensile. Riduzione dei costi: circa il 3%.
Requisito di rugosità superficiale troppo alto
L'RFQ originale richiedeva che tutte le superfici esterne raggiungessero Ra 0,8 μm. Dopo la valutazione funzionale, abbiamo scoperto che solo due superfici di accoppiamento richiedevano effettivamente tale rugosità. Pertanto, abbiamo raccomandato:
Superfici di accoppiamento critiche: Ra 0,8 μm
Superfici esterne non critiche: Ra 3,2 μm
Meno operazioni di lucidatura, riduzione dei costi: circa l'8%.
Ottimizzazione della selezione dei materiali
L'RFQ originale specificava solo AL 7075 per il materiale, senza specificare la temperatura specifica.
Abbiamo raccomandato di specificare il materiale come 6061-T6. In questo progetto, il cliente ha confermato che 6061-T6 poteva soddisfare i requisiti funzionali della fase di validazione del prototipo.
E 6061-T6 è più facile da lavorare, riducendo il costo dichiarato del 5%. Dopo l'ottimizzazione, il costo totale di questa RFQ è stato significativamente ridotto.
Ancora più importante, la FAI per la prima prova è passata in un solo tentativo, senza alcun riwork o modifica al disegno.
Questo caso dimostra che la qualità di una RFQ non solo influisce sulla velocità di preventivo, ma influisce anche direttamente sui costi di lavorazione CNC. Una RFQ chiara, ragionevole e manifatturabile aiuta i fornitori a fare preventivi più accurati e aiuta anche gli acquirenti a evitare spese di lavorazione meccanica inutili.
FAQ: Domande frequenti sulle RFQ
Q1: Quanto tempo richiede tipicamente l'elaborazione RFQ?
A: Questo dipende principalmente dalla complessità del progetto.
Parti semplici (ad esempio, lastre, alberi, senza superfici curve complesse): i preventivi possono solitamente essere completati entro 1-2 giorni lavorativi.
Complessità media (inclusi più superfici curve, processi multipli): generalmente richiede 2-3 giorni lavorativi.
Parti complesse (inclusi cavità profonde, pareti sottili, caratteristiche di lavorazione simultanea a 5 assi o requisiti speciali di trattamento termico): possono richiedere 3-5 giorni lavorativi.
Va notato che questa volta copre l'attenta revisione del disegno da parte del team di ingegneria, l'analisi della manifatturabilità (DFM) e il ciclo di preventivo per i processi di subappaltiazione (come anodizzazione, placcatura). Crediamo sempre che l'accuratezza sia più importante della velocità: un preventivo completamente valutato vale molto di più di un numero fornito in fretta.
D2: Quali sono le ragioni comuni per cui una RFQ viene rifiutata?
A: Quando un fornitore rifiuta proattivamente una RFQ, è in realtà una mossa responsabile per entrambe le parti—significa che, dopo aver valutato attentamente i propri limiti di capacità, hanno concluso di non poter soddisfare i tuoi requisiti. Le ragioni comuni di rifiuto includono: i requisiti di precisione dei pezzi superano la capacità dell'equipaggiamento del fornitore (ad esempio, richiedono una tolleranza di ±0,001 mm ma il fornitore non dispone dell'attrezzatura di finitura corrispondente); il materiale o il processo non sono l'area di competenza del fornitore (ad esempio, un produttore che si occupa principalmente di parti in alluminio riceve un ordine per lega di titanio o Inconel); La quantità ordinata è troppo piccola ma il pezzo è estremamente complesso, il che comporta un investimento in programmazione e fissaggio molto più alto rispetto alla lavorazione stessa, rendendolo economicamente insostenibile; il disegno comporta gravi rischi di fabbricabilità, come cavità estremamente profonde, angoli a R molto piccoli o strutture a pareti sottili, con tassi di rottami molto elevati se costretti a lavorare; e la capacità attuale del fornitore è completamente occupata e non può programmare la produzione entro la data di consegna richiesta. Quando si trova di fronte a un rifiuto, consigliamo di chiedere proattivamente la ragione specifica: questo può spesso aiutarti a comprendere la direzione per l'ottimizzazione del progetto, e puoi anche adeguare i requisiti del processo e cercare un fornitore più adatto.
D3: Se ho solo un campione fisico e nessun modello 3D, posso avere un preventivo?
A: Sì, ma l'accuratezza sarà limitata. Si consiglia di fornire almeno uno schizzo disegnato a mano o dimensioni di base, e preferibilmente un disegno 2D dopo la scansione o una semplice misurazione. Una valutazione RFQ con un campione fisico sarà più accurata.
D4: Perché i preventivi di diversi fornitori variano molto?
A: Può essere dovuto a diverse interpretazioni del disegno o all'uso di risorse subappaltate differenti. Un fornitore esperto chiarirà in anticipo le ambiguità invece di fare un preventivo basandosi su ipotesi.
Q5: Quanto è tipicamente valida una citazione RFQ?
A: Solitamente 15-30 giorni, a seconda delle fluttuazioni del prezzo delle materie prime e delle condizioni di capacità dell'officina. Si raccomanda di Invia nuovamente le RFQ che superano il periodo di validità affinché il fornitore possa confermare l'ultima situazione.
Rendi la tua prossima RFQ più efficiente
Preparare una RFQ professionale è il primo passo per stabilire una cooperazione efficiente con il fornitore. Può aiutarti:
Ottenere preventivi
più accurati e competitivi Accorciare l'intero ciclo dalla richiesta all'ordine alla consegna
Evitare rischi di fabbricazione nella fase di progettazione e ridurre i costi complessivi
Brightstar Prototype CNC Co., Ltd aderisce sempre alla filosofia fondamentale di "precisione qualità, cliente al primo posto." La cooperazione che comprendiamo non è una transazione isolata, ma una partnership tecnica che attraversa tutto il ciclo di vita dello sviluppo del prodotto. Con oltre dieci anni di esperienza nella lavorazione di precisione e certificazioni ISO 9001 e IATF 16949, siamo il tuo partner fiducioso per prototipi rapidi e lavorazione CNC in Cina.
Invia la tua RFQ (inclusi modello STEP + disegno PDF + requisiti tecnici) alla nostra email aziendale, oppure Invia la tua richiesta tramite il nostro sito ufficiale. Promettiamo di fornire un feedback iniziale entro 8 ore lavorative (per progetti regolari), insieme a suggerimenti professionali per l'ottimizzazione del DFM e un rapporto completo FAI (First Article Inspection).
Inizia ora! Richiedi subito un preventivo e prova un servizio di lavorazione CNC diverso.
Disclaimer
Le informazioni fornite in questo articolo sono solo per riferimento generale di ingegneria. I metodi di lavorazione effettivi, le tolleranze e le strategie di produzione possono variare a seconda della geometria del pezzo, delle condizioni del materiale e delle esigenze applicative. Si prega di consultare un ingegnere di produzione qualificato per raccomandazioni specifiche per il progetto.