
Tolleranze di lavorazione CNC: una guida pratica per ingegneri e team di approvvigionamento
Se hai mai ricevuto un pezzo CNC che "sembrava giusto" ma si rifiutava di assemblare, capisci già perché le tolleranze sono importanti. Una tolleranza è la deviazione consentita da una dimensione specificata — e nella produzione di precisione, quel piccolo divario tra "abbastanza buono" e "perfetto" determina se un pezzo si adatta, funziona o finisce nel contenitore dei rottami.
Per i team di approvvigionamento e gli ingegneri che si approvvigionano con servizi di lavorazione CNC personalizzati, comprendere le tolleranze non è opzionale. Influisce direttamente sul costo dei pezzi, i tempi di consegna, la resa di assemblaggio e, in ultima analisi, l'affidabilità del prodotto sul campo. Eppure la specifica di tolleranza rimane uno degli aspetti più fraintesi del processo di approvvigionamento. Molti disegni arrivano con tolleranze troppo strette che aumentano inutilmente i costi, mentre altri mancano di segnalazioni critiche sulle funzionalità funzionali, causando problemi di adattamento in seguimento.
Questa guida riassume ciò che il nostro team di ingegneri ha imparato in anno anni di produzione — che tu sia un ingegnere meccanico esperto o un responsabile degli acquisti che esamina un preventivo, puoi prendere decisioni più intelligenti sulle tolleranze.
cos'è esattamente una tolleranza di lavorazione CNC?
Una tolleranza definisce la variazione massima consentita in una dimensione fisica. Quando un disegno indica un diametro del foro di 10,00 mm con una tolleranza di ±0,05 mm, il foro finito può misurare da 9,95 mm a 10,05 mm e comunque essere accettato.
Le tolleranze esistono perché nessun processo produttivo può produrre un pezzo con dimensioni infinitamente esatte. Anche il centro di lavorazione a 5 assi più avanzato presenta una variabilità intrinseca — dalla flessione e dilatazione termica dell'utensile al retrocesso del materiale e all'incertezza della misura. L'obiettivo della specifica delle tolleranze non è eliminare completamente la variazione (cosa impossibile), ma controllarla entro limiti che garantiscano una corretta funzione mantenendo la produzione economicamente sostenibile.
Ci sono diverse categorie di tolleranze che incontrerai in un disegno tipico di lavorazione CNC:
Tolleranze lineari — regolano lunghezze, larghezze, altezze, diametri dei fori e altre misure dirette.
Tolleranze angolari — controllano la deviazione consentita degli angoli, come uno smusso o una superficie rastremata.
Tolleranze geometriche (GD&T) — controllo della forma, orientamento, posizione e esaurimento delle caratteristiche. Esempi includono planiattezza, parallelismo, perpendicolità, concentricità e posizione.
Finitura superficiale — pur non essendo una tolleranza dimensionale in senso stretto, la rugosità superficiale (Ra) è spesso specificata insieme alle tolleranze e influisce sia sull'aspetto che sul costo.
Capire quali caratteristiche richiedono un controllo rigoroso e quali possono basarsi sulle tolleranze standard del negozio è la base di una fornitura di componenti di precisione in termini di costi efficiente.
Le due tolleranze dominanti Standard: ISO 2768 vs. ASME Y14.5
Per quanto riguarda le tolleranze generali sui pezzi lavorati CNC, due standard dominano la produzione globale: ISO 2768 (usato principalmente in Europa, Asia e Medio Oriente) e ASME Y14.5 (lo standard nordamericano per la Dimensionazione e la Tolleranza Geometrica).
ISO 2768: Tolleranze generali per il resto del disegno
ISO 2768 è uno standard generale di tolleranza. Permette a un ingegnere di inserire una singola nota nel blocco titolo del disegno — come "ISO 2768-mK" — e quella nota imposta automaticamente la variazione consentita predefinita per ogni dimensione della parte che non ha un callout di tolleranza esplicito. Questo semplifica drasticamente la creazione dei disegni per le funzionalità non critiche.
Lo standard è suddiviso in due parti:
ISO 2768-1 copre le tolleranze generali per dimensioni lineari e angolari, con quattro classi di precisione: f (fine), m (medio), c (grossolana) e v (molto grossolana).
ISO 2768-2 copre le tolleranze generali per le caratteristiche geometriche — rettiline, piattezza, perpendicolità, simmetria e runout — con tre classi: H, K e L.
Un callout come "ISO 2768-mK" significa tolleranze lineari di classe media (m) combinate con tolleranze geometriche di classe K. Questa è una delle combinazioni più comunemente specificate nella lavorazione CNC commerciale e industriale. A partire dal 2026, la versione 1989 della ISO 2768 rimane lo standard attivo, anche se una bozza di revisione (ISO/DIS 2768) ha raggiunto la fase DIS nel 2025 con modifiche proposte che includono la limitazione dell'ambito solo a dimensioni lineari e angolari. Per ora, i tavoli esistenti continuano a governare la maggior parte della produzione.
ASME Y14.5: GD&T completo per assembly critici
ASME Y14.5 è lo standard dominante in Nord America ed è sempre più richiesto dalle catene di fornitura OEM con sede negli Stati Uniti. A differenza dell'approccio "una nota copre tutto" della ISO 2768, ASME Y14.5 fornisce un linguaggio simbolico completo — Geometric Dimensioning and Tolerancing (GD&T) — che permette agli ingegneri di definire esplicitamente la forma, l'orientamento, la posizione e l'esaurimento delle singole caratteristiche utilizzando i Feature Control Frames.
GD&T è più potente ma anche più complesso. Richiede ingegneri qualificati per applicarla correttamente e meccanici e ispettori qualificati per interpretarla. Il vantaggio è che per assemblaggi complessi con interfacce funzionali — pensa a componenti strutturali aerospaziali, interfacce di impianti medici o parti di trasmissione automobilistica — GD&T elimina ambiguità che le tolleranze generali non possono eliminare.
Quale Standard dovresti usare?
| Aspect | ISO 2768 | ASME Y14.5 (GD&T) |
|---|---|---|
| Comunicazione | Implicito da una nota generale nel blocco titoli | Esplicitamente definito in Feature Control Frames |
| Migliore per | Componenti non critiche, staffe semplici, lamiera | Assemblaggi complessi, interfacce funzionali, parti di precisione |
| Controllo geometrico | Limitato a 5 caratteristiche | Suite completa: posizione, profilo, parallelismo, cilindricità e altro |
| Sforzo di disegno | Low — veloce da creare | Higher — richiede ingegneri GD&T formati |
| Regioni tipiche | Europa, Asia, Medio Oriente | catene di approvvigionamento OEM Nord America, USA |
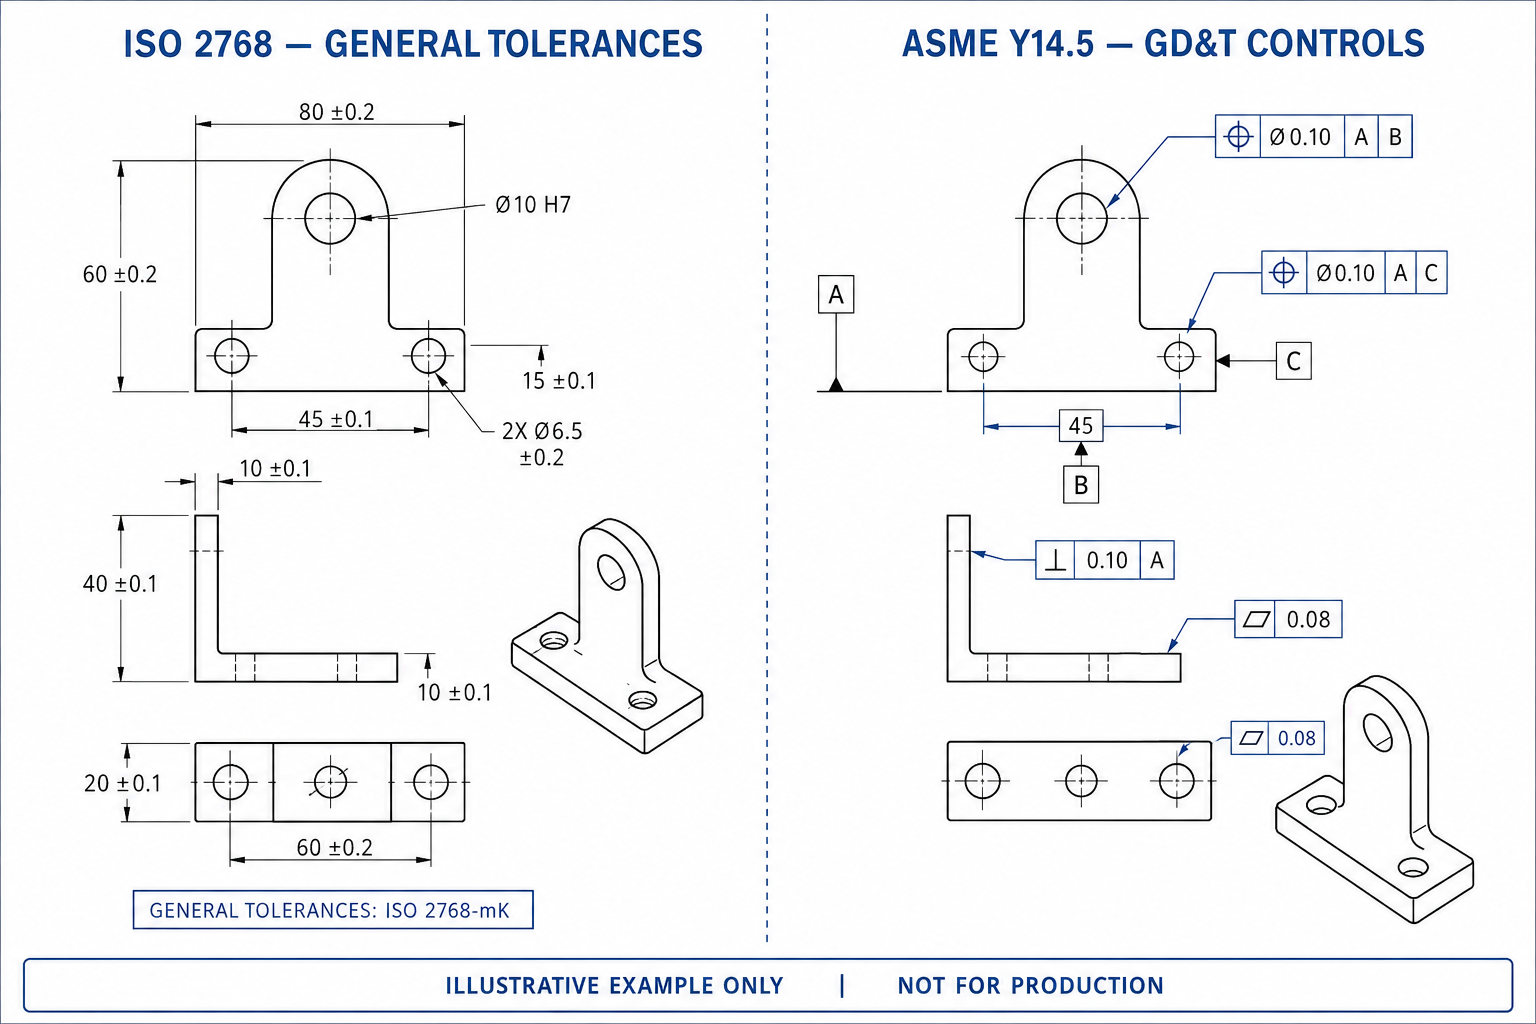
Presso Brightstar, il nostro team di ingegneria parla fluentemente entrambi gli standard. Produciamo regolarmente componenti secondo ISO 2768-mK per clienti europei e per completi ASME Y14.5 GD&T per clienti aerospaziali e medici statunitensi. Se il tuo disegno utilizza uno standard ma il cliente finale si aspetta l'altro, possiamo consigliare la conversione — anche se consigliamo sempre di confermare con il team di progettazione prima di apportare modifiche.
Intervalli tipici di tolleranze per processo di lavorazione CNC
Non tutte le macchine CNC sono uguali, e la tolleranza raggiungibile dipende fortemente dal processo utilizzato. Ecco cosa puoi realisticamente aspettarti:
Fresatura CNC a 3
assiStandard i centri di lavorazione verticale a 3 assi sono i cavalli di battaglia della lavorazione CNC. A seconda della dimensione del pezzo, del materiale, della geometria e della configurazione, possono solitamente ottenere:
Tolleranze lineari generali: ±0,10 mm a ±0,05 mm (±0,004" a ±0,002")
Tolleranze lineari più strette: ±0,025 mm a ±0,01 mm (±0,001" a ±0,0004"), raggiungibili con passaggi attenti di fissaggio e finitura
Tolleranze di posizione dei fori: ±0,05 mm a ±0,025 mm, a seconda del diagramma del foro, della struttura dei dati e del metodo di ispezione
macchine a 3 assi sono ideali per parti prismatiche dove tutte le caratteristiche sono accessibili dall'alto o da un numero limitato di configurazioni. Ogni configurazione aggiuntiva introduce un potenziale errore di impilamento, quindi le parti che richiedono più operazioni di rifissaggio tendono ad accumularsi più tolleranza.
5-asse Lavorazione CNC
centri di lavorazione a 5 assi ruotano il pezzo o lo utensile in due assi aggiuntivi, permettendo di lavorare geometrie complesse in un unico setup. Questo vantaggio di configurazione singola è fondamentale per il controllo delle tolleranza:
Tolleranze lineari generali: ±0,025 mm a ±0,01 mm (±0,001" a ±0,0004")
Capacità di alta precisione: fino a ±0,005 mm (±0,0002") in condizioni controllate, a seconda della geometria del pezzo, del materiale, della dimensione della caratteristica e delle esigenze di ispezione
Tolleranze di posizione tra caratteristiche e caratteristiche: ±0,02 mm a ±0,01 mm per funzionalità lavorate nella stessa configurazione
Finitura superficiale: tipicamente Ra 0,8-1,6 μm senza lucidatura secondaria
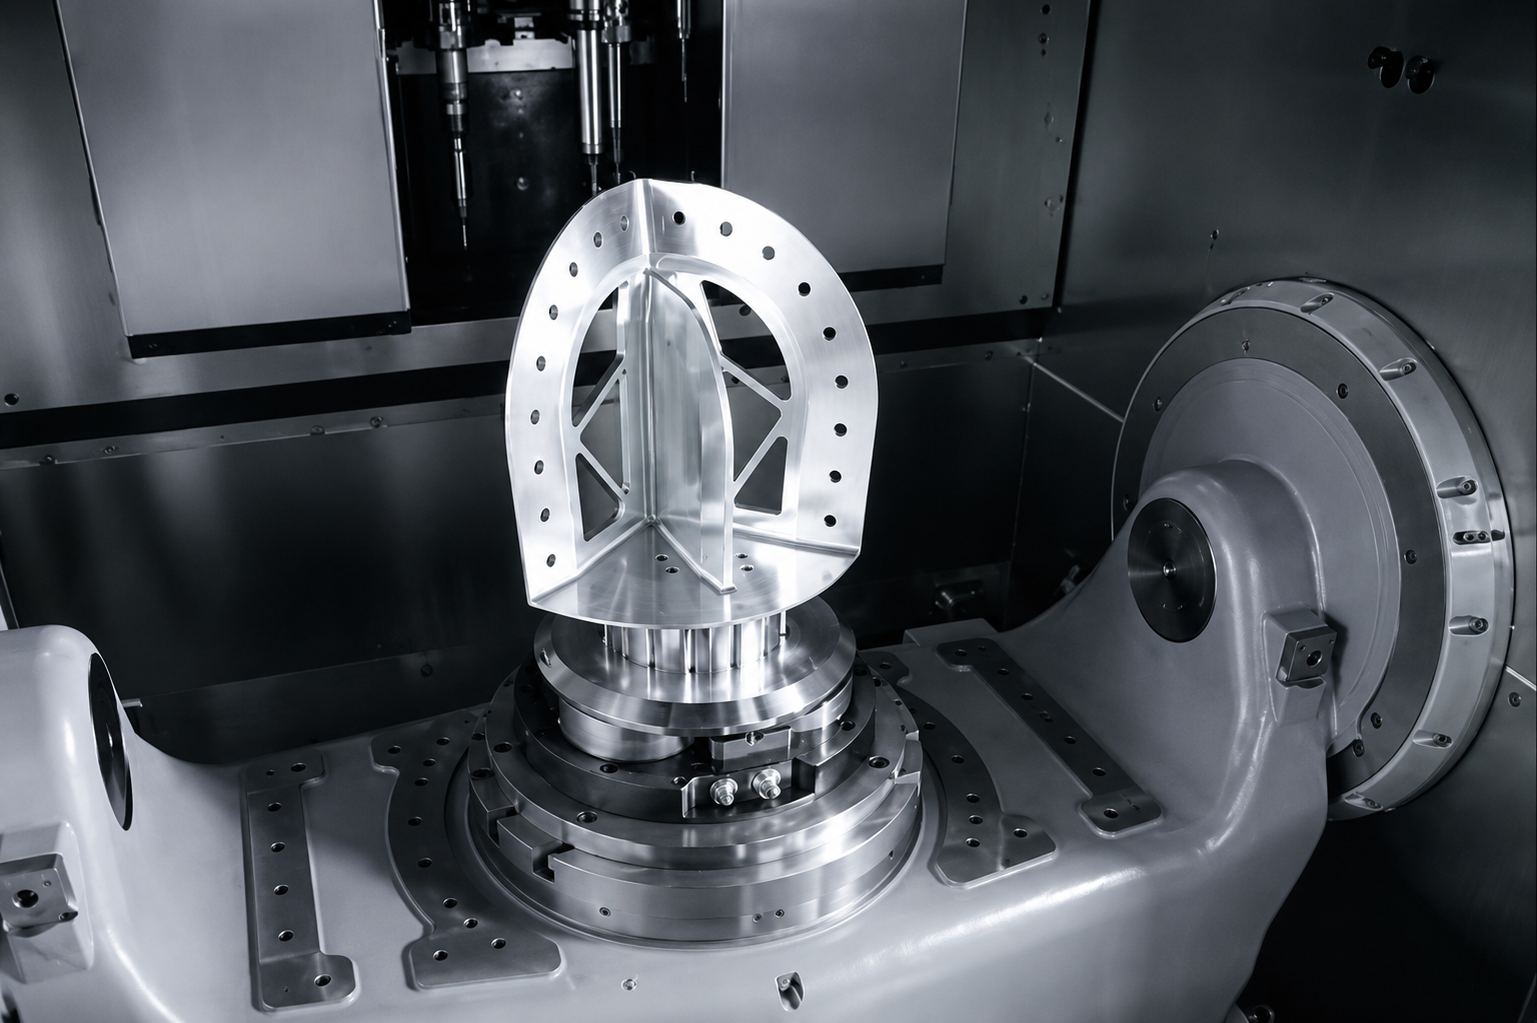
Poiché le macchine a 5 assi riducono o eliminano più configurazioni, spesso offrono tolleranze complessive più strette su componenti complessi rispetto alle macchine a 3 assi, anche se la precisione per asse può essere simile. Per questo motivo i componenti aerospaziali per turbine, i corpi degli impianti medici e i complessi connettori automobilistici sono sempre più prodotti su apparecchiature a 5 assi. Da Brightstar, la nostra flotta di oltre 70 centri di lavorazione comprende sia macchine a 3 assi che a 5 assi. Per componenti con caratteristiche complesse inclinate o requisiti posizionali stretti, spesso raccomandiamo un approccio a 5 assi non perché sia più costoso all'ora, ma perché riduce l'errore di configurazione e migliora la resa al primo passaggio — il che può effettivamente ridurre il costo totale dei pezzi.
CNC Torneggio)
La tornitura CNC produce parti rotazionali — alberi, boccole, connettori, corpi valvole. La rotazione generalmente offre un eccellente controllo dimensionale:
Tolleranze di diametro: ±0,02 mm a ±0,005 mm (±0,0008" a ±0,0002"), a seconda del materiale, diametro, lunghezza e geometria del pezzo
Tolleranze di lunghezza: ±0,05 mm a ±0,02 mm
Totale runout indicato (TIR): 0,01 mm a 0,005 mm tra i diametri tornati nella stessa configurazione
Le parti tornate beneficiano della simmetria rotazionale del processo, che naturalmente produce caratteristiche altamente concentriche. Quando un pezzo combina caratteristiche torniate e fresate (realizzate su tornio a fresatrice o a utensile vivo), la tolleranza all'interfaccia tra i processi merita particolare attenzione.
Operazioni di macinaggio e secondarie
Quando le tolleranze scendono sotto ±0,005 mm (±0,0002"), la fresatura o la tornatura CNC convenzionale di solito non riescono a mantenerle in modo costante. A quel punto, diventano necessarie operazioni secondarie di rettifica — rettifica superficiale, smerigliata cilindrica o levigatura a dime — La macinatura può ottenere:
Tolleranze dimensionali: ±0,0025 mm a ±0,001 mm (±0,0001" a ±0,00004"), a seconda del materiale, della dimensione della caratteristica e del metodo di ispezione
Finitura superficiale: fino a Ra 0,1 μm in condizioni di finitura controllate
>Pianità: fino a 0,001 mm su una superficie di 100 mm
La levigatura aggiunge costi e tempi di consegna, quindi dovrebbe essere riservata a funzionalità che lo richiedono davvero — come diari di cuscinetti, superfici di sigillatura o interfacce di misura di precisione.
come la scelta del materiale influisce sulle tolleranze raggiungibili
Il materiale che scegli ha un impatto significativo sulle tolleranze che il tuo pezzo lavorato CNC può mantenere. Ecco cosa vive il nostro reparto di produzione giorno dopo giorno:
Alluminio (6061, 7075, 5052)
L'alluminio è il materiale più comune nella lavorazione CNC per buone ragioni. Si lavora rapidamente, produce ottimi fini superficiali e mantiene bene le tolleranze:
Tolleranze generali: ±0,05 mm a ±0,025 mm
Tolleranze più strette: ±0,01 mm a ±0,005 mm per caratteristiche adatte in condizioni di lavorazione e ispezione controllate
Considerazione termica: l'alluminio si espande significativamente con il calore — circa 23 μm/m/°C. Durante lavori lavorati pesanti, il pezzo può crescere misurabilmente, poi restringersi mentre si raffredda. I tornitori esperti tengono conto di questo effettuando passaggi di finitura a temperature stabili.
Le parti in alluminio sono ideali per prototipazione rapida, componenti strutturali aerospaziali e involucri per elettronica di consumo. È uno dei materiali con il maggior volume di lavorazione giornaliero.
Stainless Steel (304, 316, 17-4 PH)
L'acciaio inox è più duro per gli utensili e genera più calore di taglio, ma è dimensionalmente stabile e mantiene ottime tolleranze:
>Standard tolleranza: ±0,05 mm a ±0,025 mm
Capacità ristretta: ±0,01 mm a ±0,005 mm con fissazione rigida e avanzamenti/velocità adeguate
Indurimento per lavoro: Gli acciai inossidabili austenitici (304, 316) si induriscono rapidamente, il che può causare deflessione dell'utensile e deriva di tolleranza se i parametri di lavorazione non sono ottimizzati.
L'acciaio inox è il materiale preferito per dispositivi medici, apparecchiature per la lavorazione alimentare, componenti marini e qualsiasi applicazione che richieda resistenza alla corrosione. L'acciaio inox 17-4 PH, in particolare, è popolare per parti aerospaziali e mediche perché può essere trattato termicamente ad alta resistenza dopo la lavorazione lavorativa.
Titanio (Ti-6Al-4V)
Il titanio offre un rapporto resistenza/peso eccezionale e una biocompatibilità, ma è uno dei materiali più impegnativi da lavorare:
>Standard tolleranza: ±0,1 mm a ±0,05 mm
Capacità ristretta: ±0,025 mm a ±0,01 mm, ma richiede configurazioni molto rigide, stampi in carburo affilati e liquido refrigerante ad alta pressione
Conducibilità termica: la bassa conducibilità termica del titanio significa che il calore di taglio rimane all'interno dello strumento invece di dissiparsi attraverso il chip, accelerando l'usura dell'utensile e rendendo più difficile il controllo costante delle tolleranze.
Il titanio è essenziale per componenti strutturali aerospaziali, impianti medici e parti automobilistiche ad alte prestazioni. Il costo del materiale premium e le velocità di lavorazione più lente significano che i pezzi in titanio sono significativamente più costosi dell'alluminio — ma per applicazioni in cui resistenza e peso contano, non esiste un sostituto.
Engineering Plastics (PEEK, Delrin/Acetal, Nylon)
Le macchine per la plastica sono diverse dai metalli e presentano sfide di tolleranza uniche:
>Standard tolleranza: ±0,1 mm a ±0,05 mm
Capacità ristretta: ±0,05 mm a ±0,025 mm, a seconda del materiale
Espansione termica: Le plastiche si espandono 5-10 volte più dei metalli con le variazioni di temperatura. Un pezzo PEEK lavorato a 25°C può spostarsi di 0,05 mm o più se usato a 80°C.
Assorbimento di umidità: Il nylon assorbe l'umidità dall'aria, causando una crescita dimensionale nel tempo.
PEEK è sempre più popolare per applicazioni mediche e aerospaziali grazie alla sua alta resistenza alle temperature e alla biocompatibilità. Quando si progettano parti in plastica, considera sempre l'ambiente d'uso finale e specifica tolleranze che tengano conto del movimento termico e igroscopico.
La relazione costo-tolleranza: perché più stretto non è sempre migliore
Ecco il principio economico più importante nella lavorazione CNC: la relazione tra tolleranza e costo non è lineare — è esponenziale.
Molti ingegneri e acquirenti presumono che dimezzare una tolleranza raddoppi approssimativamente il costo. In realtà, indurcire una tolleranza oltre una certa soglia innesca una cascata di requisiti aggiuntivi che moltiplicano costi ben oltre il valore della precisione.
I dati del settore mostrano costantemente il seguente schema:
| Tolerance | Relative Cost Multiplier | Required Process & QC |
|---|---|---|
| ±0,1 mm (standard) | 1.0× (baseline) | Standard Lavorazione CNC, ispezione standard |
| ±0,05 mm | 1.2-1.5× | Velocità di alimentazione più lente, passaggio di finitura aggiuntivo |
| ±0,025 mm (±0,001") | 2.5-3.5× | Tagli di finitura di precisione, verifica CMM |
| ±0,012 mm (±0,0005") | 4-5× | Officina climatizzata, bilanciamento dinamico degli utensili, ispezione al 100% |
| ±0,005 mm o più stretta | 5-15× | Richiesto abrasivo, metrologia dedicata, alto rischio di rottami |
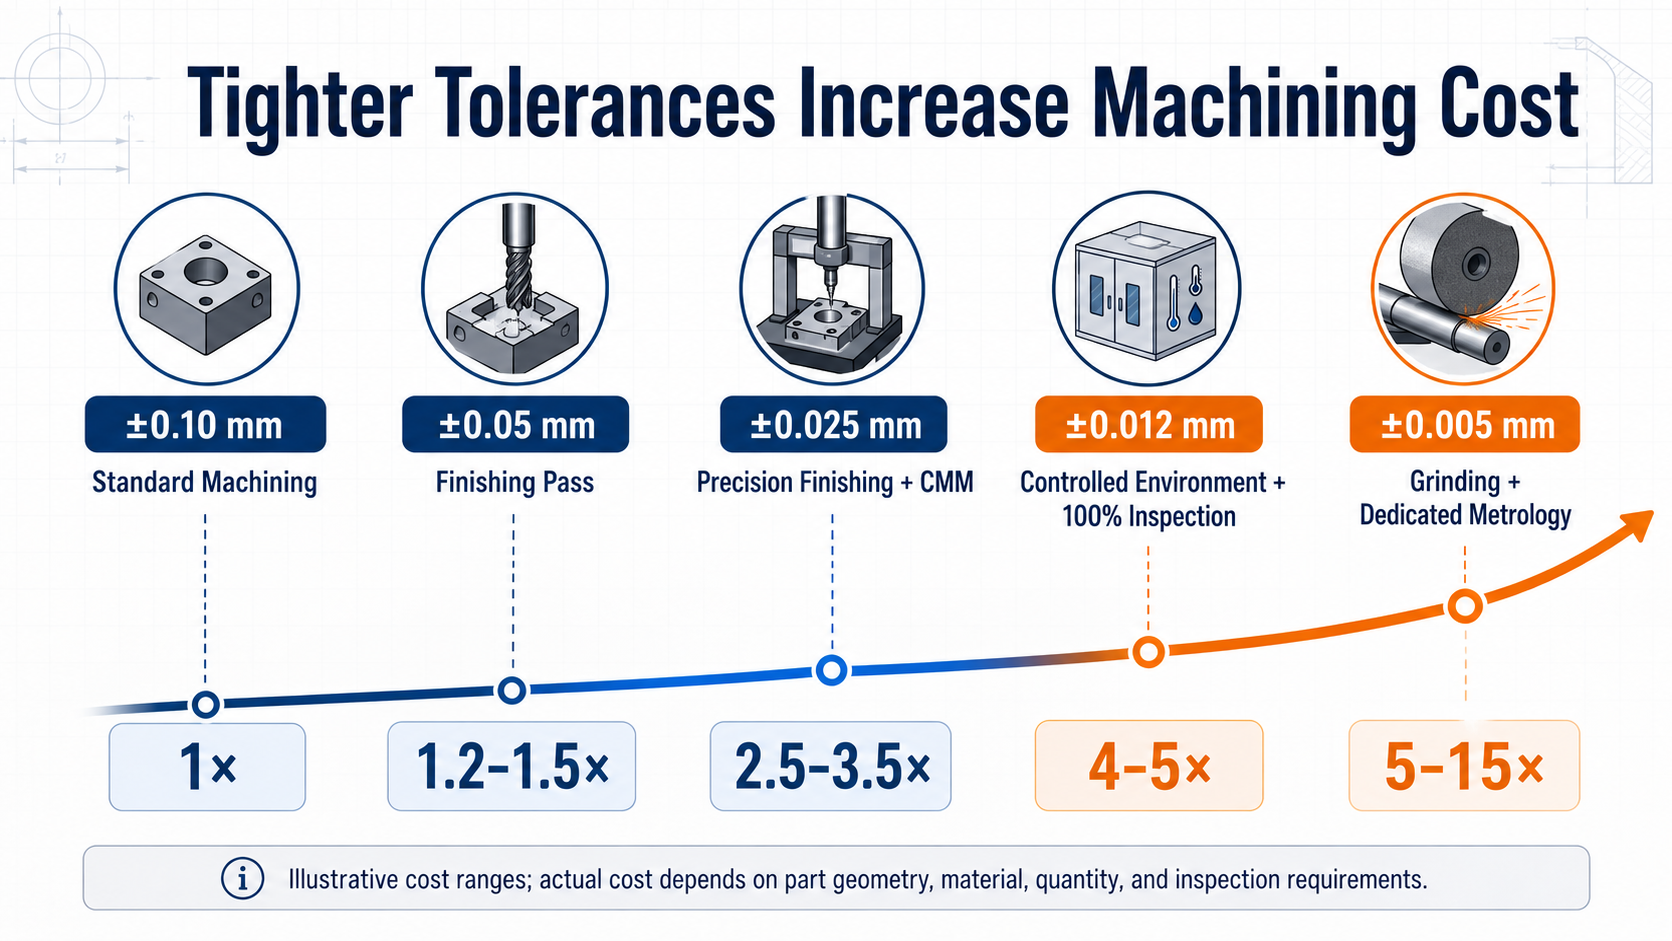
Perché i costi aumentano così drasticamente a causa del restringimento della tolleranza? Entrano in gioco diversi fattori:
Parametri di lavorazione più lenti — Le tolleranze strette richiedono velocità di avanzamento più basse e profondità di taglio più leggere per minimizzare la flessione dell'utensile. Una parte che richiede 10 minuti con tolleranze standard può richiedere 30-45 minuti con tolleranze strette.
Passaggi di finitura multipli — Raggiungere ±0,01 mm richiede tipicamente un passaggio di sgrossamento, un passaggio semi-finale e un passaggio finale, ciascuno con il proprio cambio di strumento e tempo di montaggio.
>Utensili specializzati — Un lavoro di tolleranze strette spesso richiede colleti ad alta precisione, portautensili bilanciati e inserti in carburo premium che costano di più e si usano più rapidamente.
Ispezione in processo — Il tornitore deve fermarsi e misurare le caratteristiche a metà ciclo, regolando gli offset secondo necessità. Questo aggiunge un tempo significativo senza tagli.
Ispezione CMM obbligatoria — Le parti con tolleranze strette non possono essere ispezionate in modo affidabile con pinze manuali. Richiedono la verifica tramite Macchina di Misurazione a Coordinate (CMM), che aggiunge tempi e costi di ispezione.
Tasso di rottami più alto — Anche con le migliori attrezzature e operatori, tolleranze più strette significano che più parti escono dall'intervallo accettabile. I costi dei rottami sono inclusi nel preventivo.
Climatizzatore — A tolleranze inferiori a ±0,01 mm, la variazione della temperatura ambiente in fabbrica diventa un fattore significativo. Gli ambienti di lavorazione a temperatura controllata aggiungono costi aggiuntivi.
La conclusione pratica: specificare tolleranze strette solo per le caratteristiche che le richiedono funzionalmente. Per tutte le altre dimensioni, affidati allo standard generale di tolleranza indicato nel blocco titolo. Questa pratica può ridurre il costo dei pezzi del 20-40% su molti componenti senza alcun impatto sulle prestazioni.
Come specificare correttamente le tolleranze sui tuoi disegni
Un disegno ben tollerato è uno dei documenti più preziosi nel processo di approvvigionamento. Dice al tuo partner di lavorazione CNC esattamente cosa conta — e cosa no. Ecco un approccio passo dopo passo:
Passo 1: Identifica Tratti somatici funzionale
Esamina la tua parte e chiedi: "Quali caratteristiche devono adattarsi, incastrarsi, sigillare o spostarsi rispetto a un'altra parte?" Queste sono le tue caratteristiche funzionali, e meritano tolleranze esplicite e strette. Esempi includono:
Diametri dei cuscinetti e alberi (devono ottenere un adattamento specifico o di interferenza)
Superfici di sigillamento (devono essere abbastanza piatte e lisce da prevenire perdite)
Pattern di montaggio dei fori (devono allinearsi con i componenti accoppianti)
Interfacce threaded (devono assemblare con fissaggi standard)
Superfici di riferimento (usate come riferimento per tutte le altre misurazioni)
Passo 2: Applicare tolleranze generali per tutto il resto
Per tutte le dimensioni non critiche — lunghezze complessive, bordi non corrispondenti, caratteristiche estetiche, dimensioni di riferimento — applicare una tolleranza generale tramite la nota del blocco titoli (ISO 2768-mK o equivalente). Questo comunica la tua qualità di base senza sovraccaricare il disegno.
Passo 3: Usa GD&T per requisiti posizionali e geometrici
Per caratteristiche in cui posizione, orientamento o forma contano più della singola dimensione, usare GD&T (ASME Y14.5) o le equivalenti chiamate di tolleranza geometrica. Ad esempio, un pattern di foratura è meglio controllato con una tolleranza di posizione rispetto ai datum rispetto alle singole tolleranze di coordinate ±X/Y, perché GD&T permette al pattern di spostarsi nel suo insieme all'interno di una zona di tolleranza cilindrica — che di solito è ciò che l'assemblaggio richiede realmente.
Passo 4: Specifica la finitura superficiale dove conta
La finitura superficiale (Ra) influisce sull'attrito, sull'usura, sulla sigillatura e sull'aspetto. Specificare i valori Ra sulle superfici funzionali:
Ra 3,2 μm: finitura lavorata Standard, adatta alla maggior parte delle superfici non critiche
Ra 1,6 μm: Buona finitura generale, comune per superfici visibili e in attacco
Ra 0,8 μm: Finitura fine per superfici di sigillatura e interfacce di supporto
Ra 0,4 μm o superiore: Finitura di precisione che richiede levigatura o lucidatura
Passo 5: Definire chiaramente i dati
I datums sono le superfici di riferimento da cui vengono effettuate tutte le altre misurazioni. Un disegno con dati non chiari o incoerenti produrrà parti che misurano "in tolleranza" individualmente ma non si assemblano. Assicurati che i tuoi dati primari, secondari e terziari siano chiaramente segnati e che corrispondano a come il pezzo verrà effettivamente fissato e misurato.
Passo 6: Aggiungi una tolleranza generale Nota
Una tipica nota a blocco titoli potrebbe essere:
"Tolleranze generali secondo ISO 2768-mK salvo diversa specificazione. Tutto dimensioni in mm. Rompere tutti i bordi affilati 0,2 × 45°. Finitura superficiale Ra 1,6 μm salvo indicazione."
Questo singolo blocco di testo comunica una quantità enorme di informazioni al tuo partner di lavorazione e evita costosi scambi durante le fasi di preventivo e produzione.
Errori comuni di tolleranza che sprecano denaro
Errore 1: Applicare tolleranze strette a ogni dimensione
Questo è di gran lunga l'errore più comune e costoso. Vediamo regolarmente disegni in cui ogni dimensione — inclusi bordi non funzionali e caratteristiche estetiche — è specificata a ±0,01 mm o meno. In molti casi, l'ingegnere applicava una "tolleranza rigida predefinita" per cautela o abitudine, senza analizzare quali caratteristiche ne avessero effettivamente bisogno. Correzione: Effettua una revisione della tolleranza prima di rilasciare il disegno. Stringere solo le funzionalità funzionali; lascia che il resto rientri nelle tolleranze generali. Questa singola modifica può ridurre il costo preventivato del 20-40%.
Errore 2: Ignorare la tollerazia stack-up
Quando più parti si assemblano insieme, le tolleranze individuali si accumulano (si accumulano) a livello di assemblaggio. Un pezzo perfettamente entro le proprie tolleranze individuali può comunque causare problemi di assemblaggio se la variazione cumulativa supera l'altezza disponibile. Correzione: Utilizzare l'analisi di accumulo di tolleranze (nel caso peggiore o statistica) per gli assemblaggi critici. Considera l'uso delle tolleranze di posizione GD&T, che spesso permettono tolleranze più generose per singole caratteristiche mantenendo la funzionalità di assemblaggio.
errore 3: specificare tolleranze più strette di quelle che il processo può sostenere
Alcuni disegni indicano ±0,002 mm su una superficie di alluminio fresato — una tolleranza che richiede la levigatura, non la fresatura. Il risultato è o un pezzo molto più costoso (se l'officina aggiunge la smerigliatura) oppure un pezzo che non supera l'ispezione (se provano a fresarlo). Correzione: comprendere la realistica capacità di ogni processo produttivo. Se hai bisogno di una tolleranza sotto 0,005 mm, pianifica la macinatura fin dall'inizio e prevedi di conseguenza.
Errore 4: Riferimenti di Datum Incoerenti
Un disegno che fa riferimento a Datum A in una vista e a una superficie diversa etichettata Datum A in un'altra vista crea confusione. Meccanici e ispettori possono interpretare il disegno in modo diverso, portando a risultati incoerenti. Correzione: Assicurati che i dati siano etichettati in modo coerente su tutte le viste. Usa simboli target di riferimento dove un datum a superficie completa non è pratico.
Errore 5: omissione delle specifiche di finitura superficiale
Un pezzo con tolleranze dimensionali perfette ma con una finitura superficiale non specificata può arrivare con una superficie ruvida, contrassegnata dall'utensile, inadatta a sigillare, scorrere o scopi estetici. Correzione: Specifica una finitura superficiale predefinita nel blocco titolo (ad esempio, Ra 1,6 μm) e indica finiture più strette su specifiche superfici funzionali.
Errore 6: Non Conto per il Comportamento Specifico del Materiale
Una tolleranza semplice nell'alluminio può essere difficile da mantenere in titanio a causa della flessione dello strumento, o nella plastica dovuta alla dilatazione termica. Specificare la stessa tolleranza su tutti i materiali senza regolazione comporta costi inutili o requisiti irraggiungibili. Correzione: Regolare le aspettative di tolleranza in base al materiale. Il nostro team può consigliarti su tolleranze realistiche per il materiale scelto durante la fase di preventivo.
Migliori pratiche di tolleranza per settore
I requisiti di tolleranza variano a seconda del settore. I componenti aerospaziali possono richiedere ±0,05 mm a ±0,025 mm per le caratteristiche generali e fino a ±0,005 mm per componenti critici del motore, insieme alla tracciabilità dei materiali, FAI e ispezione CMM. I componenti medici spesso richiedono ±0,025 mm a ±0,005 mm sulle caratteristiche funzionali, con ulteriori requisiti di finitura superficiale, biocompatibilità e documentazione di processo. Le tolleranze automobilistiche variano tipicamente da ±0,2 mm per le parti cosmetiche a ±0,01 mm per le caratteristiche critiche del motore e della trasmissione, con PPAP e controllo costante del processo necessari per la produzione in serie. Per tali esigenze, il sistema qualità ISO 9001:2015 di Brightstar supporta ispezioni documentate e tracciabilità in base ai requisiti di ciascun progetto.
Brightstar consegna parti di precisione in modo costante
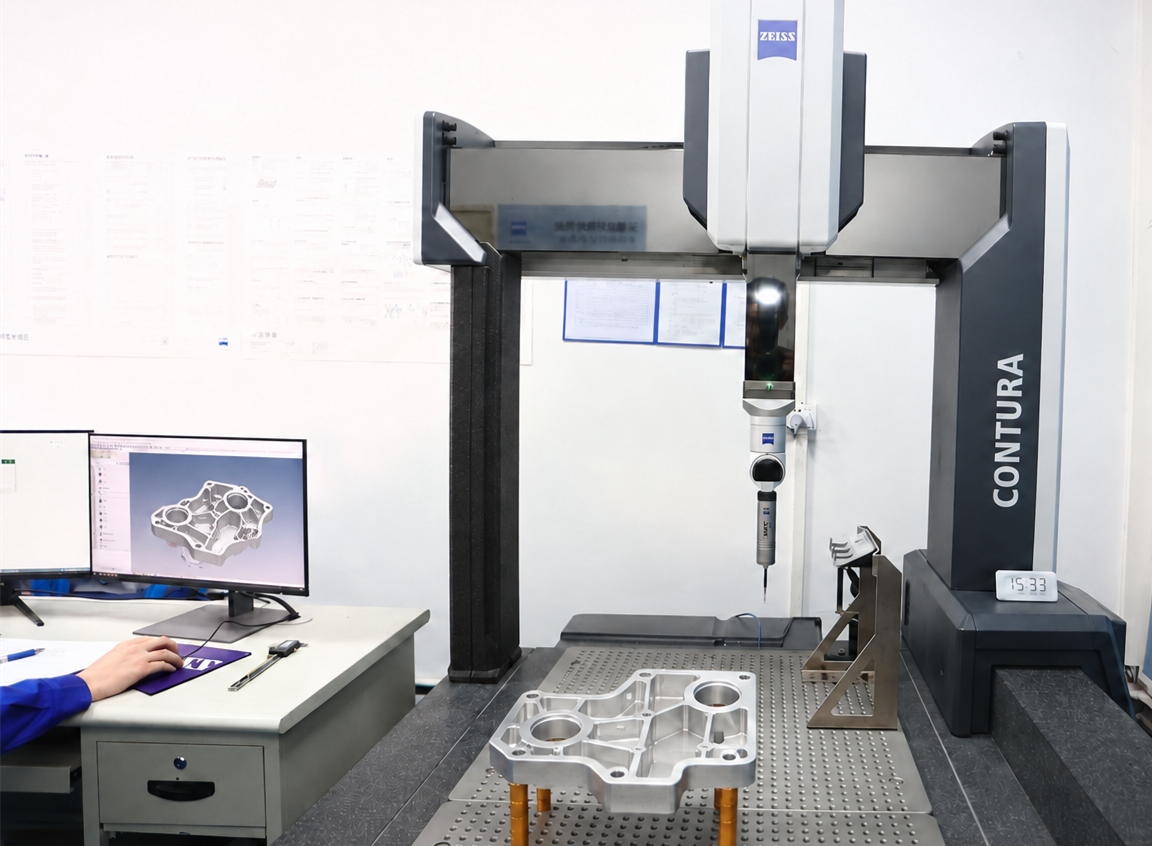
A Brightstar, un controllo costante delle tolleranze dipende dall'intero sistema di produzione, non solo dalla specifica della macchina. La nostra struttura di Dongguan gestisce più di 70 macchine CNC ben mantenute a 3, 4 e 5 assi, supportate da calibrazioni regolari, manutenzione preventiva e controlli programmati di precisione del mandrino. I nostri tornitori e programmatori esperti selezionano utensili adatti, parametri di taglio, strategie di lavorazione e fissaggi in base al materiale, alla geometria e alle tolleranze di ogni componente. Combinando attrezzature affidabili con esperienza pratica nella produzione, produciamo costantemente componenti di precisione che soddisfano i disegni e i requisiti di ispezione dei clienti. Se non sei sicuro di come specificare la giusta tolleranza per una particolare caratteristica, il nostro team di ingegneri può aiutarti. Contattaci o carica direttamente i tuoi disegni e modelli 3D per una soluzione di lavorazione di precisione economica.
Disclaimer
Tutto dati quantitativi (percentuali e tariffe orarie) forniti in questo articolo sono solo a scopo illustrativo ed educativo, basati sulle medie del settore. I costi effettivi possono variare a seconda della geometria specifica del pezzo, delle fluttuazioni nei prezzi del mercato delle materie prime e delle tariffe regionali del lavoro. Per una calcolazione accurata dei costi del progetto, Brightstar Prototype CNC Co., Ltd consiglia di contattare direttamente il nostro team per preventivi aggiornati su misura per le tue esigenze specifiche.