Lavorazione CNC di parti in bronzo: una guida pratica all'acquisto per Tutto, tolleranze e controllo RFQ

mancava il grado bronzo
Un acquirente invia lo stesso disegno della boccola a tre officine CNC meccanica. Una citazione si basa su C93200 con bronzo con scomparsa, un'altra presume bronzo di alluminio C95400, e la terza indica semplicemente "bronzo". I prezzi, i tempi di consegna, i piani degli utensili e le prestazioni attese dei componenti sono tutti diversi. Nessuna delle citazioni può essere confrontata equamente perché il requisito materiale non è mai stato definito.
Questo è uno dei problemi di approvvigionamento più comuni nella lavorazione CNC dei componenti in bronzo. Il bronzo non è un solo materiale. Si tratta di un'ampia famiglia di leghe di rame progettate per diverse combinazioni di comportamento del cuscinetto, resistenza, resistenza alla corrosione, conducibilità, capacità di calibrazione e lavorabilità lavorativa. Una pendenza che taglia rapidamente e funziona bene come una basola leggermente caricata potrebbe non essere adatta a un componente marino ad alto carico. Una lega più resistente può richiedere lavorazioni più lente, una tenuta più stabile e una forma di calcio diversa.
Per i team di approvvigionamento, la domanda pratica non è "Questo fornitore può lavorare in bronzo?" Conta se il fornitore comprende la lega specificata, le condizioni di stock, le superfici funzionali, la tolleranza, il metodo di ispezione e i requisiti di finitura. Questa guida spiega come preparare una RFQ per la lavorazione del bronzo, confrontare preventivi ed evitare di pagare per il processo sbagliato—o di ricevere un pezzo realizzato con la lega sbagliata.
1. Inizia con la funzione del pezzo
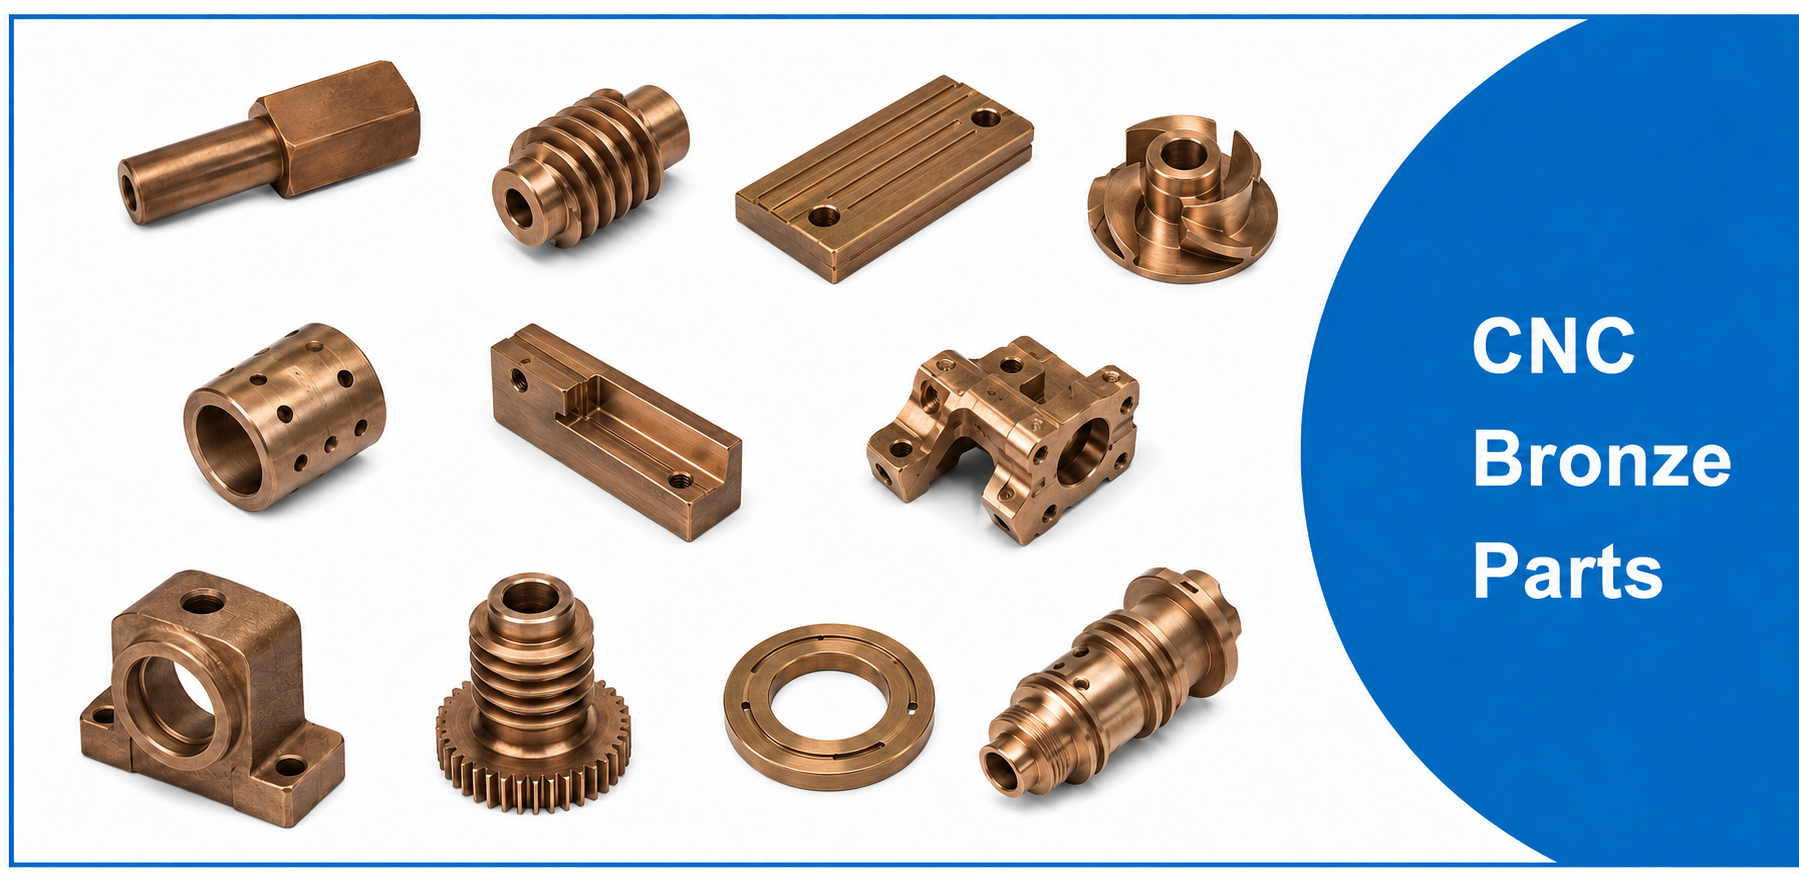
Prima di selezionare una qualità bronzo, identifica cosa deve fare il pezzo. È un cuscinetto scorrevole, una piastra di usura, un ingranaggio a vite senza fine, un componente valvola, un raccordo marino, un contatto elettrico, una parte della pompa o una staffa strutturale? Funziona contro un albero in acciaio temprato? Funziona con olio, acqua, spruzzi salini, sporco, ammortizzatori o lubrificazione limitata? Il basso attrito è più importante della resistenza? Il pezzo sarà brasato, placcato, sottoposto a test di pressione o installato in un prodotto regolamentato?
Queste domande modificano la specifica d'acquisto. Una boccola del cuscinetto necessita di un'adeguata altezza di esposizione, finitura superficiale, scanalature di lubrificazione e compatibilità del materiale con l'albero di accoppiamento. Un raccordo marino enfatizza la resistenza alla corrosione e l'integrità della pressione. Un ingranaggio a vite senza fine richiede precisione del dente e un comportamento di usura adeguato. Un componente elettrico può attribuire più peso alla conducibilità che alla resistenza meccanica.
Segna le superfici funzionali sul disegno. Identifica i fori che funzionano su alberi, le facce che controllano l'altezza delle estremità, i fori che trasportano fluido e le caratteristiche che collocano il pezzo nell'assemblaggio. Dovrebbero essere applicate tolleranze strette a queste aree piuttosto che a ogni dimensione. Il fornitore può quindi pianificare torneatura, fresatura, foratura, alesatura, brosciatura o levigatura attorno alle caratteristiche che effettivamente influiscono sulle prestazioni.
Se il team di ingegneria non ha selezionato una classifica, chiedi ai potenziali fornitori delle opzioni, ma richiedi loro di indicare la designazione UNS proposta e il motivo. "Equivalente bronzo" non basta. Gli appalti dovrebbero ottenere l'approvazione ingegneristica prima di accettare una sostituzione.
2. specifica il bronzo esatto Tutto oy
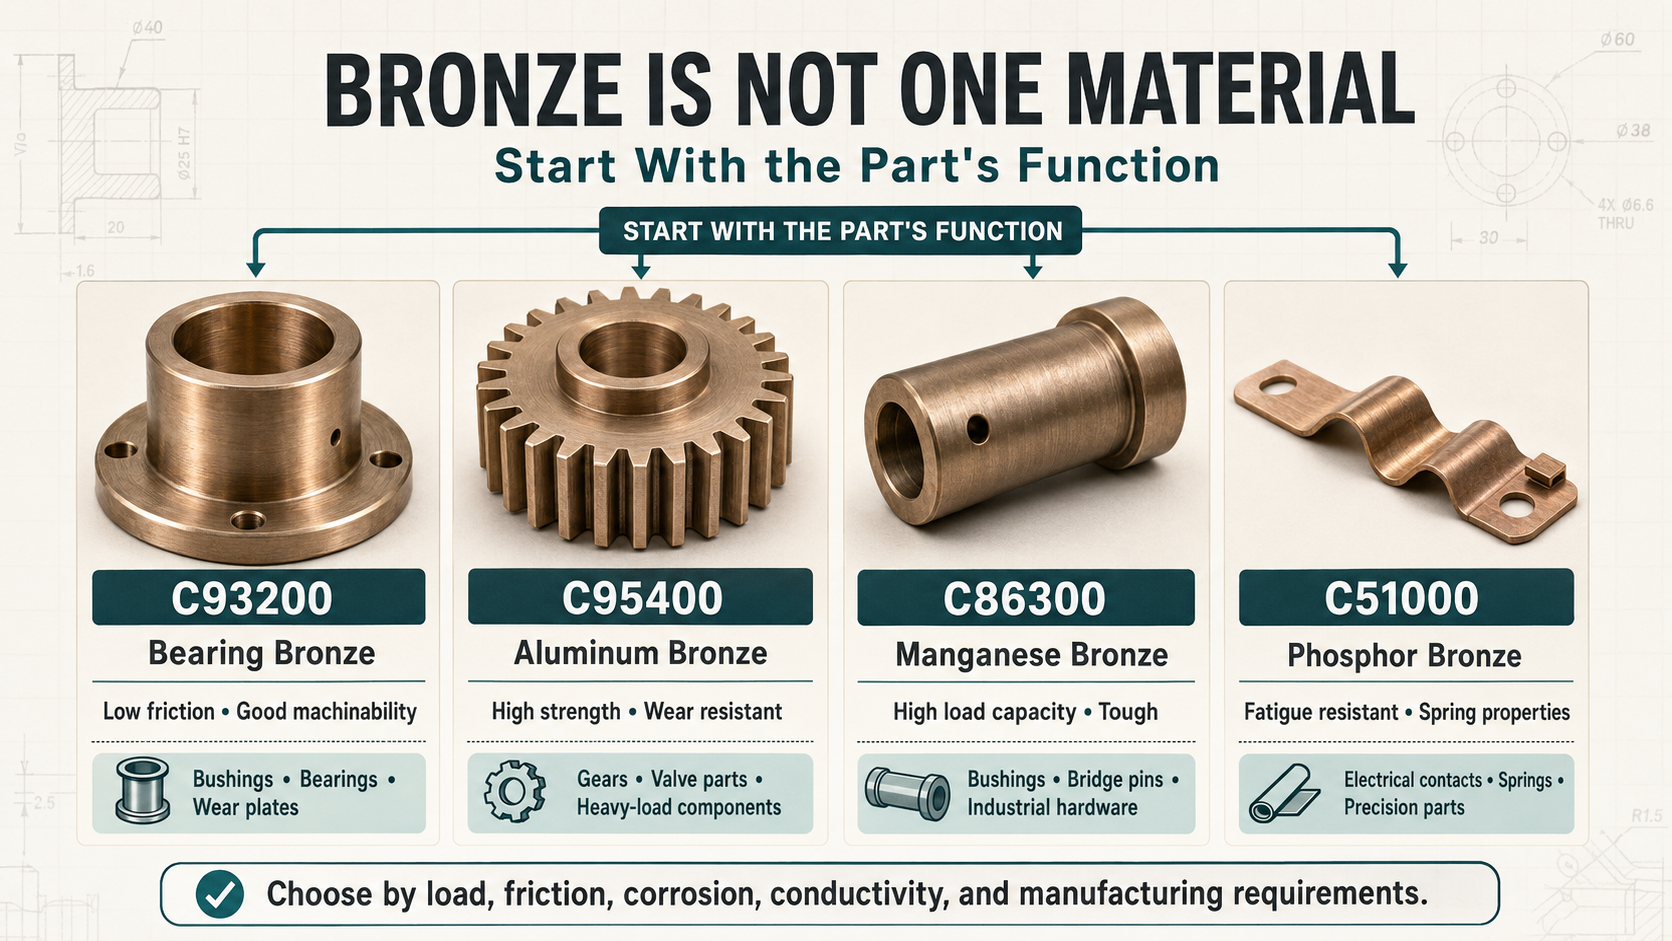
Una RFQ affidabile utilizza una designazione di materiale riconosciuta come un numero UNS, una specifica di prodotto ASTM o uno standard approvato per il cliente. Esempi comuni includono i bronzo C93200, bronzo alluminio C95400, bronzo manganese C86300, bronzo fosforico C54400 e bronzo al silicio. Questi esempi non sono intercambiabili.
| Tutto oy | Punti di forza | Comportamenti tipici CNC | Applicazioni comuni |
|---|---|---|---|
| C93200 Bronzo con cuscinetto | Eccellente resistenza all'usura, incorpora contaminanti, anti-frizione | Macchine facilmente, indulgono con gli utensili | Boccole, cuscinetti, rondelle di spinta |
| C95400 Bronzo Alluminio | Alta resistenza, eccellente resistenza alla corrosione | Più duro sugli utensili, beneficia del carburo affilato | Equipaggiamento marino, componenti pesanti, parti ad alto carico |
| C510/C544 Bronzo Fosforo | Elasticità, grana fine, grande resistenza alla fatica | Taglio molto pulito, gestisce bene tolleranze strette | Contatti elettrici, molle, componenti di precisione |
C93200 è ampiamente associato a cuscinetti e boccole perché offre una lavorabilità utile e un comportamento anti-frizione. Il bronzo alluminio C95400 è più resistente ed è spesso considerato per ingranaggi, parti di usura e ambienti di corrosione impegnativo, ma normalmente è più difficile da lavorare. I bronzi al fosforo combinano resistenza, resistenza all'usura e proprietà legate alla molla nelle forme lavorate appropriate.
Il voto è solo una parte del requisito. Indichi la forma del prodotto—barra a colata continua, colata centrifuga, colata a sabbia, piastra a piatta, tubo o barra battuta—e qualsiasi condizione di temperamento o trattamento termico. Le proprietà e i rischi di difetti possono variare a seconda della forma del prodotto. Ad esempio, una colata quasi netta può ridurre lo spreco di materiale su un componente di grandi dimensioni, mentre la barra a colata continua può offrire una via di approvvigionamento più semplice per una boccola tornata.
Richiedere un certificato di materiale quando la tracciabilità del grado è importante. Il certificato dovrebbe identificare la lega, il calore o il lotto, la specifica e la chimica o le proprietà dichiarate come richiesto dall'ordine di acquisto.
3. Perché le citazioni in bronzo differiscono
Il materiale in bronzo può rappresentare una quota significativa del costo totale pezzo, specialmente quando un componente è lavorato da barra o lastra sovradimensionata. Due fornitori possono selezionare diverse dimensioni di partenza, forme di prodotto o fonti di materiale. Una può includere certificazione e tracciabilità; un altro può citare materiale commerciale senza documentazione. Queste differenze dovrebbero essere visibili prima di confrontare i prezzi unitari.
La rimozione dello stock è un altro fattore principale. Un anello a parete sottile tagliato da una barra solida può generare molte più scheggiature rispetto al prodotto finito. Una fusione o un tubo con nucleo possono ridurre gli sprechi, ma bisogna considerare stampa, quantità minima d'ordine e qualità della colata. Per la produzione a basso volume, la barra standard può rimanere l'opzione più veloce e a basso rischio anche quando l'utilizzo dei materiali è scarso.
Anche le assunzioni di processo sono importanti. Un fornitore può rifinire un forato tramite foratura CNC; Un altro può includere l'escariamento, la levigatura o la smerigliatura. Uno può lavorare tutte le caratteristiche critiche in un unico setup, mentre un altro trasferisce la parte tra tornatura e fresatura. L'ambito di ispezione, la sbavatura, la pulizia, l'imballaggio e la finitura esterna possono essere inclusi da un fornitore e esclusi da un altro.
Chiedi a ciascun fornitore di elencare il grado e la forma del materiale, la dimensione iniziale, la via principale del processo, i certificati inclusi, l'ispezione critica. Una quotazione con assunzioni chiare è più utile di un prezzo più basso basato su un materiale "bronzo" non definito.
4. La lavorabilità è specifica Tutto oy
Il comportamento della lavorazione del bronzo varia notevolmente. I bronzi con cuscinetti a Gratuito lavorazione possono formare trucioli gestibili e supportare un torneamento efficiente. Bronzi di alluminio o manganese più resistenti possono generare forze di taglio più elevate, più calore e maggiore usura degli utensili. Alcune leghe di rame duttili producono scheggiature lunghe che interferiscono con l'automazione e la qualità della superficie.
L'officina dovrebbe scegliere strumenti da taglio, geometria dei fili, liquido refrigerante e controllo dei chip per la lega vera e propria. Gli attrezzi affilati aiutano a ridurre le sbavature e la formazione di bave. La tenuta stabile limita le vibrazioni, specialmente su anelli sottili e boccole lunghe. L'usura dell'utensile deve essere monitorata perché un bordo usurato può modificare la dimensione del foro e la finitura superficiale anche quando il programma CNC non è cambiato.
Gli acquirenti non devono prescrivere velocità di taglio e avanzamento a meno che il processo non sia controllato dal cliente. Dovrebbero chiedere come il fornitore gestirà le caratteristiche che creano rischio. Per una boccola a parete sottile, ciò può includere la scavatura a fasi graduali, ganasce morbide, bassa pressione di serraggio e misurazioni finali dopo lo sbloccaggio. Per un foro profondo, può includere l'evacuazione dei trucioli e una barra dedicata per la foratura. Per un ingranaggio svuotato, può includere il controllo dei dati tra la tornatura e il taglio dei denti.
| Parametro di lavorazione | Bearing Bronze (C932) | Aluminum Bronze (C954) | Phosphor Bronze (C510) |
|---|---|---|---|
| Relativa Meccanicità | Eccellente | Fair | Bene |
| Velocità raccomandata (SFM) | 600-800 | 300-450 | 400-600 |
| Chip Formation | Corto, sfumato | Lunga, robusta, filamentosa | Pulito, gestibile |
| Sfida primaria | Sbavatura se gli strumenti si spezzano | Usura degli utensili, indurimento da lavoro | Controllo chip, riscaldamento |
L'esperienza di un fornitore dovrebbe essere dimostrata attraverso un processo sensato e un piano di ispezione, non una dichiarazione generale che il bronzo è facile da lavorare.
5. Fora, Fitting e Distorsione del Muro
Molte parti in bronzo personalizzate sono silenti, maniche, cuscinetti o componenti valvole, quindi la qualità dell'alesaggio è spesso il requisito centrale. Il disegno dovrebbe definire la dimensione del foro finito, l'adattamento, la rotondità o la cilindricità quando la funzione lo richiede, la finitura superficiale e se le dimensioni si applicano nello stato libero o dopo l'assemblaggio.
Il raccordo a stampa cambia il canno. Una sottile boccola in bronzo installata in una carcassa può contrarsi, quindi il foro a stato libero non può essere selezionato senza considerare interferenze dell'involucro, spessore della parete, materiale e metodo di installazione. L'altezza totale di esercizio dipende anche dall'albero di collegamento, dalla temperatura di esercizio, dalla lubrificazione e dal carico. L'ingegneria dovrebbe stabilire l'adattamento; L'officina meccanica dovrebbe produrre e verificare le condizioni specificate.
Le pareti sottili possono deformarsi sotto la pressione del mandrino. Un pezzo può misurare correttamente mentre è fissato e cambiare dopo la rimozione. Ganasce morbide, mandrini espandibili, serraggio controllato, lavorazione a fasi e ispezioni post-rilascio possono ridurre questo rischio. Gli acquirenti dovrebbero chiedere se l'ispezione preventivata avviene nello stato libero.
Non aggiungere rotondità o cilindricità estremamente strette senza confermare che sia necessario e misurabile. Un micrometro o un calibro di canone controlla la dimensione ma non caratterizza completamente la forma. Quando la tolleranza alla forma è critica, conferma che il fornitore o una fonte di ispezione approvata disponga di attrezzature adeguate.
6. finitura superficiale, scanalature e sbavatura
Una superficie portante in bronzo necessita di una finitura adeguata alle sue condizioni di lubrificazione e accoppiamento. Un valore di rugosità più basso non è automaticamente migliore. Il disegno dovrebbe identificare la zona funzionale e il parametro richiesto, e l'ingegneria dovrebbe considerare se la superficie debba trattenere il lubrificante.
Le scanalature di lubrificazione richiedono una geometria chiara. Specifica larghezza della scanalatura, profondità, condizione del bordo, modello e relazione con i fori dell'olio. Uno schizzo ambiguo può far sfondare una scanalatura attraverso una parete, ridurre l'area portante o indirizzare il lubrificante lontano dalla zona di contatto. Le intersezioni a foro trasversale devono essere sbavatura senza lasciare particelle sciolte.
Il bronzo può formare bave fini lungo fori forati, fessure, filettature e bordi fresati. "Debavare tutti i bordi" potrebbe non essere sufficiente per un componente idraulico o di cuscinetti. Identifica i passaggi che devono essere puliti, i bordi che richiedono una rottura controllata e le superfici dove è vietato il debavaggio abrasivo. Se la pulizia è importante, definisci le aspettative di pulizia e imballaggio.
Le superfici cosmetiche devono essere separate dalle superfici funzionali. Lucidare l'intero pezzo aumenta costi e può cambiare bordi o dimensioni. Quando l'aspetto è importante, fornisci uno standard visivo approvato, una direzione della superficie o un campione piuttosto che termini soggettivi come "buona finitura".
7. Corrosione, metalli dissimili e finitura
Il bronzo è spesso selezionato per la resistenza alla corrosione, ma le prestazioni dipendono dalla lega, dall'ambiente, dai materiali di accoppiamento e dall'esposizione. L'acqua di mare, i prodotti chimici industriali, l'acqua potabile e i macchinari da interno non sono condizioni di servizio equivalenti. L'ingegneria dovrebbe confermare l'idoneità delle leghe utilizzando dati materiali riconosciuti e standard applicabili.
Interazione galvanica può verificarsi quando il bronzo è elettricamente collegato a un altro metallo in un elettrolita. L'intero assemblaggio — inclusi fissaggi, rivestimenti, guarnizioni e drenaggio — dovrebbe essere esaminato. L'officina meccanica non può determinare le prestazioni di corrosione del sistema solo da un disegno del pezzo.
Alcuni componenti in bronzo sono forniti come lavorati; altri ricevono pulitura, pulizia passiva, placcatura o imballaggio protettivo. Se è necessario un rivestimento, indica la specifica, lo spessore, le aree mascherate e se le dimensioni si applicano prima o dopo la finitura. Filettatura, forature, superfici di supporto e contatti elettrici potrebbero necessitare di mascheramento.
Per componenti marini o a pressione, non presumere che il grado del materiale da solo garantisca l'impermeabilità. La solidità della fusione, lo spessore della parete, la rottura della lavorazione, i tappi, le giunzioni e l'ispezione sono tutti importanti.
8. Ispezione e Documentazione
Il piano di ispezione dovrebbe corrispondere al rischio. Le dimensioni Standard possono essere verificate con micrometri, pinze, calibri di diametro, altimetri e accessori. L'ispezione CMM è utile per la posizione delle caratteristiche, i modelli dei bulloni, i datums e le relazioni tra caratteristiche tornate e fresate. Il test di rugosità superficiale verifica le zone di rilevamento o di tenuta specifiche. I certificati di materiale confermano la lega ordinata quando è richiesta la documentazione.
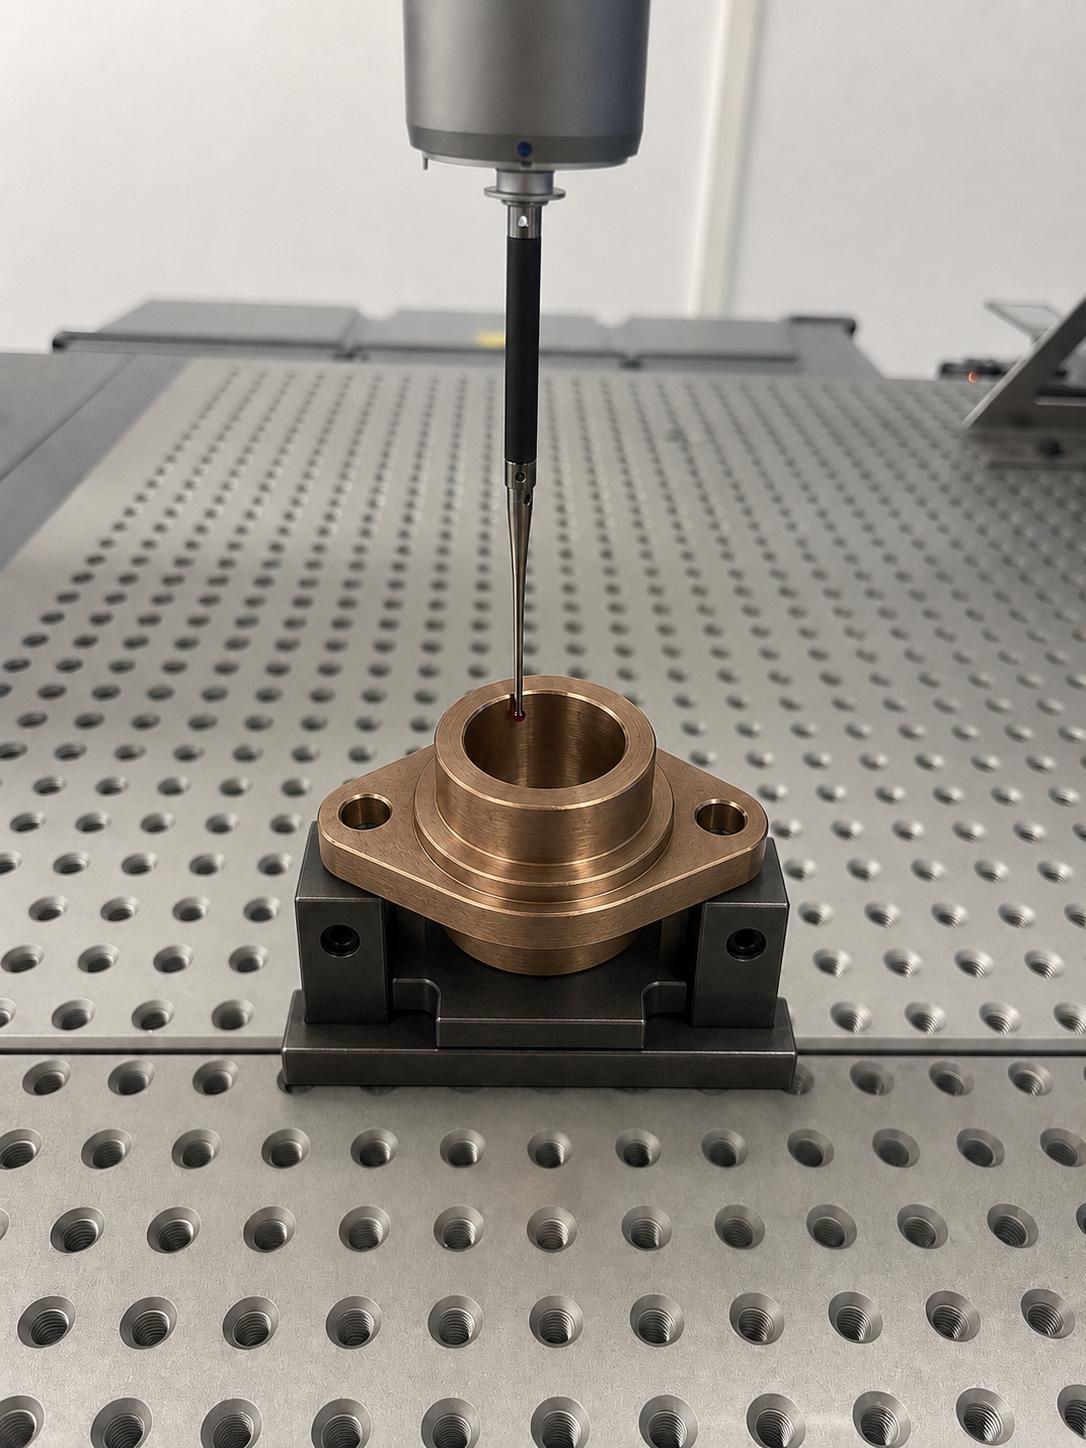
Per i primi ordini, identificare le caratteristiche chiave e richiedere i risultati registrati. Esempi tipici includono il canone del cuscinetto, il diametro esterno, lo spessore della parete, la profondità della scanalatura, la perpendicolità di una faccia di localizzazione e la posizione dei fori di lubrificazione. Richiedere un report completo per ogni dimensione non critica può aumentare i costi senza aumentare il rischio principale.
Il rapporto dovrebbe fare riferimento alla revisione del disegno e elencare nominale, tolleranza, risultato e accettazione. Se è consentito il campionamento, definire il piano oppure lasciare che il fornitore ne proponga uno per l'approvazione. Per la produzione ripetuta, chiedi come vengono monitorate l'usura degli utensili e la deriva di processo.
9. Checklist per il controllo dei costi per acquirenti
Prima, specificare la lega corretta invece di aggiungere tolleranze eccessive per compensare l'incertezza. In secondo luogo, usa una dimensione standard del calcio quando possibile. Terzo, limitare tolleranze strette e finiture fini alle caratteristiche funzionali. Quarto, evitare di lavorare un anello sottile da una barra solida molto grande quando il tubo o la fusione sono commercialmente pratici. Quinto, combinare caratteristiche correlate in una strategia di datum stabile.
Fornire la quantità iniziale e il volume annuale atteso. Un numero prototipo può preferire ganasce morbide flessibili e barra standard. La produzione ripetuta può giustificare un mantenimento di lavoro dedicato, strumenti speciali, stock ottimizzato o un quasi-netto vuoto. Chiedi al fornitore di separare gli utensili una tantum dal prezzo ricorrente unitario.
Rivedere i requisiti di ispezione e certificazione. La tracciabilità dei materiali, la reportistica del primo articolo, l'ispezione al 100%, la pulizia speciale e il packaging individuale hanno tutti valore nell'applicazione corretta, ma non dovrebbero essere copiati automaticamente da un programma critico a un componente a basso rischio.
Infine, confronta totale ambito. Confermare materiale, forma del prodotto, ipotesi sul rotto, lavorazione meccanica, operazioni secondarie, ispezione, certificati, imballaggio e termini di consegna. La voce più economica non è l'opzione più economica se i requisiti materiali o funzionali sono incompleti.
10. Cosa includere in una RFQ per la lavorazione in bronzo
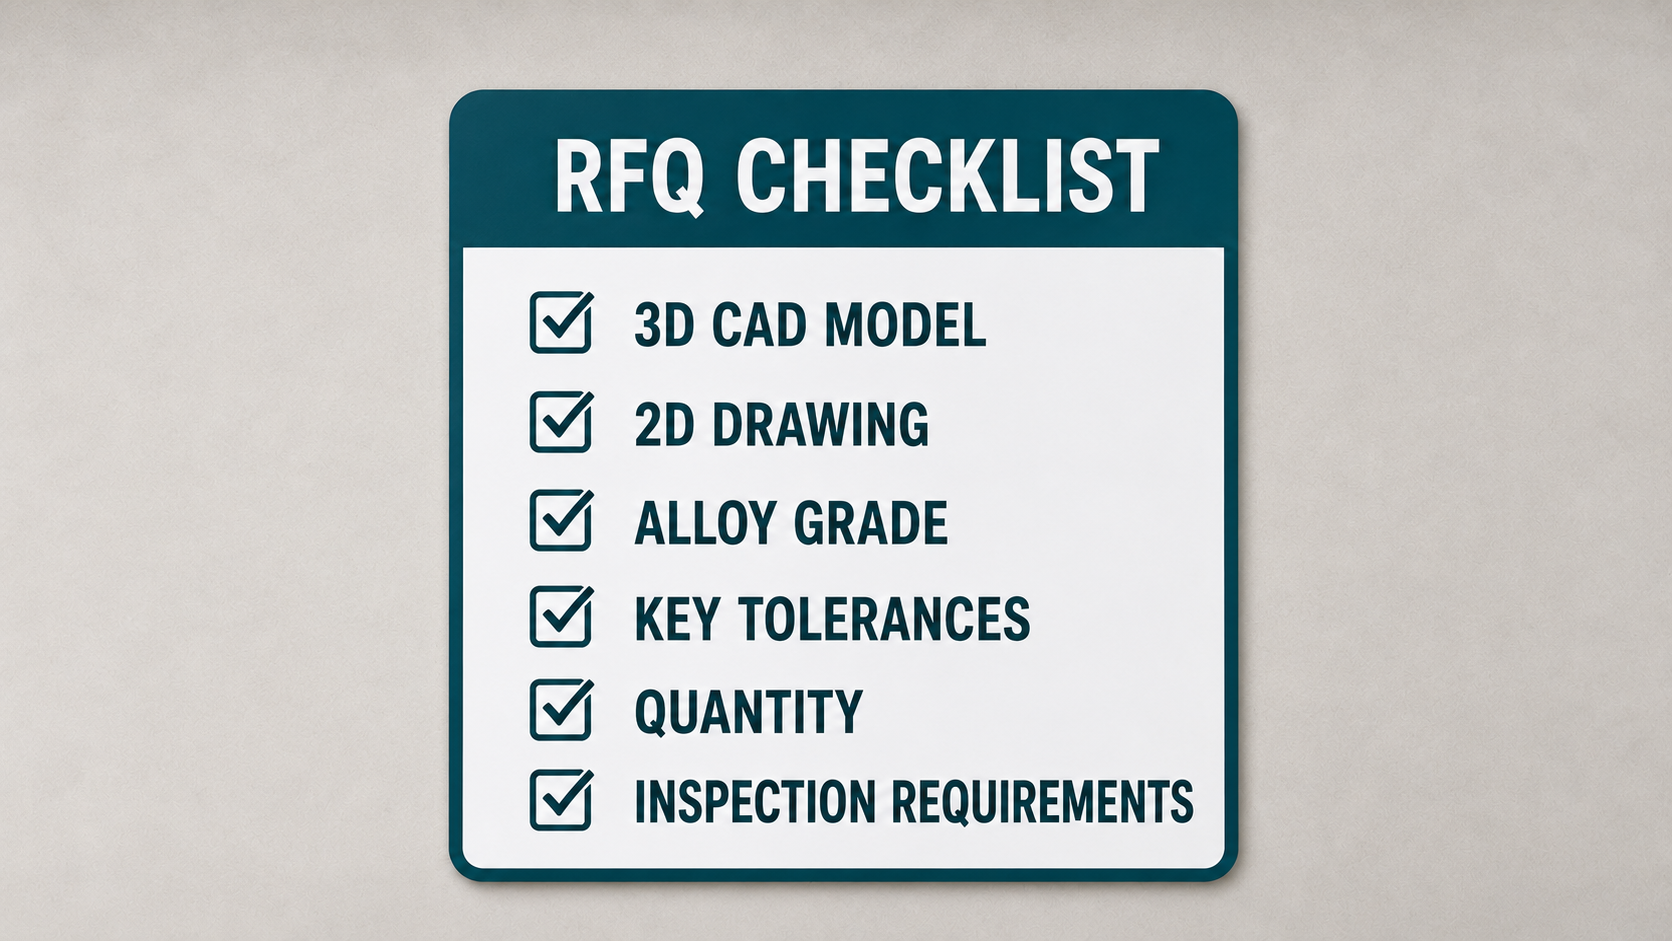
Fornire un modello 3D controllato e un disegno 2D, lega esatta e specifica, forma del prodotto se controllata, quantità, domanda annuale, calzature critiche, GD&T, finitura superficiale, filettatura, finiture secondarie, pulizia, rapporti di ispezione, certificati, imballaggio e requisiti di consegna.
Aggiungi informazioni applicative che influenzano la produzione: dimensioni dell'albero di accoppiamento e delle case, condizioni di press-fit, temperatura di esercizio, lubrificante, direzione del carico, ambiente di corrosione e se il pezzo supporta pressione. Identifica chiaramente le dimensioni che si applicano dopo l'installazione o la finitura.
Chiedi ai fornitori di indicare sostituzioni e assunzioni. Se una lega indicata non è identica, richiedi l'approvazione ingegneristica prima dell'ordine. Conferma se il certificato del materiale proviene dal mulino, distributore, fonderia o officina meccanica e quali informazioni contiene.
Dal prototipo alla ripetizione Prodotto ion
L'economia del prototipo e della produzione ripetuta è diversa. Il primo lotto di parti per la lavorazione in bronzo può utilizzare un sistema di presa flessibile per il pezzo, materiale standard e un'ispezione aggiuntiva mentre il processo viene dimostrato. Una volta stabile la progettazione, il fornitore può valutare le fasce dedicate, i fissi, i manometri, la dimensione dei lotti, gli impegni di stock e i registri di ispezione automatica.
Gli acquirenti dovrebbero informare il fornitore se il disegno è sperimentale o rilasciato. Se sono probabili cambiamenti nel design, evita troppo presto utensili dedicati costosi. Se la domanda è stabile, fornisci intervalli di previsione e frequenza degli ordini. Questo aiuta il fornitore a separare il costo ingegneristico una tantum dal prezzo unitario ricorrente e a proporre una via che rimane competitiva dopo la validazione.
Mantenere la disciplina delle revisioni. Un ordine di ripetizione dovrebbe fare riferimento al disegno approvato, al materiale, alla finitura, al campione e al piano di ispezione. Cambiamenti apparentemente minimi nella tolleranza, nella preparazione delle superfici o nella documentazione possono alterare il processo e dovrebbero essere riesaminati prima che si presuma che prezzo e tempi di consegna siano invariati.
Packaging e Ispezione in Arrivo
Il packaging fa parte della qualità per la lavorazione del bronzo. Le superfici di precisione possono essere graffiate, macchiate, ammaccate o contaminate dopo l'ispezione finale. Definisci protezione contro la corrosione, separazione individuale, sacchi puliti, vassoi rigidi, protezione dei bordi e etichettatura in base al rischio del componente. Evita materiali di imballaggio che possono segnare superfici cosmetiche o lasciare residui.
L'ispezione in arrivo dovrebbe concentrarsi sulle caratteristiche critiche approvate. Verifica numero di parte, revisione, quantità, pacchetto certificato, danni visibili e dimensioni o criteri di aspetto selezionati. Non creare un nuovo metodo di accettazione dopo la consegna a meno che non sia concordato con il fornitore. Se un risultato è contestato, registra lo strumento, la condizione di supporto, l'ambiente, la dimensione del campione e le fotografie affinché entrambe le parti possano riprodurre il controllo.
Revisione del disegno prima della citazione
Una breve revisione del disegno prima della citazione è particolarmente preziosa per la lavorazione del bronzo. Controlla che il modello 3D e il disegno 2D abbiano la stessa revisione, che i datum riflettano l'assemblaggio e che ogni nota speciale abbia un metodo di accettazione misurabile. Identifica le dimensioni che cambiano dopo il trattamento termico, il rivestimento, l'installazione o un altro processo secondario. Se viene citato uno standard cliente, includere il documento invece di aspettarsi che il fornitore trovi la revisione corretta.
Chiedi al fornitore di restituire una lista marcata di assunzioni insieme al preventivo. Questo può includere la disponibilità del materiale, la dimensione dello stock, il margine di lavorazione, i processi esterni, il metodo di misura, la dimensione del campione e il packaging. L'ingegneria può approvare o correggere tali assunzioni prima che venga rilasciato un ordine di acquisto.
Change Control After Approval
Una volta approvato il primo lotto di lavorazione in bronzo, annota le condizioni che hanno prodotto il risultato accettato. Conserva la revisione del disegno, la fonte del materiale o la qualità approvata, la via chiave del processo, la specifica di finitura, il campione approvato, il piano di ispezione e il metodo di imballaggio insieme al registro del fornitore. Questo crea una base pratica per gli ordini ripetuti.
Le modifiche devono essere riesaminate in proporzione al rischio. Una nuova fonte di stock, condizioni di trattamento termico diverse, un processo cosmetico rivisitato, un processore esterno modificato o un apparecchio modificato possono influire sulla veste, sull'aspetto o sulla documentazione. Non ogni modifica richiede una riqualifica completa, ma non dovrebbe essere fatta in modo silenzioso quando tocca una caratteristica approvata.
Domande frequenti
Qual è il miglior bronzo per la lavorazione CNC?
Non esiste un best grade universale. Il C93200 è comunemente considerato per cuscinetti e boccole, mentre i bronzi in alluminio più resistenti sono adatti ad altri carichi e ambienti. Seleziona per funzione e specifica.
Perché la lavorazione del bronzo è costosa?
Tutto oy prezzo, stock sovradimensionato, alto rottame, lavorazione difficile, foratura stretta, finiture speciali, certificazione e bassa quantità possono tutti aumentare i costi.
Sono possibili a lavorare le boccole in bronzo con una stretta tolleranza del diametro?
Sì, ma devono essere considerati spessore della parete, distorsione di serraggio, ispezione free-state, interferenze di installazione e temperatura.
Devo specificare il numero UNS?
Sì. Una designazione UNS insieme alla specifica di prodotto applicabile offre ai fornitori un requisito materiale molto più chiaro rispetto al "bronzo".
La lavorazione CNC di successo dei pezzi in bronzo inizia ben prima del taglio. Dipende dal fatto che il fornitore sia in grado di comprendere accuratamente la qualità della lega, le relazioni di accoppiamento, le superfici funzionali e le condizioni operative—e tradurre tali requisiti in un piano di lavorazione meccanica e ispezione stabile.
Con oltre 10 anno di esperienza, più di 70 macchine CNC—inclusi centri di lavorazione a 3, 4 e 5 assi e attrezzature per fresatura—e un sistema di qualità certificato ISO 9001:2015, Brightstar supporta componenti in bronzo personalizzati dalla validazione del prototipo fino alla produzione ripetuta. In base ai tuoi disegni, modelli 3D, specifiche delle leghe, quantità, tolleranze critiche, requisiti di finitura superficiale e condizioni applicative, il nostro team può fornire una revisione DFM specifica per progetto, un piano di produzione e un preventivo. Valutiamo i potenziali rischi nella selezione dei materiali, nella tenuta del lavoro, nella lavorazione, nella sbavatura, nell'ispezione dimensionale, nei costi e nei tempi di consegna prima dell'inizio della produzione.
Che tu abbia bisogno di un prototipo unico, parti di validazione a basso volume o produzione ripetuta costante, invia i tuoi file di progetto a Brightstar. Aiuteremo a ridurre lavori meccanici non necessari, sprechi di materiali e rilavori senza compromettere l'adattamento, la qualità della superficie o le prestazioni funzionali—fornendo al contempo una comunicazione reattiva, un rigoroso controllo qualità e una consegna affidabile per il tuo progetto di lavorazione CNC in bronzo.
Disclaimer
Tutto dati quantitativi (percentuali e tariffe orarie) forniti in questo articolo sono solo a scopo illustrativo ed educativo, basati sulle medie del settore. I costi effettivi possono variare a seconda della geometria specifica del pezzo, delle fluttuazioni nei prezzi del mercato delle materie prime e delle tariffe regionali del lavoro. Per una calcolazione accurata dei costi del progetto, Brightstar Prototype CNC Co., Ltd consiglia di contattare direttamente il nostro team per preventivi aggiornati su misura per le tue esigenze specifiche.