
Tornitura CNC vs Frenatura CNC: quale processo è il più adatto ai tuoi pezzi?

Quando invii un disegno del pezzo a un fornitore di lavorazione CNC di precisione, una delle prime decisioni che prende il team di ingegneria è se instradare il pezzo verso un tornio CNC (tornitura) o un centro di fresatura CNC — o entrambi. Per molti acquirenti e designer di prodotto, la distinzione tra questi due processi CNC fondamentali può sembrare poco chiara. Potresti sapere che la tornatura produce pezzi rotondi e la fresatura fa tutto il resto, ma la realtà è più sfumata — e scegliere il processo giusto (o la combinazione) influisce direttamente sul costo del pezzo, sui tempi di consegna, sulla precisione dimensionale e persino sulla fattibilità progettuale.
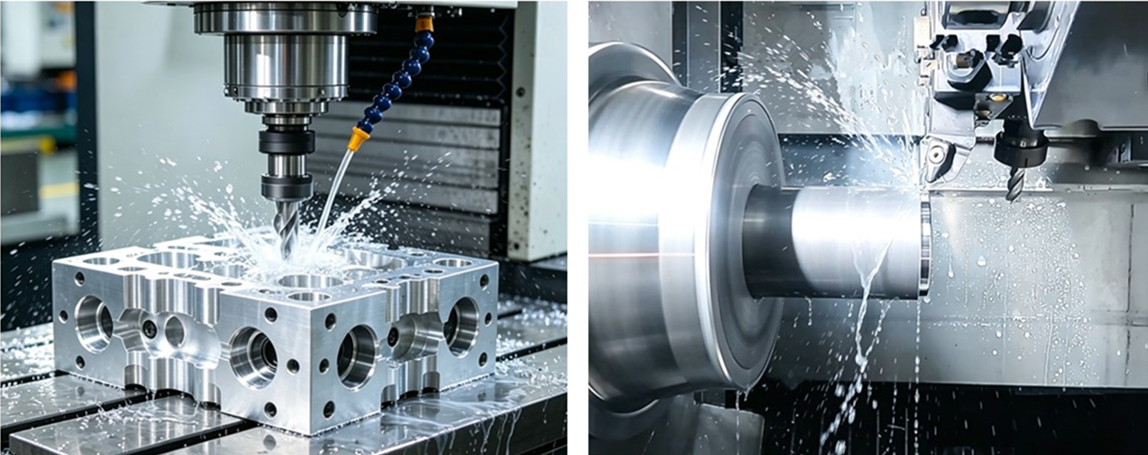
Da Brightstar, operiamo più di 70 centri di lavorazione CNC di precisione nel nostro stabilimento di Dongguan, inclusi sia torni CNC (con utensili attivi e capacità di asse Y) sia centri di fresatura CNC da 3 assi a 5 assi. Ogni mese, i nostri ingegneri di processo valutano migliaia di disegni dei pezzi e decidono il percorso ottimale per la produzione. Questa guida condensa quell'esperienza in officina in un quadro pratico che puoi usare per capire quale processo serve il tuo pezzo, come progettare per ciascuno e come evitare errori comuni che aumentano i costi.
Che tu procuri alberi di precisione, componenti idraulici, alloggiamenti per dispositivi medici, supporti aerospaziali o parti per trasmissioni automobilistiche, comprendere la decisione tra tornatura e fresatura ti aiuterà a comunicare meglio con i fornitori, progettare più parti manifatturabili e ridurre i costi complessivi di produzione.
Cos'è la tornitura CNC?
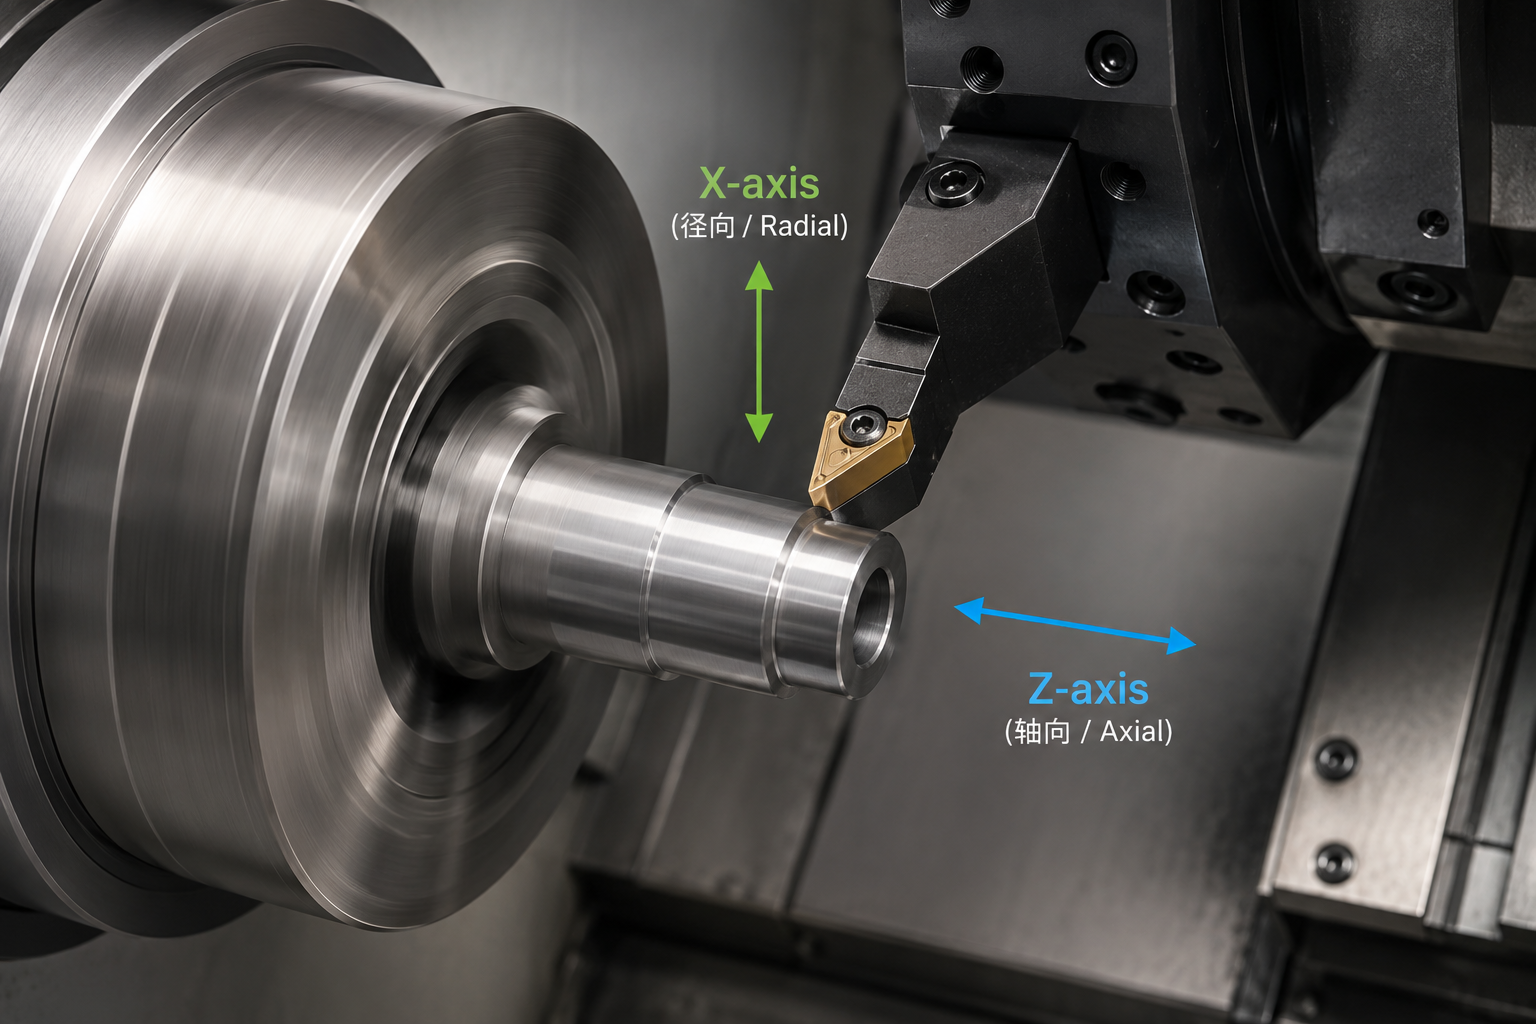
tornatura CNC è un processo di lavorazione in cui il pezzo ruota ad alta velocità mentre uno strumento di taglio a punto singolo si muove lungo la superficie per rimuovere il materiale. Il pezzo viene tenuto in un mandrino (di solito un mandrino a 3 ganasce o a colletto) montato sul mandrino del tornio, e lo strumento da taglio viene alimentato in due direzioni lineari:
asse X — che si muove verso o lontano dal centro della parte rotante (controlla il diametro)
asse Z — muovendosi lungo la lunghezza della parte (controlla lunghezza e rivestimento)
Poiché il pezzo ruota, la tornatura produce naturalmente geometrie assisimmetriche (rotonde) — cilindri, coni, sfere, filetti, scanalature e profili conici.
Operazioni di torneggio comuni
>Rivestimento — lavorazione della faccia finale di un pezzo piatta e perpendicolare all'asse
OD (diametro esterno) tornatura — riducendo il diametro di un pezzo cilindrico
ID (diametro interno) foratura — ingrandimento e rifinitura di un foro esistente
Foratura / filatura — creazione di fori lungo l'asse centrale (su torni con utensili attivi)
Filettatura — taglio di filettature esterne o interne
Scanalatura / separazione — taglio di rientri stretti o separazione di un pezzo finito dal materiale
>Knurling — creazione di un motivo di impugnatura testurizzato su una superficie cilindrica
Moderne capacità CNC
I torni CNC di oggi sono molto più performanti rispetto alle semplici macchine di tornitura a due assi. Molti sono dotati di:
Utensili a tempo vivo (utensili azionati) — utensili rotanti che possono forare, fresare e prefilare caratteristiche perpendicolari all'asse del pezzo, eliminando la necessità di un'operazione secondaria di fresatura
asse Y — permette fresatura e foratura fuori centro, ampliando ulteriormente ciò che un tornio può fare in un'unica configurazione
Sub-mandrino — un secondo mandrino che raccoglie il pezzo e lavora il retro senza rifissare manualmente
>Alimentatore di barre — alimenta automaticamente il materiale grezzo di barre per tirature di produzione ad alto volume
Questi torni avanzati, spesso chiamati centri a fresatrice o macchine a fresatura, sfumano il confine tra tornatura e fresatura. Parleremo di questa capacità ibrida più avanti in questo articolo.
Cos'è la fresatura CNC?
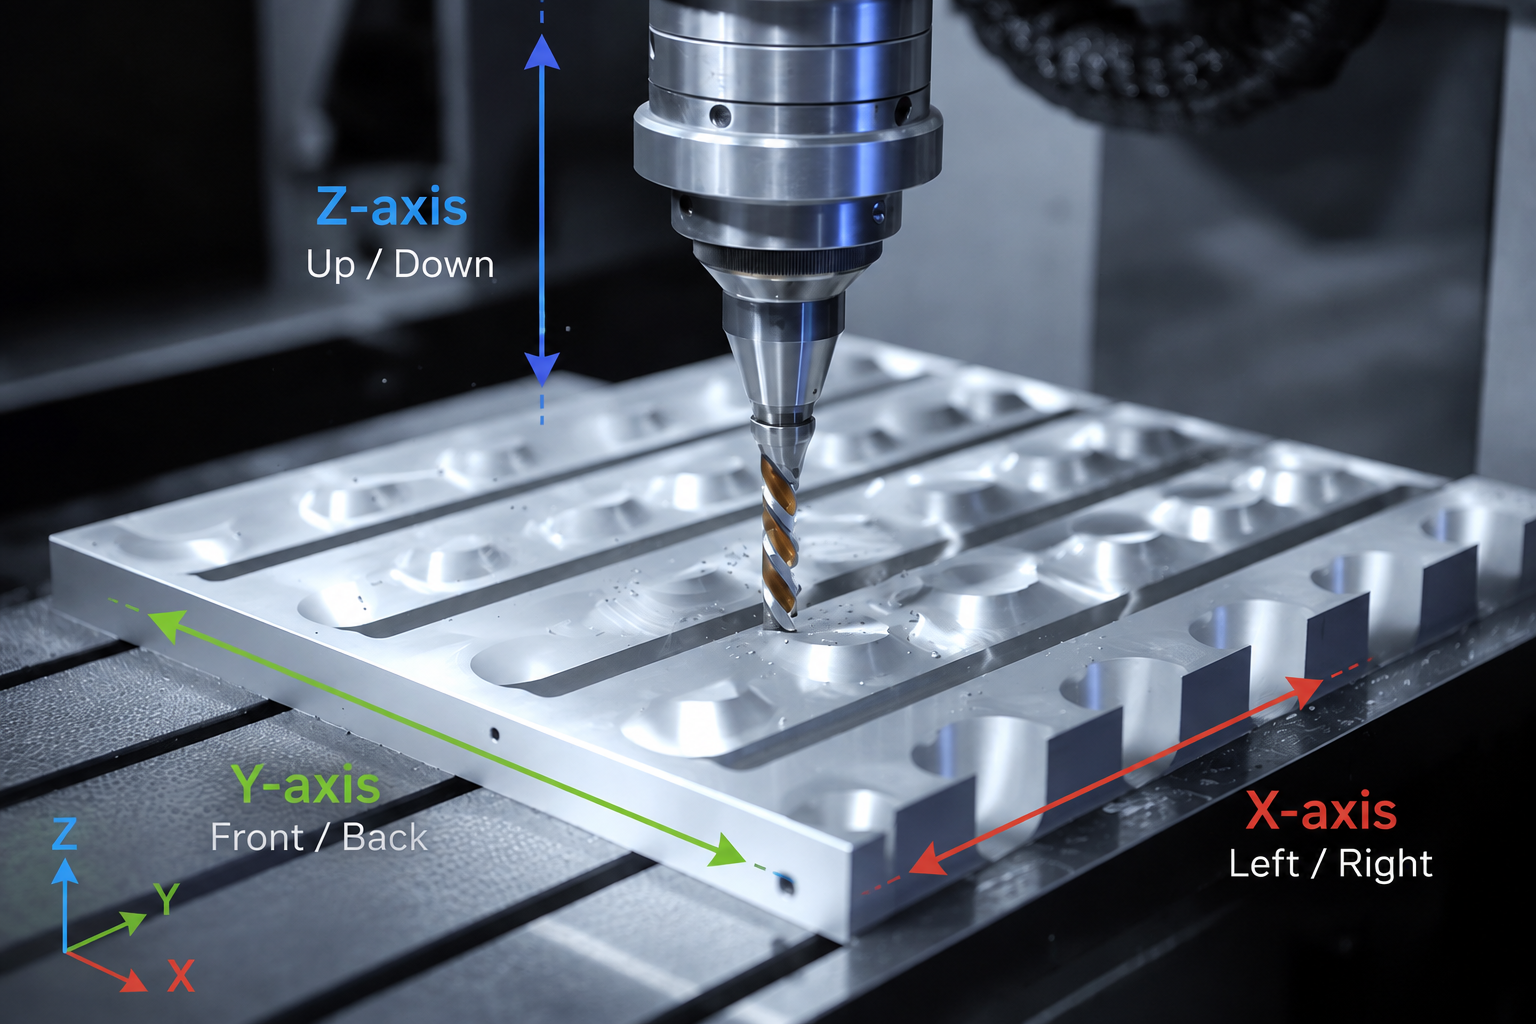
La fresatura CNC è un processo di lavorazione in cui uno strumento di taglio multipunto rotante si muove lungo più assi per rimuovere materiale da un pezzo fermo. Il pezzo viene tipicamente serrato in una morsa, un supporto o su un tavolo rotante, mentre l'utensile da taglio (fresa, fresatore, trapano, rubinetto, ecc.) si muove lungo tre o più assi:
asse X — da sinistra a destra
Asse Y — davanti a dietro
asse Z — su e giù (lo strumento si immerge e si ritrae dalla parte)
Sulle fresatrici a 3 assi, l'utensile da taglio si muove lungo gli assi lineari X, Y e Z. Nelle fresatrici a 4 e 5 assi, assi rotanti aggiuntivi permettono all'utensile o al pezzo di ruotare o inclinarsi, consentendo la lavorazione di geometrie 3D più complesse, superfici inclinate e caratteristiche ad angolo composto.
Operazioni comuni di fresatura
Frenatura facciale — lavorazione di una grande superficie piana fino a una profondità precisa
Fresatura / profilazione — scanali di taglio, tasche e forme sagomate
Perforazione — creare fori in punti specifici
Tocco — creazione di thread interni
Foro — ingrandimento e finitura dei fori fino a tolleranze strette
Smussamento / sbavatura — rompere bordi netti
superficie 3D — lavorazione di superfici curve complesse (cavità di stampo, pale di turbina, forme organiche)
Incisione — ritaglio di testo o loghi su una superficie di parte
Tipi di fresatrici
centro di fresatura verticale a 3 assi (VMC) — il tipo più comune, l'utensile si muove in X/Y/Z, il pezzo rimane piatto. Ideale per parti prismatiche con caratteristiche superiori e laterali.
fresatura a 4 assi — aggiunge un asse rotatorio (asse A) per ruotare il pezzo, permettendo l'accesso a più lati in un'unica configurazione. Buono per parti con caratteristiche circonferenziali.
fresatura a 5 assi — aggiunge due assi rotanti, permettendo all'utensile di avvicinarsi al pezzo praticamente da qualsiasi angolazione. Necessari per contorni 3D complessi e undercut.
Centro di lavorazione orizzontale (HMC) — il mandrino è orizzontale, la parte poggia su una lapide rotante. Meglio per la produzione ad alto volume e l'evacuazione profonda dei chip.
Differenze chiave: Tornatura vs Fresatura a Sguardo
| Feature | CNC Turning | CNC Fresatura |
|---|---|---|
| Cosa ruota | Il pezzo da lavoro | L'utensile da taglio |
| Geometria naturale | Parti rotonde / assisimmetriche | Parti 3D prismatiche, piatte e complesse |
| Assi tipici | 2 assi (X, Z), più utensili vivi | 3-5 assi (X, Y, Z + rotante) |
| Supporto | Chuck, collet, tra i centri | Morsa, apparecchio personalizzato, lapide |
| Migliore per | Alberi motore, perni idraulici, boccole, fissaggi filettati, steli delle valvole | Involucri in alluminio, supporti di montaggio, involucri elettronici, stampi, componenti robotici |
| Tempo di ciclo per parti semplici | Molto veloce (taglio singolo continuo) | Più lento (passaggi più utensili) |
| Complessità di configurazione | Low per parti rotonde semplici | Più alto per accessori complessi |
| Tasso di rimozione del materiale | Alto per calcio tondo | Alta per calcio a blocchi/piastre |
| Dimensione minima della funzione | Limitato dal diametro dell'alesatura dell'utensile | Limitato dal diametro minimo della fresa |
| Tolleranza tipica | ±0,005 mm a ±0,05 mm | ±0,01 mm a ±0,05 mm |
| Esempio tipico | Parte dell'albero in acciaio inox (Ø32 × 120 mm) | 6061 alloggio in alluminio con tasche e fori laterali |
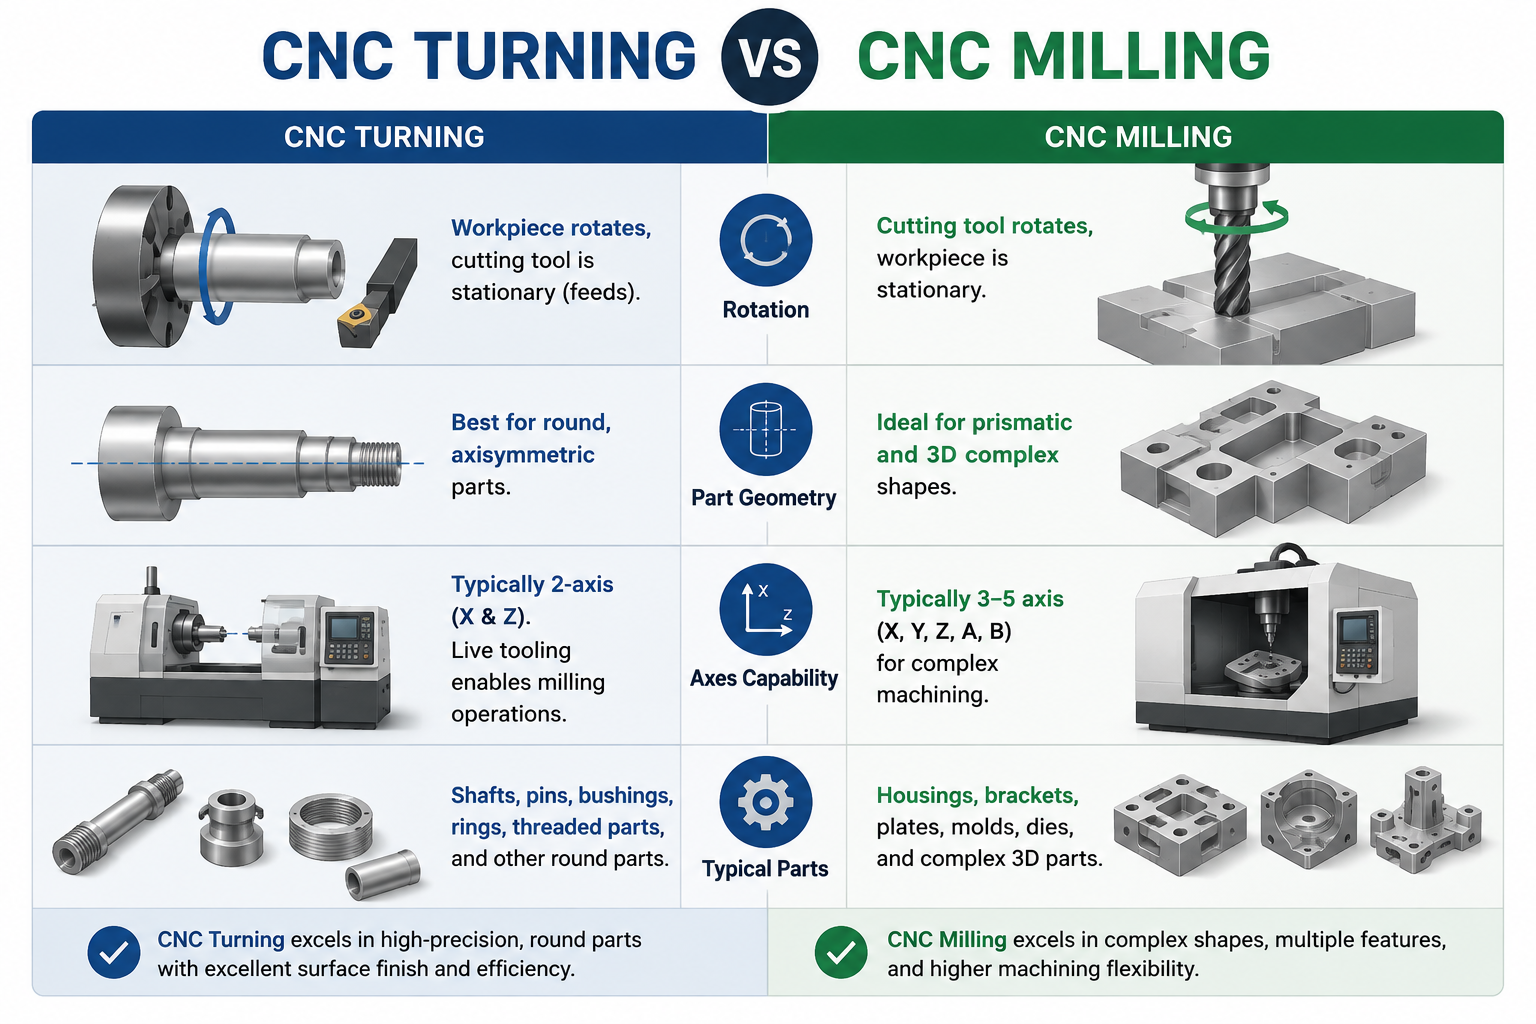
>Esempio reale: Un albero motore in acciaio inox viene tipicamente prodotto tramite tornatura CNC a causa della sua simmetria rotazionale, mentre un alloggiamento in alluminio 6061 con tasche e fori laterali è più adatto alla fresatura CNC a 5 assi.
Quando scegliere il torneggio CNC
La tornitura CNC è il processo ottimale quando il tuo pezzo soddisfa uno o più dei seguenti criteri:
1. La parte è principalmente cilindrica o assisimmetrica
Se la caratteristica dominante del tuo pezzo è una sezione trasversale rotonda — un albero, un perno, una boccola, una manica, un collare, un rullo o un corpo connettore — la tornitura è quasi sempre il processo più efficiente ed economico. Un tornio CNC può produrre l'intero profilo esterno in un unico taglio continuo, mentre una fresatrice richiederebbe molti passaggi di interpolazione circolare per approssimare la stessa forma rotonda.
Parti tipiche tornite: alberi motore, rocchetti idraulici, maniche dei cuscinetti, fissaggi filettati, raccordi per tubi, corpi delle punte, canne per penne, anelli dell'obiettivo per fotocamera.
2. Serve una concentricità precisa tra le caratteristiche
La tornitura produce caratteristiche intrinsecamente concentriche rispetto all'asse di rotazione del pezzo. Se il tuo progetto richiede una stretta tolleranza di runout tra un diametro esterno e un foro interno (comune in cuscinetti, cilindri idraulici e componenti rotanti), girare entrambe le caratteristiche nello stesso sistema garantisce una concentricità quasi perfetta. Raggiungere la stessa concentricità su una fresatrice richiederebbe costosi fissazioni personalizzate e allineamenti multipli.
3. Il pezzo richiede filettature interne o fori profondi
torni CNC eccellono nel forare fori interni profondi e precisi e nel tagliare filettature interne. Lo strumento di foratura monopunto può ottenere un'eccellente finitura superficiale e un controllo stretto del diametro all'interno di un foratore, difficile da eguagliare con la fresatura.
4. Produzione ad alto volume di parti tonde
Per quantità superiori a 100 pezzi di un pezzo rotondo, un tornio CNC con alimentatore a barre può funzionare incustodito per ore, producendo pezzi a un costo per unità molto basso. Il tempo di ciclo per un pezzo tornito tipico è spesso di 1-3 minuti, rispetto ai 10-30 minuti per un pezzo fresato equivalente.
5. Il pezzo ha un alto rapporto lunghezza/diametro
Parti lunghe e sottili (alberi, aste, fusi) sono naturalmente adatte alla tornatura, dove la parte è sostenuta tra i centri o in un appoggio costante. Frenatura di una parte lunga e sottile richiederebbe un ampio fissaggio per evitare deflessione e sbattimento.
Quando scegliere i servizi di fresatura CNC
La fresatura CNC è la scelta giusta quando il tuo pezzo presenta caratteristiche che la tornatura non può produrre efficacemente:
1. Il pezzo ha una forma prismatica non rotonda
Se il tuo pezzo è fondamentalmente un blocco, una piastrella, una staffa, un alloggiamento o una cornice con facce piatte, angoli quadrati e profili irregolari, la fresatura è l'unica opzione pratica. La tornatura non può creare superfici esterne piatte o profili quadrati in modo efficiente.
Parti tipiche fresate: alloggiamenti per le apparecchiature, supporti di montaggio, blocchi collettori, cavità per stampi, corpi di cambio, involucri elettronici, componenti strutturali robotici.
2. Il pezzo presenta caratteristiche su più facce o lati
Una fresatrice (specialmente a 4 assi o 5 assi) può accedere alle caratteristiche superiori, inferiori e su tutti e quattro i lati di un pezzo in una o due configurazioni. Sebbene un tornio con utensili attivi possa aggiungere alcuni fori trasversali e piatte, non può lavorare efficacemente caratteristiche complesse su più facce non rotazionali.
3. Il pezzo richiede superfici 3D contornate
Qualsiasi parte con curve organiche, superfici scolpite, undercut o angoli composti — come pale di turbina, girante, cavità di stampo, protesi o manici ergonomici — richiede fresatura (di solito fresatura simultanea su 5 assi). La rotazione è limitata a profili assisimmetrici.
4. Il pezzo presenta tasche, slot e caratteristiche interne irregolari
La fresatura è molto più efficiente per creare tasche rettangolari, scanali a T, code di rondina, keyway e altre caratteristiche interne non circolari. Mentre un tornio con utensili a tempo vivo può fresare una semplice chiaviglia, la geometria interna complessa è il campo della fresatura.
5. La materia prima è piastra o blocco
Se il tuo pezzo è tagliato da una piastra piatta o da un blocco rettangolare (lamiera di alluminio, blocco d'acciaio, lamiera di plastica), la fresatura è il punto di partenza naturale. La rotazione richiede una barra rotonda o un calcio a tubo.
6. Prototipi a basso volume con geometria complessa
Per prototipi singoli o a basso volume con geometria complessa, un centro di fresatura a 3 assi o 5 assi offre la maggiore flessibilità. Puoi lavorare praticamente qualsiasi forma con un blocco solido senza bisogno di apparecchi di tornitura su misura o di barra speciale.
parti che necessitano di entrambi: lavorazione combinata turn-router
Molti componenti reali non si adattano perfettamente a "solo tornatura" o "solo fresatura." Un esempio comune è il corpo valvola idraulico: inizia come una barra rotonda tornata al diametro esterno corretto e al foro interno, poi richiede fori trasversati, piatte di montaggio e porte filettate ai lati — caratteristiche che necessitano di fresatura.
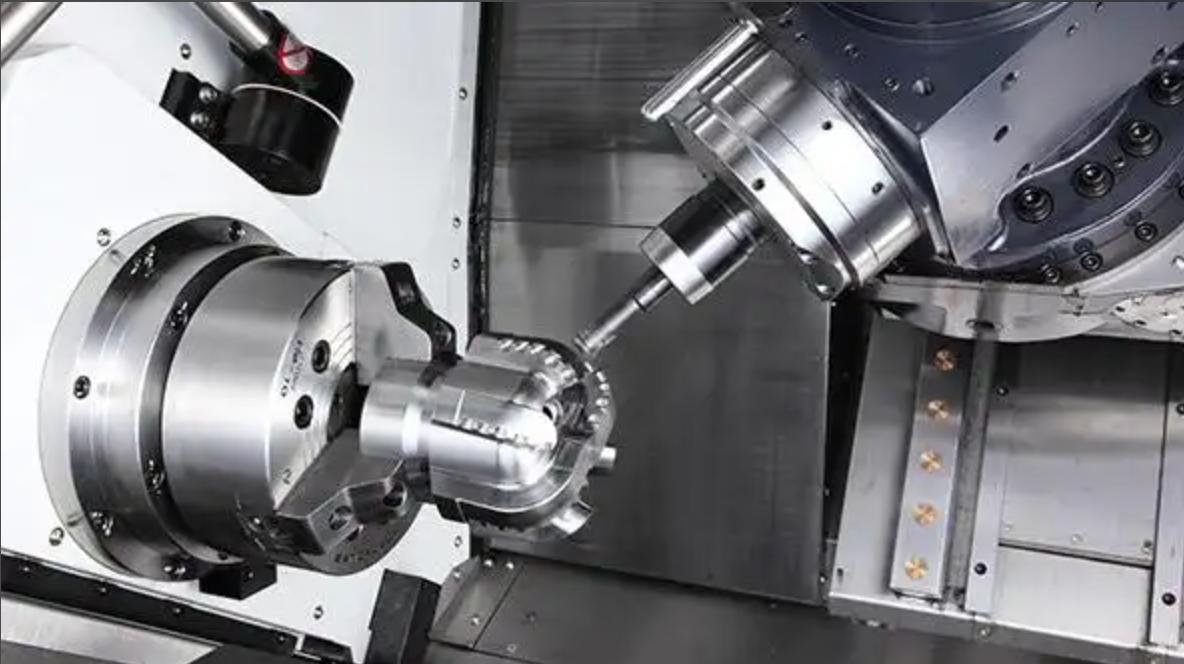
Ci sono due modi per gestire queste parti:
Opzione 1: Operazioni separate (girare, poi fresare)
Il pezzo viene prima completamente lavorato su un tornio CNC, poi trasferito in un centro di fresatura CNC per le operazioni secondarie. Questo è conveniente per i pezzi a basso volume quando si hanno già entrambi i tipi di macchina disponibili. Lo svantaggio è che ogni trasferimento introduce un piccolo errore di allineamento e aggiunge lavoro di preparazione.
Opzione 2: Centro fresatrice (una configurazione)
Un centro fresatore (chiamato anche fresatore) combina un tornio CNC con utensili vivi, un asse Y e talvolta un mandrino di fresatura sull'asse B. Questo consente sia le operazioni di tornatura che di fresatura in un'unica configurazione, eliminando errori di allineamento e riducendo i tempi di consegna. Da Brightstar, utilizziamo centri di fresatura per componenti rotazionali complessi che richiedono fori trasversali, piattoni, canali o persino scanalature elicoidali — tutto completato in un'unica serratura.
Parti che beneficiano della lavorazione combinata torneo-fresatore:
• Corpi valvole idraulici con porte trasversali e piattaforme
di montaggio• Accessori aerospaziali con estremità filettate e fori
per i bulloni delle flanges• Manici per strumenti medici con caratteristiche
ergonomiche di presa fresata• Alberi del cambio automobilistico con chiavi e fori
per l'olio perforati• Fissaggi personalizzati con caratteristiche senza testa rotonda
Se il tuo pezzo ha una forma prevalentemente rotonda ma richiede anche alcune caratteristiche fresate, chiedi al tuo fornitore se un centro fresatore può gestirlo in un'unica configurazione — spesso risparmia tempo e costi rispetto a far funzionare il pezzo su due macchine separate.
Confronto costi: Tornatura vs Fresatura
CNC Turning vs CNC Fresatura: quale è più conveniente?
Una delle domande più comuni degli ingegneri è: La tornitura CNC è più economica della fresatura CNC? In generale, la tornatura CNC è più conveniente per parti simmetriche rotazionalmente perché la rimozione del materiale è continua e i tempi di ciclo più brevi. Tuttavia, per componenti prismatici con più facce, tasche e fori, la fresatura CNC è spesso la soluzione di produzione più efficiente.
Tariffe orarie macchina (indicative)
| Machine Type | Tariffa Oraria Tipica (USD) | Best For |
|---|---|---|
| tornio CNC a 2 assi | $25 – $45 | Parti semplici rotonde, alto | volume
| tornio CNC con utensili a vita | $40 – $65 | Parti rotonde con fori trasversali, flat, keyways |
| Centro fresatrice (asse Y + sub-mandrino) | $60 – $100 | Parti rotative complesse, lavorazione mono-set |
| centro di fresatura verticale a 3 | assi$35 – $60 | Parti prismatiche, caratteristiche 2.5D |
| centro fresatura a 4 assi | $50 – $80 | Componenti multifacetti, caratteristiche rotative semplici |
| centro fresatura a 5 | assi$80 – $150+ | Curve 3D complesse, angoli composti |
Perché il torneggio è spesso più economico per le parti tonde
Per un pezzo cilindrico semplice, la tornatura è quasi sempre meno costosa rispetto alla fresatura per tre motivi:
Rimozione più veloce del materiale: Un utensile tornante taglia continuamente lungo la superficie rotante, rimuovendo il materiale molto più velocemente rispetto ai tagli interrotti di un fresatore.
Meno cambi di utensile: Un pezzo torneato tipico necessita di 3-5 utensili (utensile da rivestimento, utensile per sgrossamento, utensile per finitura, trapano, punteggio). Una parte fresata di complessità simile può richiedere 8-15 attrezzi.
Fissaggio più semplice: Un mandrino o un colletto standard a 3 ganasce funziona per la maggior parte delle parti tornate. Le parti fresate spesso richiedono sistemi di supporto personalizzati, ganasce morbide o installazioni per lapidi.
Quando la fresatura diventa competitiva in termini di costi
Per parti con geometria complessa che richiederebbero più assemblaggi di tornatura e accessori personalizzati, un singolo sistema di fresatura può essere più conveniente nonostante la tariffa oraria più alta. La chiave è guardare al costo totale dei pezzi, non solo alla tariffa della macchina.
Considerazioni sui materiali
Sia la tornitura che la fresatura possono lavorare praticamente qualsiasi materiale lavorabile, ma ogni processo prevede considerazioni specifiche per il materiale:
Materiali che si trasformano eccezionalmente bene
Leghe di alluminio (6061, 7075, 2024): Eccellente formazione di trucioli, velocità superficiali elevate, usura degli utensili molto bassa. La tornatura dell'alluminio è estremamente veloce ed economica.
Ottone e rame: ottone a lavorazione Gratuito (C36000) producono scheggiature corte e un'ottima finitura superficiale. Il rame è più morbido e richiede strumenti affilati per evitare la sbavatura.
Acciaio dolce (1018, 12L14): Buona lavorabilità, specialmente gli acciai piombati come il 12L14 che sono specificamente formulati per la tornatura.
Acciaio inossidabile (303, 304, 316): 303 è lavorazione libera; 304 e 316 richiedono velocità inferiori e configurazioni più rigide a causa dell'indurimento da lavoro.
Titanio (Ti-6Al-4V): Difficile da lavorare a causa della bassa conducibilità termica. Richiede torni rigidi, utensili affilati e un liquido refrigerante generoso. La tornatura del titanio è generalmente più efficiente rispetto alla fresatura perché il taglio continuo genera meno calore per unità di volume.
Materiali che si fresano eccezionalmente bene
Lastra di alluminio: Il materiale di fresatura più comune. Alte velocità e avanzamenti producono un'ottima finitura superficiale.
Acciaio utensile (P20, H13, S7): Comunemente fresato per applicazioni su stampo e matrici. Richiede macchine rigide e utensili adeguati (carburo o ceramica).
Plastica ingegneristica (PEEK, Delrin, nylon, PC): Fresare bene con utensili affilati e velocità appropriate. Pareti sottili e dettagli fini si ottengono più facilmente fresando che con la tornatura.
Lamiera in acciaio inox: La fresatura dell'acciaio inox richiede fissazione rigida e fresatura a salita per evitare l'indurimento per la lavorazione.
Il fattore di forma del materiale conta
La forma del tuo materiale grezzo spesso determina il processo iniziale:
Stock a barra tonda → iniziare con la tornatura (puoi sempre aggiungere operazioni di fresatura in seguito)
Placca/blocco rettangolare → iniziare con la fresatura
Tube stock → tornatura per OD/ID, poi fresatura per le caratteristiche laterali
La fresatura → fusa o forgiata è solitamente il processo principale
Tolleranza e Capacità di Finitura Superficiale
Entrambi i processi possono raggiungere alta precisione, ma i loro punti di forza naturali differiscono:
Tolleranze di tornazione
La tolleranza del diametro: ±0,005 mm a ±0,02 mm è regolarmente raggiungibile su un tornio CNC ben mantenuto con inserto affilato.
Tolleranza di lunghezza: ±0,02 mm a ±0,05 mm, a seconda della lunghezza del pezzo e della dilatazione termica.
Concentricità / runout: 0,005 mm a 0,01 mm TIR (lettura indicatore totale) quando le feature vengono girate nella stessa configurazione.
Finitura superficiale: Ra 0,4 μm a Ra 1,6 μm con inserto di finitura standard. Ra 0,1 μm possibile con inserti di lucidatura o lucidatura.
Tolleranze di fresatura
Tolleranza dimensionale lineare: ±0,01 mm a ±0,05 mm su una macchina a 3 assi. ±0,005 mm possibile su macchine ad alta precisione a 5 assi con controllo attento del processo.
Tolleranza di posizione (fori): ±0,01 mm a ±0,02 mm con una macchina ben calibrata e una corretta fissazione.
Planiattezza: 0,005 mm a 0,02 mm su 100 mm, a seconda della rigidità della macchina e del materiale del pezzo.
Finitura superficiale: Ra 0,8 μm a Ra 3,2 μm con frese standard. Ra 0,4 μm possibile con finiture ad alta velocità e utensili affilati. Le superfici curve 3D possono mostrare segni di passo che richiedono una lucidatura manuale.
Punto chiave
Se la tolleranza più critica del tuo pezzo è una specifica di diametro o concentricità, la tornatura è intrinsecamente più accurata. Se la tolleranza critica è una specifica di piattezza, posizione o profilo 3D, la fresatura (soprattutto a 5 assi) è la scelta migliore.
Consigli di progettazione per ogni processo
Consigli di progettazione per la tornitura CNC
Evitare undercut che richiedono strumenti di forma speciali. Standard inserti per tornatura hanno portata e capacità di profilo limitate. I sottotagli interni profondi richiedono barre di foratura personalizzate che aggiungono costi.
Specificare un raggio standard su angoli e bordi. Gli angoli interni affilati richiedono un inserto dal muso affilato che è fragile e lascia una finitura scarsa. Un raggio di 0,5 mm o 1 mm è standard ed economico.
Mantenere il rapporto lunghezza/diametro sotto 4:1 per l'alesaggio. Fori profondi e stretti causano deflessione e vibrazione degli utensili. Se hai bisogno di un canone profondo, considera di usare un trapano o un'operazione di alenatura.
Tutto abbastanza materiale per l'aggrappare. Quando si progetta un pezzo che verrà tornato da una barra di ferro, lascia almeno 2-3 mm di lunghezza extra perché il mandrino possa aderire, più un margine di separazione.
Usa dimensioni standard dei thread. I filettatori personalizzati richiedono inserti speciali e aumentano i costi. I thread standard metrici (M) e unificati (UNC/UNF) sono i più economici.
Evitare le sezioni a pareti sottili. Girare parti a parete sottili provoca vibrazioni e instabilità dimensionale. Se è necessario un muro sottile, specifica uno spessore minimo del muro di 1,5× altezza del muro.
Consigli di progettazione per fresatura CNC
Usa raggi interni d'angolo pari o maggiori del raggio dello strumento. Un angolo interno affilato (R0) è impossibile da fresare — la fresa più piccola lascia un raggio. Specifica R0,5 mm o R1 mm per evitare attrezzi piccoli e costosi.
Mantenere il rapporto profondità-larghezza tascabile sotto 4:1. Le tasche profonde e strette richiedono frese lunghe che si deflettono e vibrano. Se hai bisogno di una tasca profonda, considera un design a gradoni.
Evitare pareti sottili e pavimenti sottili. Lo spessore minimo raccomandato della parete è di 0,8 mm per l'alluminio, 1,0 mm per l'acciaio e 1,5 mm per l'acciaio inossidabile. Le pareti più sottili rischiano di deformarsi durante la lavorazione lavorativa.
Specificare le dimensioni standard dei fori. Utilizzare diametri standard del trapano (ad esempio, 3,0 mm, 4,0 mm, 5,0 mm) invece di dimensioni personalizzate (ad esempio, 3,37 mm). Le dimensioni dei fori personalizzate richiedono alessere o interpolazione, aumentando i costi.
Minimizzare il numero di configurazioni. Progetta caratteristiche in modo che possano essere accessibili dall'alto e da un lato, se possibile. Ogni lato aggiuntivo richiede una nuova configurazione e aggiunge un costo.
Aggiungere smussamenti su tutti i bordi esterni. Gli smussi (0,3 mm a 1 mm) sono più veloci da lavorare rispetto ai raggi e eliminano le bave affilate. Specifica "rompere tutti i bordi affilati 0,3 × 45°" come impostazione predefinita.
Hai bisogno di aiuto per scegliere il processo giusto?
Con 70+ macchine CNC, inclusi centri di tornitura, fresatrici e centri di lavorazione da 3 assi a 5 assi, non siamo limitati a un solo processo. Selezioniamo il metodo di produzione che meglio si adatta alle tue esigenze progettuali.
Se non sei sicuro di quale processo sia giusto per te, inviaci il tuo file CAD per una revisione gratuita della manufacturabilità e un preventivo. Il nostro team di ingegneria consiglierà la strategia di lavorazione ottimale in base alla vostra geometria, tolleranza, quantità e requisiti di budget.
Sbagliamenti comuni
Malinteso 1: "La tornatura è solo per parti rotonde semplici"
Torni CNC moderni con utensili attivi, asse Y e sotto-mandri possono produrre parti sorprendentemente complesse — inclusi fori trasversati, piatti fresati, chiavi, scanalature elicoidali e persino denti degli ingranaggi. Molte parti che gli acquirenti presumono richiedano la fresatura possono essere eseguite in modo più efficiente su un centro di fresatura a tornito.
Malinteso 2: "La fresatura è più precisa che la tornatura"
Non necessariamente. Per specifiche di diametro e concentricità, la rotazione è intrinsecamente più precisa perché il pezzo ruota attorno a un asse fisso. Un tornio CNC ben mantenuto può mantenere regolarmente tolleranze di diametro di ±0,005 mm. La precisione della fresatura dipende maggiormente dalla rigidità della macchina, dalla deviazione dell'utensile e dalla precisione del fissaggio.
Malinteso 3: "Se un pezzo ha una superficie piana, necessita di fresatura"
Un tornio CNC con utensili attivi può fresare piatte, keyway e persino profili esagonali su un pezzo rotondo. Se le caratteristiche piatte sono semplici e il pezzo è prevalentemente rotondo, un tornio a stampo a tempo vivo è spesso più efficiente rispetto al trasferimento del pezzo a una fresatrice.
Malinteso 4: "I centri del tornino sono sempre la scelta migliore"
Sebbene i centri di tornitore offrano grande flessibilità, hanno tariffe orarie più elevate e inviluppi di lavoro più piccoli rispetto alle macchine dedicate. Per pezzi rotondi semplici, un tornio standard a 2 assi è più economico. Per parti prismatiche grandi e complesse, un centro di fresatura dedicato a 5 assi è la scelta migliore. I centri della fresatrice di torni sono particolarmente utili per parti rotazionali di media complessità che altrimenti richiederebbero due configurazioni su macchine separate.
Malinteso 5: "Il processo non conta finché la parte corrisponde al disegno"
Il processo produttivo influisce direttamente sul costo, sui tempi di consegna, sulla finitura superficiale e persino sullo stato di sollecitazione interna del pezzo. Un pezzo fresato da un blocco solido può presentare caratteristiche di stress residui diverse rispetto alla stessa geometria tornata da barra — il che può essere rilevante per applicazioni ad alta precisione o ad alte sollecitazioni. Discuti sempre il percorso del processo con il tuo fornitore, specialmente per i componenti critici.
Domande da porre al tuo fornitore di lavorazione
Quando valuti preventivi e capacità, poni queste domande al tuo fornitore:
Quale processo proponete per la mia parte, e perché? Un buon fornitore ti spiegherà la logica del routing, non ti darà solo un prezzo.
Questo pezzo può essere realizzato su un centro di fresatura per ridurre le configurazioni? Se il tuo pezzo è rotondo con caratteristiche fresate, vale sempre la pena chiederlo.
Qual è il tempo di ciclo previsto e il costo totale parte? Confronta il costo totale delle terre, non solo le tariffe orarie.
Ci sono modifiche al design che permetterebbero un processo più semplice (ed economico)? Un fornitore proattivo suggerirà miglioramenti DFM che potrebbero spostare il tuo pezzo da una fresatrice a 5 assi a una a 3 assi o da un centro di fresatura a un tornio standard.
Quali sono le tolleranze e le finiture superficiali raggiungibili per il processo proposto? Assicurati che corrispondano ai requisiti del tuo disegno prima di effettuare l'ordine.
Hai sia la capacità di tornatura che di fresatura internamente? Se un fornitore dispone solo di fresatrici, può subappaltare operazioni di tornimento, aggiungendo costi e tempi di consegna. Brightstar gestisce entrambi i processi sotto lo stesso tetto.
Conclusione
La decisione tra la tornatura CNC e la fresatura CNC non riguarda quale processo sia "migliore" — riguarda l'adattamento del processo alla geometria, alle tolleranze, al volume e agli obiettivi di costo del tuo pezzo.
Scegli tornitura CNC quando: il tuo pezzo è prevalentemente cilindrico o assisimmetrico, richiede concentricità stretta, ha forature profonde o filettature interne, oppure è un componente rotondo ad alto volume. La tornatura offre tempi di ciclo più rapidi, costi per unità inferiori e una precisione superiore di diametro/concentricità per le parti tonde.
Scegli la fresatura CNC quando: il tuo pezzo ha una forma prismatica o complessa 3D, caratteristiche su più facce, tasche e fessure, superfici organicamente contornate, o è realizzato in piastra o blocchi. La fresatura offre una flessibilità geometrica senza pari ed è l'unica opzione pratica per parti non rotonde.
Scegli la lavorazione combinata torneo-fresatrice quando: il tuo pezzo è prevalentemente rotondo ma richiede anche fori trasversali, piatte, chiavi o altre caratteristiche fresate. Completare entrambe le operazioni in un'unica configurazione riduce gli errori di allineamento, riduce i tempi di consegna e spesso riduce il costo totale.
Il consiglio più importante che possiamo dare è coinvolgere il fornitore di lavorazione lavorativa fin dall'inizio del processo di progettazione. Una revisione DFM di 10 minuti può rivelare se il tuo pezzo deve essere tornato, fresato o entrambe — e la risposta può farti risparmiare migliaia di dollari e settimane di tempi di consegna. Da Brightstar, accogliamo con favore consulenze di design in fase iniziale. Inviaci il tuo modello 3D e il disegno, e il nostro team di ingegneria ti consiglierà la soluzione ottimale con un preventivo dettagliato.
Disclaimer
Tutto dati quantitativi (percentuali e tariffe orarie) forniti in questo articolo sono solo a scopo illustrativo ed educativo, basati sulle medie del settore. I costi effettivi possono variare a seconda della geometria specifica del pezzo, delle fluttuazioni nei prezzi del mercato delle materie prime e delle tariffe regionali del lavoro. Per una calcolazione accurata dei costi del progetto, Brightstar Prototype CNC Co., Ltd consiglia di contattare direttamente il nostro team per preventivi aggiornati su misura per le tue esigenze specifiche.
Fonti
Machining Data Handbook, Technomar Publishing. Riferimento per parametri di tornatura e fresatura, raccomandazioni sugli utensili e classificazioni di lavorabilità dei materiali.
Society of Manufacturing Engineers (SME), Fondamenti della Lavorazione dei Metalli. Linee guida del settore sui principi di selezione del processo CNC per tornatura e fresatura.
Modern Machine Shop, "Turn-Mill Centers: Combining Operations for Efficiency", analisi tecnica dell'industria.
ISO 2768-1:1989, Tolleranze generali — Parte 1: Tolleranze per dimensioni lineari e angolari senza indicazioni individuali di tolleranza, riferimento per tolleranze di lavorazione generale.