
Comprendere la capacità di lavorazione a ±0,005 mm: cosa significa davvero nel vero Prodotto ion CNC

Qualche mese fa, un ingegnere di un'azienda europea di attrezzature per automazione ci ha inviato una RFQ per un complesso componente in alluminio.
A prima vista, la parte sembrava abbastanza standard. Il materiale era alluminio 7075, la geometria non particolarmente complicata e la quantità era di soli 50 pezzi per una costruzione pilota.
Poi aprimmo il disegno, e una nota attirò subito la nostra attenzione: ±0,005 mm — su molteplici caratteristiche critiche in tutta la parte.
Non solo su un sedile di cuscinetto. Non solo per una funzione di localizzazione. Su un intero insieme di caratteristiche che determinerebbero come si comporta l'assemblaggio.
L'assunzione dell'ingegnere era comprensibile. Se le tolleranze più strette sono migliori, perché non specificare ±0,005 mm su tutto ciò che conta?
Tuttavia, questa è una delle incomprensioni più comuni che vediamo nei progetti di lavorazione CNC.
La realtà è possibile raggiungere ±0,005 mm, ma se sia necessario, economico o addirittura vantaggioso dipende interamente dalla funzione del pezzo.
In questo articolo spiegheremo cosa significa effettivamente capacità di lavorazione a ±0,005 mm, dove è realmente necessaria, quali fattori determinano se può essere raggiunta in modo costante e come gli ingegneri possono evitare costi di produzione inutili rispettando comunque i requisiti di prestazioni.

La differenza tra "può raggiungere" e "può mantenere"
Uno dei più grandi fraintendimenti nella lavorazione di precisione è confondere la capacità della macchina con la capacità di produzione.
Molti fornitori CNC pubblicizzano:
±0,01 mm — ±0,005 mm — pari ±0,002 mm
Tecnicamente, questi numeri possono essere raggiungibili in condizioni ideali.
Ma gli ingegneri raramente acquistano un pezzo perfetto.
Acquistano: 20 prototipi — 200 pezzi di produzione — 2.000 pezzi di volume annuali.
La vera domanda non è: "Si può lavorare una caratteristica a ±0,005 mm?"
La vera domanda è: "Riesci a mantenere questa tolleranza in modo coerente in ogni parte?"
Qui molti progetti diventano impegnativi.
Per questo motivo, i produttori esperti si concentrano meno sulla massima accuratezza e più sulla stabilità del processo.
Negli ambienti di produzione, la coerenza è spesso più preziosa che inseguire il numero più piccolo possibile su un disegno.
Quanto è piccolo ±0,005 mm Davvero?
La maggior parte delle persone sa che ±0,005 mm è stretto.
Pochi visualizzano davvero quanto sia stretto.
Un capello umano ha tipicamente un diametro di circa 60-80 micron. ±0,005 mm equivale a soli 5 micron.
Ciò significa che l'intera variazione consentita è circa da 1/10 a 1/20 dello spessore di un capello umano.
| Reference | Approximate Size |
|---|---|
| Capelli umani | 60-80 μm |
| Spessore carta da ufficio | 80-100 μm |
| ±0,005 mm Tolleranza | 5 μm |
Una volta che le tolleranze raggiungono questo livello, la lavorazione non si limita più a tagliare materiale.
Temperatura della macchina, condizioni del perno, rigidità del dispositivo, usura dell'utensile, incertezza della misurazione e persino temperatura ambiente dell'officina possono iniziare a influenzare il risultato.
Ecco perché la lavorazione a tolleranze strette richiede un sistema di produzione completo piuttosto che una semplice macchina CNC di fascia alta.

Quando è effettivamente necessario ±0,005 mm?
Secondo la nostra esperienza, molti disegni specificano tolleranze ultra-strette semplicemente perché sono stati copiati da disegni più vecchi.
La tolleranza appare impressionante, ma potrebbe non contribuire alle prestazioni del prodotto.
Ad esempio, una piastra di montaggio dell'equipaggiamento raramente beneficia di una tolleranza di profilo di ±0,005 mm. Che le dimensioni siano 50.000 mm o 50.015 mm spesso non fa differenza.
D'altra parte, alcune funzionalità richiedono davvero questo livello di controllo.
Esempi tipici includono:
Incastri
Soggetti
di localizzazione di precisione Componenti
di allineamento ottico Parti
per apparecchiature a semiconduttore Caratteristiche
di posizionamento dei dispositivi medici Assemblaggi robotici ad alta precisione
Il principio chiave è semplice: Applicare tolleranze strette solo dove influiscono sulla funzione.
Tutto il resto dovrebbe essere rilassato ogni volta che è possibile.
Un disegno ben ottimizzato spesso riduce i costi di lavorazione senza modificare le prestazioni del prodotto.
Perché le tolleranze strette aumentano il costo di lavorazione CNC
Una domanda che sentiamo spesso dai responsabili degli acquisti è:
"Se la vostra macchina può raggiungere ±0,005 mm, perché il prezzo aumenta così tanto rispetto a ±0,02 mm?"
La risposta è semplice: perché il costo di lavorazione non è determinato dalla macchina stessa. È determinato dal processo necessario per ottenere il risultato in modo coerente.
Immagina due componenti in alluminio.
Parte A richiede una tolleranza di ±0,05 mm. La Parte B richiede ±0,005 mm.
A prima vista, la differenza sembra essere solo 0,045 mm.
In realtà, il processo produttivo può essere completamente diverso.
Per un componente di tolleranza standard, un tornitore può completare la funzione in un'unica operazione di finitura.
Per una caratteristica di ±0,005 mm, il processo spesso prevede:
Operazioni
di semifinitura aggiuntive Parametri
di taglio ridotti Compensazione
degli utensili più frequente Ulteriori misurazioni
in processo Requisiti
di ispezione più elevati Aumento del rischio di rottami
Più stretta è la tolleranza, minore è il margine di errore.
Una dimensione che è 0,006 mm sovradimensionata può essere completamente accettabile su un disegno e completamente rifiutata su un altro.
Ecco perché gli ingegneri dovrebbero considerare la tolleranza come uno strumento di progettazione piuttosto che come un indicatore di qualità.
Una tolleranza più stretta non crea automaticamente un prodotto migliore. Semplicemente crea un requisito produttivo più severo.
I cinque fattori che più comunemente influenzano la lavorazione CNC di precisione
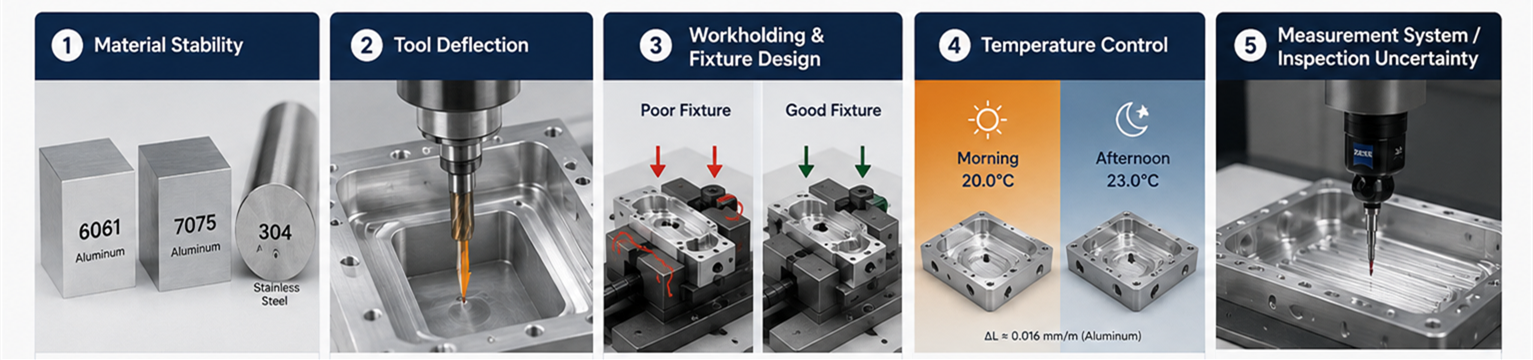
Molte persone presumono che la lavorazione di precisione dipenda solo dalla macchina CNC.
In realtà, la macchina è solo un pezzo del puzzle.
1. Stabilità del materiale
Non tutti i materiali si comportano allo stesso modo durante la lavorazione lavorativa.
Ad esempio, l'alluminio 6061 è generalmente molto stabile e facile da lavorare. L'alluminio 7075 offre una resistenza superiore ma può generare maggiori sollecitazioni interne, specialmente su componenti aerospaziali di grandi dimensioni con rimozione significativa del materiale.
L'acciaio inossidabile introduce sfide diverse. La generazione di calore, l'indurimento al lavoro e la resistenza al taglio aumentano rispetto all'alluminio.
Ecco perché la stessa tolleranza può essere facile da raggiungere su un materiale e molto più difficile su un altro.
2. Deflessione dello strumento
Una delle maggiori sfide nella fresatura CNC di precisione è la deviazione degli utensili.
Consideriamo una tasca profonda lavorata in un alloggiamento in alluminio. Più profonda diventa la cavità, più a lungo il taglio deve estendersi dal fuso.
Anche se la precisione del posizionamento della macchina è perfetta, lo strumento da taglio stesso può piegarsi leggermente sotto la forza di taglio.
Sulle caratteristiche poco profonde, questo effetto è trascurabile. Nelle cavità profonde, può facilmente influenzare l'accuratezza dimensionale e la finitura superficiale.
Questo è uno dei motivi per cui gli ingegneri CNC esperti spesso ridisegnano i percorsi utensile invece di rallentare semplicemente la macchina.
3. Supporto e Progettazione degli Accessori
In molti progetti, il dispositivo determina il successo più della macchina.
Una volta abbiamo lavorato un componente strutturale leggero in alluminio con oltre l'80% di rimozione del materiale.
La strategia iniziale di lavorazione sembrava corretta. Le dimensioni erano accettabili dopo la grossezza.
Tuttavia, dopo la fine, il pezzo si muoveva costantemente fuori tolleranza.
La causa principale non era la macchina. Il problema era lo stress indotto dagli accessori.
Dopo aver riprogettato il quadro e modificato la sequenza di lavorazione, la stabilità dimensionale migliorò notevolmente.
Questa esperienza ha rafforzato una lezione che ogni ingegnere di lavorazione alla fine impara: una macchina di precisione non può compensare una scarsa tenuta del lavoro.
4. Controllo della temperatura
A tolleranze strette, la temperatura diventa sorprendentemente importante.
Il metallo si espande e si contrae con le variazioni di temperatura. Un grande componente in alluminio lavorato al mattino potrebbe non comportarsi esattamente come uno misurato nel tardo pomeriggio.
Per progetti ultra-precisi, i produttori spesso:
Stabilizzare la temperatura
dell'officina Tutto ow le parti a riposare prima dell'ispezione
Ambienti
di controllo Utilizza apparecchiature di ispezione calibrate
Questi passaggi possono sembrare eccessivi, ma diventano essenziali quando le tolleranze raggiungono l'intervallo dei microni.
5. Sistema di misurazione e incertezza dell'ispezione
A ±0,005 mm, il metodo di ispezione stesso diventa critico.
Un CMM con incertezza di ±0,002 mm già consuma quasi metà della banda di tolleranza. Senza un ambiente controllato, attrezzature calibrate e GR&R collaudato, non stai verificando la tolleranza — la stai stimandando.
Per questo motivo, per lavori a tolleranze strette, l'ispezione deve essere considerata parte del processo di produzione, non un pensiero secondario.
Un esempio reale: ottenere ±0,005 mm su un componente complesso in alluminio
Tempo fa abbiamo lavorato su una base di involucro in alluminio per apparecchiature di automazione.
Aveva molteplici caratteristiche di localizzazione, tasche profonde lavorate e strette relazioni posizionali tra le caratteristiche. Furono indicate diverse dimensioni critiche a ±0,005 mm.
A prima vista, potresti pensare che la sfida sia mantenere quel numero su una singola caratteristica. Ma nella produzione reale, raramente è la parte difficile.
La vera sfida era questa: il pezzo richiedeva più operazioni di lavorazione con recupero. Ogni volta che riposizioni la parte, rischi di perdere la relazione posizionale tra le caratteristiche. Su una parte con requisiti posizionali di ±0,005 mm tra tasche profonde e superfici di localizzazione, quel rischio si accumula rapidamente.
Questo è ciò che significa davvero ±0,005 mm in produzione — non solo se una macchina può raggiungere un numero, ma se il processo può sopravvivere a molteplici configurazioni, alleggerimento dallo stress, usura degli utensili e cambiamenti termici.
Ecco cosa abbiamo fatto per farlo funzionare:
Invece di andare direttamente alla fine, abbiamo aggiunto un passaggio semi-finale. Questo permetteva al materiale di rilassarsi prima del taglio finale.
Abbiamo anche realizzato ganasce morbide dedicate in modo che ogni parte fosse fissata esattamente allo stesso modo — senza congetture degli operatori.
Abbiamo bilanciato la rimozione del materiale durante la ruvideria alternando tagli ed evitando una rimozione pesante da un solo lato, il che ha evitato deformazioni quando venivano rilasciate le sollecitazioni interne.
E abbiamo usato CMM per verificare non solo le singole dimensioni, ma anche le relazioni posizionali tra le operazioni — con particolare attenzione all'incertezza della misurazione e al controllo ambientale.
Il primo lotto è passato. Ancora più importante, quando il volume è aumentato successivamente, il processo è rimasto stabile — nessuna sorpresa.
E questo, per me, è ciò che significa davvero comprendere la capacità di ±0,005 mm:
Non si tratta di riuscire a realizzare una buona parte. Si tratta di sapere se riesci a fare il prossimo cento allo stesso modo, senza dover affrontare il processo ogni volta.

Come dovrebbero valutare gli acquisti le richieste di tolleranza CNC
Molti fornitori CNC pubblicizzano numeri di tolleranza impressionanti.
Prima di prendere una decisione sul fornitore, considera di chiedere:
Quali dimensioni possono realisticamente raggiungere ±0,005 mm?
La capacità di tolleranza viene verificata tramite un'ispezione CMM?
La tolleranza è raggiungibile in produzione o solo in quantità prototipi?
Quali materiali sono inclusi in questa richiesta di capacità?
Il fornitore può fornire rapporti di ispezione?
Queste domande di solito rivelano più sulla reale capacità del fornitore rispetto alla dichiarazione stessa di tolleranza.
Un fornitore che discute apertamente le limitazioni del processo è spesso più affidabile di una promettente accuratezza a livello di micron su ogni progetto.
La fresatura CNC di precisione riguarda il controllo di processo
La conclusione più importante è questa:
La lavorazione di precisione non riguarda una singola macchina. Si tratta di controllare un intero processo produttivo.
La capacità della macchina conta. La scelta degli strumenti conta. Il design degli apparecchi conta. L'ispezione è importante. L'esperienza ingegneristica conta.
Quando tutti questi elementi lavorano insieme, ottenere tolleranze strette diventa ripetibile piuttosto che accidentale.
Per settori come dispositivi medici, robotica, apparecchiature per semiconduttori, componenti aerospaziali e sistemi di automazione, questa coerenza è ciò che determina in ultima analisi la qualità del prodotto e il successo della produzione.
Hai bisogno di aiuto per valutare requisiti di tolleranza stretti?
Molti disegni specificano tolleranze estremamente strette semplicemente perché copiato da progetti precedenti o standard interni.
In alcuni casi, allentare una tolleranza non critica può ridurre i costi di lavorazione del 20%-40% senza influire sulle prestazioni del prodotto.
Presso Brightstar Prototype CNC Co., Ltd., il nostro team di ingegneria esamina regolarmente i disegni dei clienti per identificare:
Dimensioni
critiche Rischi
di manifatturabilità Opportunità
di riduzione dei costi Possibilità di ottimizzazione delle tolleranze
Che tu abbia bisogno di fresatura CNC di precisione, lavorazione CNC a 5 assi o complessa produzione di componenti in alluminio, possiamo aiutarti a valutare il tuo progetto prima dell'inizio della produzione.
carica oggi i tuoi disegni per una revisione gratuita della manufacturabilità e un preventivo.
FAQ
La lavorazione CNC può davvero raggiungere ±0,005 mm?
Sì. Tuttavia, la possibilità di raggiungere costantemente questa tolleranza dipende dal materiale, dalla geometria, dalla capacità della macchina, dalla fissazione e dai metodi di ispezione.
Ogni dimensione ha bisogno di ±0,005 mm?
No. Tolleranze strette dovrebbero essere applicate solo a caratteristiche che influenzano direttamente la funzione, l'assemblaggio o le prestazioni del prodotto.
Quali materiali sono i migliori per la lavorazione CNC ad alta precisione?
Alluminio 6061, Alluminio 7075, alcuni acciai inossidabili e plastiche ingegneristiche come PEEK sono comunemente utilizzati per applicazioni di lavorazione di precisione.
È possibile ottenere ±0,005 mm nella lavorazione CNC a 5 assi?
Sì. In molte parti complesse, la lavorazione CNC a 5 assi può effettivamente migliorare la precisione dimensionale riducendo le configurazioni e minimizzando gli errori cumulativi.
Come posso determinare se il mio disegno è sovra-tollerato?
Una revisione della manifatturabilità da parte di un fornitore esperto di lavorazione CNC può aiutare a identificare dimensioni che possono essere rilassate senza compromettere le prestazioni del prodotto.
Disclaimer
Le informazioni fornite in questo articolo sono solo per scopi di riferimento generali di ingegneria e produzione. Le tolleranze effettivamente raggiungibili possono variare a seconda della geometria del pezzo, delle caratteristiche del materiale, delle condizioni della macchina, dei requisiti di ispezione e dell'ambiente produttivo. Le raccomandazioni specifiche per il progetto dovrebbero sempre essere esaminate da ingegneri di produzione qualificati.