
Trattamento superficiale nella lavorazione CNC: anodizzazione dell'alluminio

Perché la finitura superficiale determina il successo della parte
Nella lavorazione CNC di precisione, il percorso da una billetta di alluminio grezzo a un componente finito raramente termina al centro di lavorazione. Sebbene tolleranze strette e geometrie complesse siano essenziali, il trattamento superficiale applicato dopo la lavorazione lavorativa spesso determina se un pezzo funziona come previsto nella sua applicazione finale o se si guasta prematuramente.
Anodizzazione dell'alluminio rappresenta uno dei processi di finitura superficiale più critici nella produzione moderna. Dalle staffe aerospaziali alle custodie per dispositivi elettronici di consumo, i componenti in alluminio anodizzato sono ovunque. Tuttavia, molti ingegneri, specialisti dell'approvvigionamento e progettisti di prodotto mancano di una comprensione completa di come funziona questo processo elettrochimico, quali variabili influenzano i risultati e come specificarlo correttamente.
Presso Brightstar Prototype CNC Co., Ltd, abbiamo dedicato anno perfezionamento dell'integrazione della lavorazione CNC con servizi di anodizzazione di alta qualità. Questa guida si basa su standard industriali, casi di studio reali e competenze tecniche per fornire un quadro completo dell'anodizzazione dell'alluminio—dai principi di base alle considerazioni avanzate di progettazione.
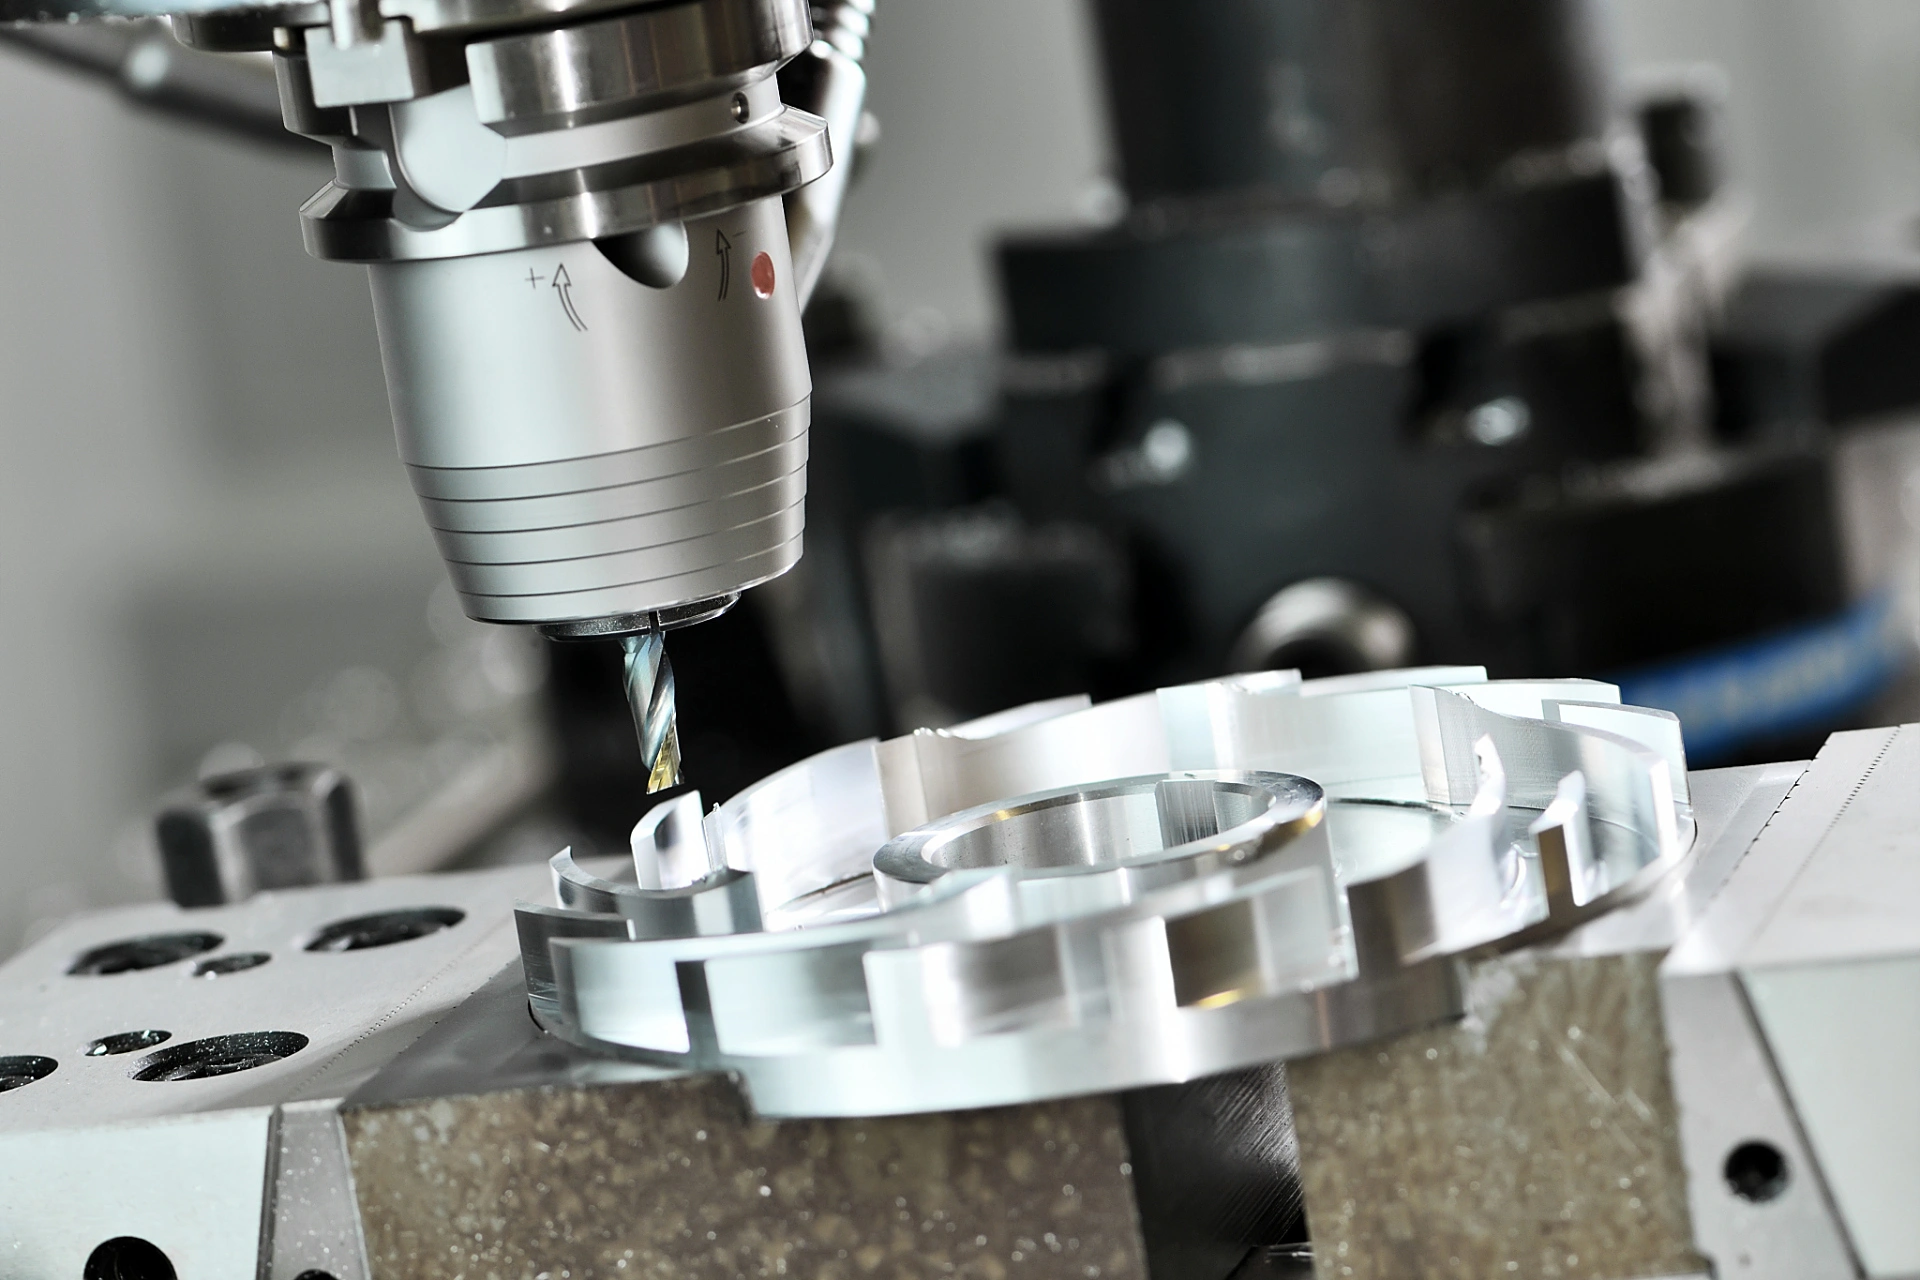
Cosa significa anodizzare l'alluminio?
L'anodizzazione è un processo di passivazione elettrochimica che trasforma la superficie esterna dell'alluminio in uno strato duraturo e resistente alla corrosione. A differenza della vernice o del rivestimento in polvere — che si trovano sopra il substrato — un rivestimento anodizzato diventa parte integrante del metallo stesso.
Il termine "anodizzazione" deriva dal ruolo del componente nel circuito elettrico: la componente in alluminio funge da anodo (elettrodo positivo) in una cella elettrolitica. Quando viene applicata una corrente continua, gli ioni ossigeno vengono attratti verso la superficie dell'alluminio, reagendo formando uno strato di ossido controllato.
Caratteristiche chiave dell'alluminio anodizzato
Cambiamento dimensionale: Lo strato di ossido cresce sia verso l'esterno che verso l'interno dalla superficie originale. Circa il 50% dello spessore del rivestimento penetra nel substrato, mentre il 50% si accumula sulla superficie. Ciò significa che un rivestimento da 20 micron aumenta le dimensioni complessive della parte di circa 10 micron per superficie.
Durezia: Le superfici anodizzate possono raggiungere durezza fino a Rockwell 70C (circa 500-700 HV).
Porosità: Lo strato anodico contiene pori microscopici che possono assorbire coloranti o sigillanti.
Trasparenza: I rivestimenti anodici non colorati sono trasparenti, rivelando l'aspetto metallico naturale dell'alluminio.
Perché Anodize? Principali benefici per i pezzi lavorati a CNC
L'anodizzazione offre vantaggi che altri metodi di finitura superficiale non possono eguagliare. Ecco perché è specificato in diversi settori:
1. Superiore resistenza alla corrosione
Lo strato di ossido di alluminio formato durante l'anodizzazione è chimicamente stabile e protegge il metallo sottostante da ossidazione, spruzzi salini e ambienti ostili. Questo rende i componenti anodizzati ideali per applicazioni marine, automobilistiche ed esterne.
2. Maggiore durezza superficiale e resistenza all'usura
L'alluminio anodizzato è significativamente più duro dell'alluminio non trattato, offrendo un'eccellente resistenza all'abrasione e ai graffi. Questa proprietà è particolarmente preziosa per componenti soggetti a attrito o a frequenti manipolazioni.
3. Colore Stabilità e Versatilità Estetica
L'anodizzazione consente colori resistenti che non si scheggiano né si scrostate perché il colorante penetra nello strato poroso di ossido e si sigilla all'interno del rivestimento. I colori disponibili includono trasparenti, neri, rossi, oro, blu e tonalità personalizzate.
4. Eccellente adesione per processi secondari
La natura porosa di un rivestimento anodico fornisce una superficie ideale per adesivi, lubrificanti e primer.
5. Ecologico
L'anodizzazione produce meno sottoprodotti dannosi rispetto all'elettrodeposizione o alla pittura. Il processo evita composti organici volatili (COV) e utilizza elettroliti riciclabili.
6. Isolamento Elettrico
L'alluminio anodizzato duro agisce come isolante dielettrico, offrendo isolamento elettrico dove necessario.
Tipi di anodizzazione
I processi di anodizzazione sono classificati secondo la specifica militare statunitense MIL-A-8625, che definisce tre tipi principali:
| Type | Process | Spessore del rivestimento | Application |
|---|---|---|---|
| Type I | Anodizzazione con acido cromico | 2-5 μm | Rivestimento sottile e duttile; parti aerospaziali e verniciate |
| Type II | Anodizzazione con Acido Solforico | 5-25 μm | Corrosione e resistenza all'usura di uso generale; applicazioni decorative |
| Type III | Anodizzazione hardcoat | 25-75+ μm | Massima resistenza all'usura e all'abrasione; parti industriali e ad uso intensivo |
Type I — Anodizzazione con acido
cromicoOriginariamente sviluppato come processo Bengough-Stuart, il Tipo I produce rivestimenti più sottili, morbidi e duttili. Sebbene offra proprietà auto-riparanti ed è usato come pretrattamento per la pittura, il suo utilizzo è diminuito a causa delle normative ambientali relative all'acido cromico.
Tipo II — Anodizzazione con acido solforico
Il metodo di anodizzazione più comune ed economico. Il Tipo II offre un'eccellente resistenza alla corrosione, accetta bene i coloranti e produce rivestimenti trasparenti e trasparenti. È ampiamente utilizzato nei prodotti di consumo, nell'allestimento automobilistico e nelle applicazioni industriali generali.
Type III — Anodizzazione hardcoat
Nota anche come "anodizzazione dura", il Tipo III produce i rivestimenti più spessi, densi e duri. È specificato per componenti che richiedono una resistenza all'usura eccezionale—come ingranaggi, pistoni, valvole e macchinari industriali.
Riferimento: ASTM B580 e ISO 10074 forniscono specifiche aggiuntive per l'anodizzazione con rivestimento rigido. Il MIL-A-8625 rimane lo standard più citato.
Il processo di anodizzazione passo dopo passo
Un rivestimento anodico costante e di alta qualità dipende dall'esecuzione accurata di ogni fase del processo.
Passo 1: Preparazione della superficie (Pre-trattamento)
L'anodizzazione non nasconde le imperfezioni superficiali—le rivela. Un adeguato pretrattamento è essenziale.
Pulizia: I componenti vengono immersi in detergenti alcalini o acidi per rimuovere oli di lavorazione, grasso e contaminanti.
Incisione o illuminazione: l'acquaforte (alcalina) produce una finitura opaca e satinata rimuovendo uno strato sottile di alluminio. Il bright dipping (chiarificazione acida) crea una superficie altamente riflettente e lucida.
Desmutting: Un bagno di acido nitrico rimuove eventuali elementi residui di lega o residui di ossido dopo l'incisione.
Pretrattamento meccanico (opzionale): Tecniche come la sabbiatura a perle di vetro o la sabbiatura creano una texture superficiale uniforme e mascherano piccoli segni di lavorazione.
Passo 2: Anodizzazione (Elettrolisi)
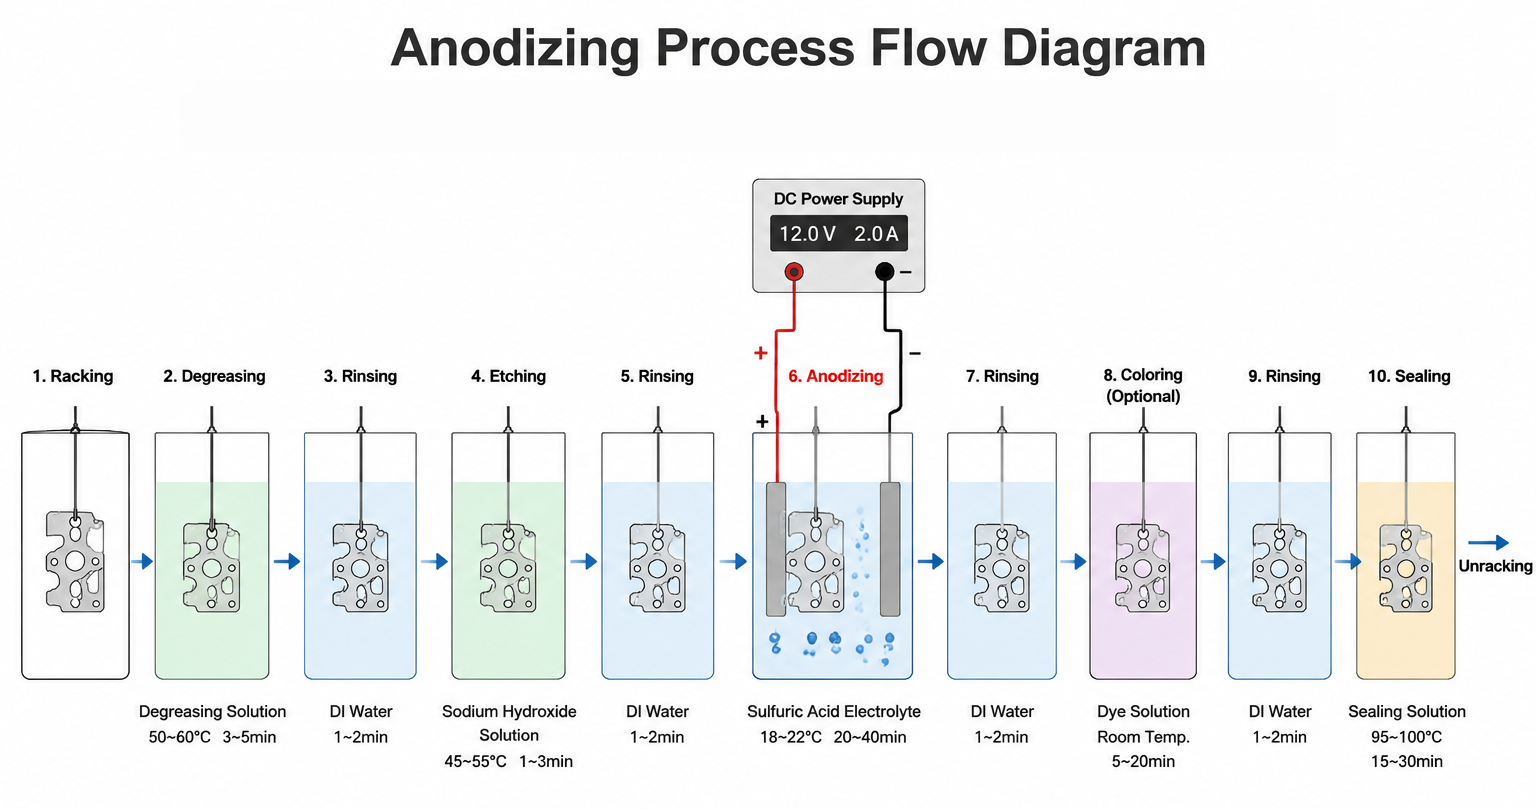
La parte viene sospesa in un bagno di elettroliti acidi—tipicamente acido solforico al 10-20%—e collegata al terminale positivo di un alimentatore DC. I parametri chiave del processo sono controllati:
| Parameter | Tipico Range (Tipo II) | Tipico Range (Tipo III) |
|---|---|---|
| Temperatura | 18-22°C | 0-5°C |
| Densità attuale | 12-15 A/ft² (1.2-1.5 A/dm²) | 20-40 A/ft² (2-4 A/dm²) |
| Voltage | 12-24 V | 20-80 V |
| Time | 10-60 minuti | 20-90 minuti |
| Electrolyte | 15-20% Acido Solforico | 10-15% Acido Solforico |
Riferimento: Uno studio sull'anodizzazione della lega di alluminio 6063 ha rilevato che il tempo di anodizzazione e la densità di corrente hanno avuto il maggiore effetto positivo sullo spessore della pellicola, mentre la concentrazione e la temperatura degli elettroliti hanno effetti minori. Lo studio ha determinato condizioni ottimali per lo spessore massimo del film: 4 A/dm² di densità di corrente, concentrazione acida del 6 vol.%, temperatura di 19,5°C e 60 minuti di tempo di anodizzazione.
Passo 3: Colore ing (Opzionale)
Per finiture colorate, il rivestimento anodico poroso viene immerso in una soluzione di colorante. I coloranti organici offrono una vasta palette di colori, mentre i coloranti elettrolitici (two-step) producono toni bronzo, neri e più resistenti ai raggi UV.
Passo 4: Sigillatura
La sigillatura chiude i pori nel rivestimento anodico, bloccando il colorante e prevenendo la contaminazione.
Sigillatura con acqua DI calda: l'immersione in acqua deionizzata quasi bollente converte l'ossido in boehmite idratato, che si espande per riempire i pori.
Sigillatura a temperatura media: Utilizza acetato di nichel o altri sali metallici a 60-70°C, particolarmente adatti per parti tinte.
Sigillatura a freddo: formulazioni di nichel fluoruro a temperatura ambiente; spesso seguite da un risciacquo con acqua calda per accelerare la stagione.
Alluminio Tutto oy Compatibilità
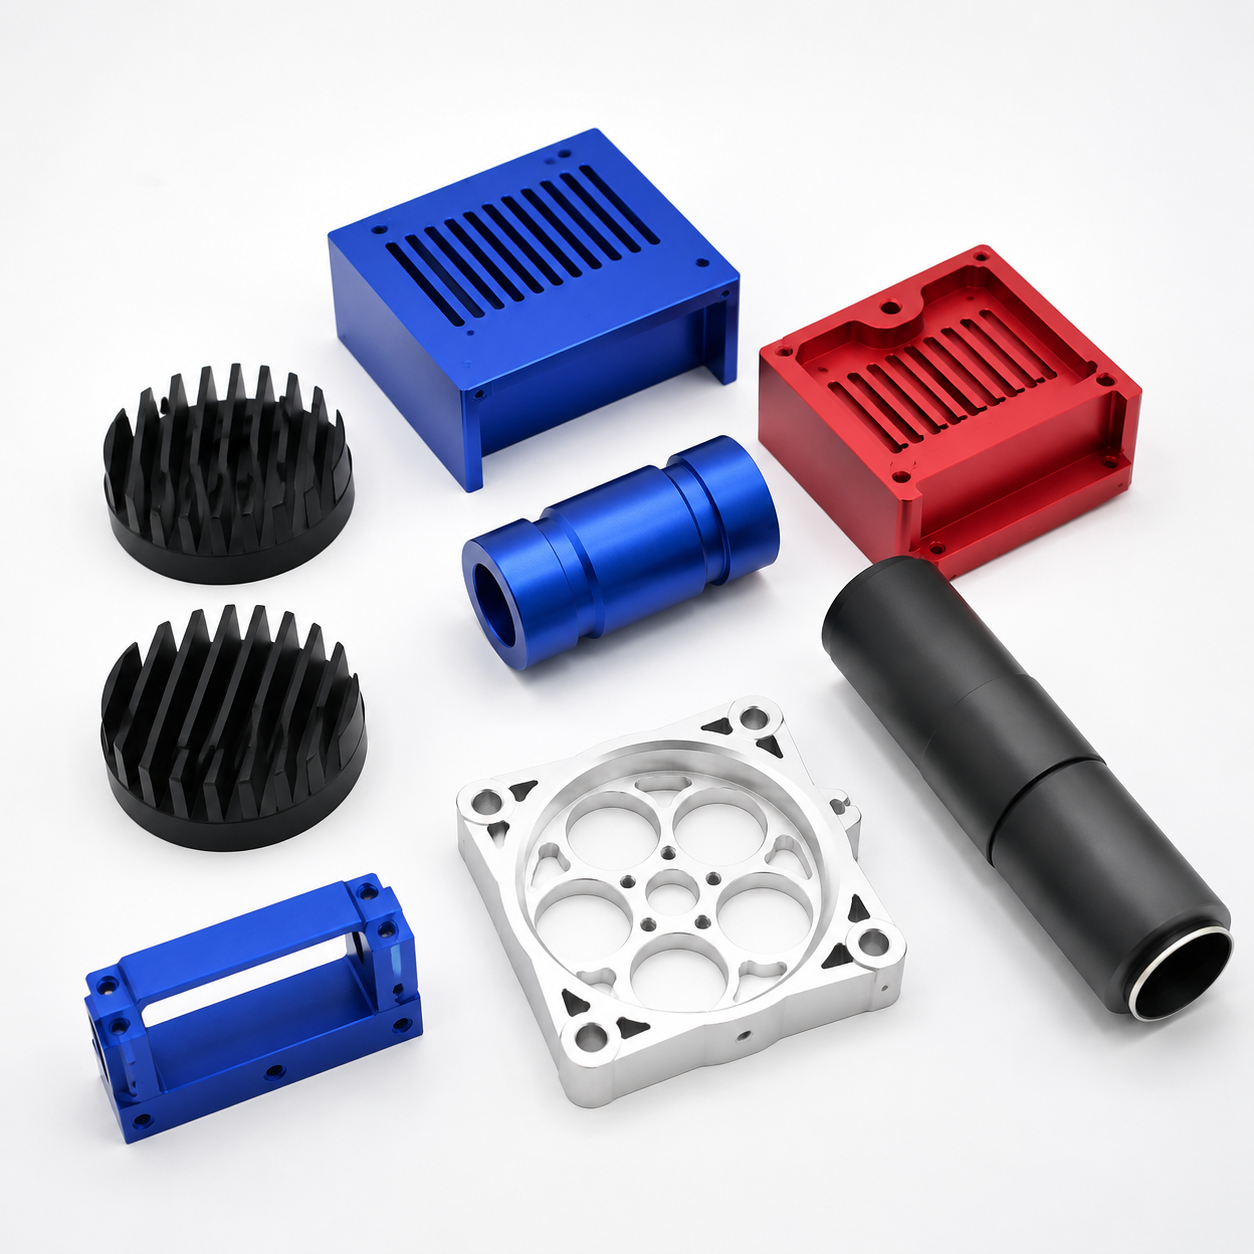
Non tutte le leghe di alluminio anodizzano allo stesso modo. La composizione della lega influisce sia sull'aspetto che sulla qualità del rivestimento.
| Tutto oy Series | Anodizing Quality | Applicazioni tipiche |
|---|---|---|
| 1xxx (Pure Al) | Ottimo, finitura trasparente | Decorativa, elettrica |
| 3xxx (Al-Mn) | Bene | Prodotti in lamiera, fabbricazione generale |
| 5xxx (Al-Mg) | Da buono a eccellente | Marine, automotive, chimica |
| 6xxx (Al-Mg-Si) | Eccellente | Più comune per parti CNC (6061, 6063, 6082) |
| 7xxx (Al-Zn) | Buono (rischio di macchia) | Aerospaziale, parti ad alta tensione (7075) |
| 2xxx (Al-Cu) | Moderate | Aerospaziale, richiede un controllo attento del processo (2024) |
Buona pratica: Per finiture anodizzate coerenti e di alta qualità, 6061-T6 e 5052-H32 sono tra le leghe più affidabili. Le leghe fuse ad alto contenuto di silicio o magnesio possono produrre finiture irregolari e dovrebbero essere evitate quando possibile.
Riferimento: BS 1615 fornisce indicazioni sulla selezione delle leghe per anodizzazione. Il "Designation System for Aluminum Finishes" dell'Aluminum Association (Pubblicazione #45) è un'altra risorsa preziosa.
Considerazioni di design per parti CNC anodizzate
1. Tolleranze dimensionali
Lo strato anodico aumenta le dimensioni del pezzo di circa il 50% dello spessore del rivestimento per superficie. Per un rivestimento di Tipo II da 20 micron, aspettati una crescita di ~10 micron per superficie. Le calzature critiche—filettate, superfici di supporto, fori press-fit—devono tenere conto di questo.
2. Surface Finish
L'anodizzazione segue la superficie del substrato. Segni di lavorazione, graffi e tracce di utensili rimangono visibili dopo il trattamento. Per ottenere un aspetto uniforme:
Specificare la sabbiatura a perle di vetro o sabbiatura per una finitura opaca.
Specificare il dip brillante per una finitura ad alta lucidità.
3. Marchi di rack
I componenti devono essere sospesi su rack durante l'anodizzazione. I punti di Contatto (segni di rack) non saranno anodizzati e rimarranno visibili. Progettare le caratteristiche di rack o tenerle in considerazione nelle aree estetiche.
4. Mascheramento
Filettatura, superfici di sigillatura e fori critici possono essere mascherati prima dell'anodizzazione per preservare l'integrità dimensionale e la conducibilità elettrica.
5. Geometria dei bordi
Angoli e bordi netti tendono a ricevere una densità di corrente più elevata, risultando in spessore irregolare del rivestimento o "burning." Aggiungere raggi o smusso migliora l'uniformità del rivestimento.
6. La regola 50/50
Lo strato anodico cresce sia dentro che fuori dal substrato. Per un rivestimento da 0,001", circa 0,0005" penetra verso l'interno e 0,0005" si sviluppa verso l'esterno.
Applicazioni industriali
I componenti in alluminio anodizzato svolgono ruoli critici in diversi settori:
| Industria | Applicazioni | Tipici Tutto oys | Anodizing Type |
|---|---|---|---|
| Aerospace | Staffe, alloggiamenti, accessori | 2024, 6061, 7075 | Tipo I, Tipo II, Tipo III |
| Automotive | Trim, componenti freni, alloggiamenti | 5052, 6061, 6063 | Type II |
| Consumer Electronics | Involucri, custodie per tastiere, dissipatori | 5052, 6061, 6063 | Tipo II, Tipo III |
| Medical Devices | Custodie degli strumenti, strumenti chirurgici | 6061, 7075 | Tipo II, Tipo III |
| Industrial Machinery | Ingranaggi, valvole, pistoni, guide | 6061, 6082 | Type III (Hardcoat) |
| Architettura | Pareti a tenda, telai delle finestre | 6063, 6061 | Tipo II (Classe I/II) |
Caso di studio: risoluzione di problemi di anodizzazione Colore coerenza
.png?imageMogr2/format/webp)
Il mese scorso, un produttore di elettronica ci ha contattati con un requisito urgente: 50 pezzi di dissipatore di calore in alluminio 6061-T5 che richiedono anodizzazione dura a colori naturali. Il cliente aveva bisogno di una presenza e una consegna costanti entro due settimane.
Il problema
Le parti iniziali del campione hanno mostrato colori incoerenti—alcune aree apparivano grigio chiaro mentre altre erano grigio scuro. L'analisi ha identificato tre cause profonde:
Problemi di distribuzione attuale: Le parti sui bordi dei dispositivi hanno ricevuto una densità di corrente superiore oltre il 25% rispetto alle parti posizionate al centro.
Fluttuazioni di temperatura: Zone stagnanti nel bagno causavano variazioni di ±4°C.
Incoerenze nella preparazione superficiale: la lavorazione CNC ha lasciato sollecitazioni residue e variazioni di rugosità superficiale (Ra 0,8-1,2 μm) che influenzano la formazione dell'ossido.
La Soluzione
Passo 1 — Riprogettazione dei Luminari: Furono sviluppati apparecchi in titanio personalizzati con clip rotanti, garantendo una distanza uniforme di 8mm tra tutte le parti per normalizzare la distribuzione della corrente.
Passo 2 — Ottimizzazione del processo:
| Parameter | Before | After |
|---|---|---|
| Temperatura | 20 ± 5°C | 18 ± 0,5°C |
| Densità attuale | 2.5 A/dm² | 2.2 A/dm² |
| Agitazione | Manual | Automatizzato (15 corse/min) |
Passo 3 — Pre-trattamento: Dopo la lavorazione CNC è stata aggiunta una ritratta per alleviare lo stress, seguita dalla sabbiatura con perle di vetro per standardizzare la finitura superficiale.
Il risultato
Le parti finali hanno ottenuto un colore costante con un'uniformità dello spessore degli strati anodizzante migliorata a ±1,5 μm. Il cliente ha approvato i campioni e autorizzato la produzione completa di 1.000 pezzi.
Intuizione chiave: Colore la consistenza nell'anodizzazione dipende fortemente dal controllo del processo—stabilità della temperatura, uniformità della densità di corrente e corretta preparazione della superficie non sono negoziabili per risultati di alta qualità.
Anodizzazione vs. Alternative: come si confronta
| Caratteristica | Anodizing | Powder Coating | Electrodeposizione | Paint |
|---|---|---|---|---|
| Bond Strength | Integrale con substrato | Adesione meccanica | Metallic bond | Adesione meccanica |
| Resistenza all'usura | Eccellente | Bene | Bene | Poor |
| Resistenza alla corrosione | Eccellente | Eccellente | Bene | Moderate |
| Colore Opzioni | Ampia gamma | Ampia gamma | Limited | Illimitato |
| Dimensional | Change50/50 crescita/penetrazione | Aggiunge spessore | Aggiunge spessore | Aggiunge spessore |
| UV Stability | Eccellente (colori elettrolitici) | Bene | N/A | Moderate |
| Temperatura di processo | Ambient a 5°C (Tipo III) | 150-200°C | Ambient | Ambient |
| Impatto ambientale | Low (elettroliti riciclabili) | Moderate | High (heavy metals) | Moderate |
Differenza chiave: l'anodizzazione è un rivestimento integrato—diventa parte del metallo—mentre le alternative sono rivestimenti applicati che si appoggiano sulla superficie e sono suscettibili a scheggiare, scrostar e sfaldarsi.
Domande frequenti (FAQ)
D1: Come funziona l'anodizzazione dell'alluminio?
L'anodizzazione è un processo elettrochimico in cui la parte in alluminio è collegata al terminale positivo di un circuito DC (anodo) e sommersa in un elettrolita acido. Applicare la tensione fa reagire gli ioni ossigeno con la superficie di alluminio, formando uno strato controllato di ossido di alluminio.
D2: Qual è lo scopo dell'anodizzazione dell'alluminio?
L'anodizzazione migliora la resistenza alla corrosione, aumenta la durezza superficiale, consente colorazioni durevole, fornisce isolamento elettrico e migliora l'adesione di lubrificanti o adesivi—il tutto essendo più sicuro ambientalmente rispetto a molte alternative.
Q3: L'anodizzazione dell'alluminio aggiunge spessore?
Sì. Lo strato ossido cresce sia verso l'interno che verso l'esterno dalla superficie originale. Circa il 50% dello spessore del rivestimento penetra nel substrato, mentre il 50% si accumula sulla superficie.
Q4: l'anodizzazione dell'alluminio lo rende più resistente?
L'anodizzazione indurisce significativamente la superficie (fino a Rockwell 70C). Pur non aumentando la resistenza del materiale di massa, migliora notevolmente la resistenza all'usura e la durata.
Q5: Anodizzare l'alluminio è costoso?
L'anodizzazione è generalmente conveniente rispetto alle alternative, offrendo un valore a lungo termine grazie a una riduzione della manutenzione e all'estensione della vita dei pezzi. I costi dipendono dalla dimensione del pezzo, dalla quantità, dalla complessità e dal tipo di rivestimento richiesto.
Q6: Qual è la differenza tra anodizzazione di Tipo II e Tipo III?
Tipo II (acido solforico) produce un rivestimento decorativo e protettivo standard (5-25 μm). Il Tipo III (rivestimento rigido) produce un rivestimento più spesso, denso e duro (25-75+ μm) per applicazioni ad alta usura.
D7: Qual è il processo di anodizzazione dell'alluminio?
Il processo include: 1) preparazione della superficie (pulizia, incisione, demutting), 2) anodizzazione in un elettrolita acido con corrente continua, 3) tintura opzionale e 4) sigillatura dei pori.
Q8: L'anodizzazione previene la corrosione galvanica?
Sì. L'anodizzazione crea uno strato isolante di ossido che riduce l'accoppiamento galvanico tra metalli diversi, a condizione che il rivestimento rimanga intatto.
Q9: Quali sono le specifiche comunemente usate per l'anodizzazione?
MIL-A-8625 (Tipi I, II, III), ASTM B580, ISO 7599 (specifiche generali), ISO 10074 (rivestimento rigido) e AMS 2470/2471/2472 sono ampiamente citati.
D10: Tutte le leghe di alluminio possono essere anodizzate?
Non tutte anodizzano allo stesso modo. Le serie 6xxx (6061, 6063) e 5xxx (5052) forniscono i risultati più coerenti. Le serie 2xxx e 7xxx richiedono un controllo di processo più attento e possono produrre variazioni di colore.
Conclusione
Anodizzare l'alluminio rimane uno dei processi di finitura superficiale più efficaci e versatili disponibili per i produttori. Per i componenti lavorati CNC, offre una combinazione unica di durabilità, resistenza alla corrosione, versatilità estetica e compatibilità ambientale che poche alternative possono eguagliare.
Presso Brightstar Prototype CNC Co., Ltd, portiamo decenni di esperienza nella lavorazione CNC di precisione e nei servizi di anodizzazione integrata. I nostri ingegneri lavorano con te dalla revisione del progetto fino all'ispezione finale di qualità per assicurarsi che le tue parti anodizzate rispettino esattamente le tue specifiche—che tu abbia bisogno di finiture decorative di Tipo II o di rivestimento rigido di Tipo III resistente.
Pronto a discutere del tuo progetto? Contatta oggi stesso il nostro team di ingegneria per una revisione del progetto e un preventivo. Che tu stia sviluppando prototipi, produzioni a basso volume o necessiti di geometrie complesse, offriamo una qualità di cui ti puoi fidare.
📧 E-mail: ann@brightrapid.com
🌐 Sito web: www.brightrapid.com
Disclaimer
Le informazioni fornite in questo articolo sono solo per scopi di riferimento generali di ingegneria e produzione. Le tolleranze effettivamente raggiungibili possono variare a seconda della geometria del pezzo, delle caratteristiche del materiale, delle condizioni della macchina, dei requisiti di ispezione e dell'ambiente produttivo. Le raccomandazioni specifiche per il progetto dovrebbero sempre essere esaminate da ingegneri di produzione qualificati.