Lavorazione CNC acrilica e lavorazione CNC PEEK: 7 errori costosi da evitare quando si acquisiscono parti personalizzate

Lavorazione CNC acrilica e PEEK Lavorazione CNC: 7 errori costosi da evitare quando si acquisiscono parti personalizzate
Serve un PEEK personalizzato o parti in acrilico? Scopri come differiscono la lavorazione CNC acrilica e quella PEEK CNC, quali specifiche influenzano il costo e la qualità, e cosa dovrebbero includere gli acquirenti in una RFQ.
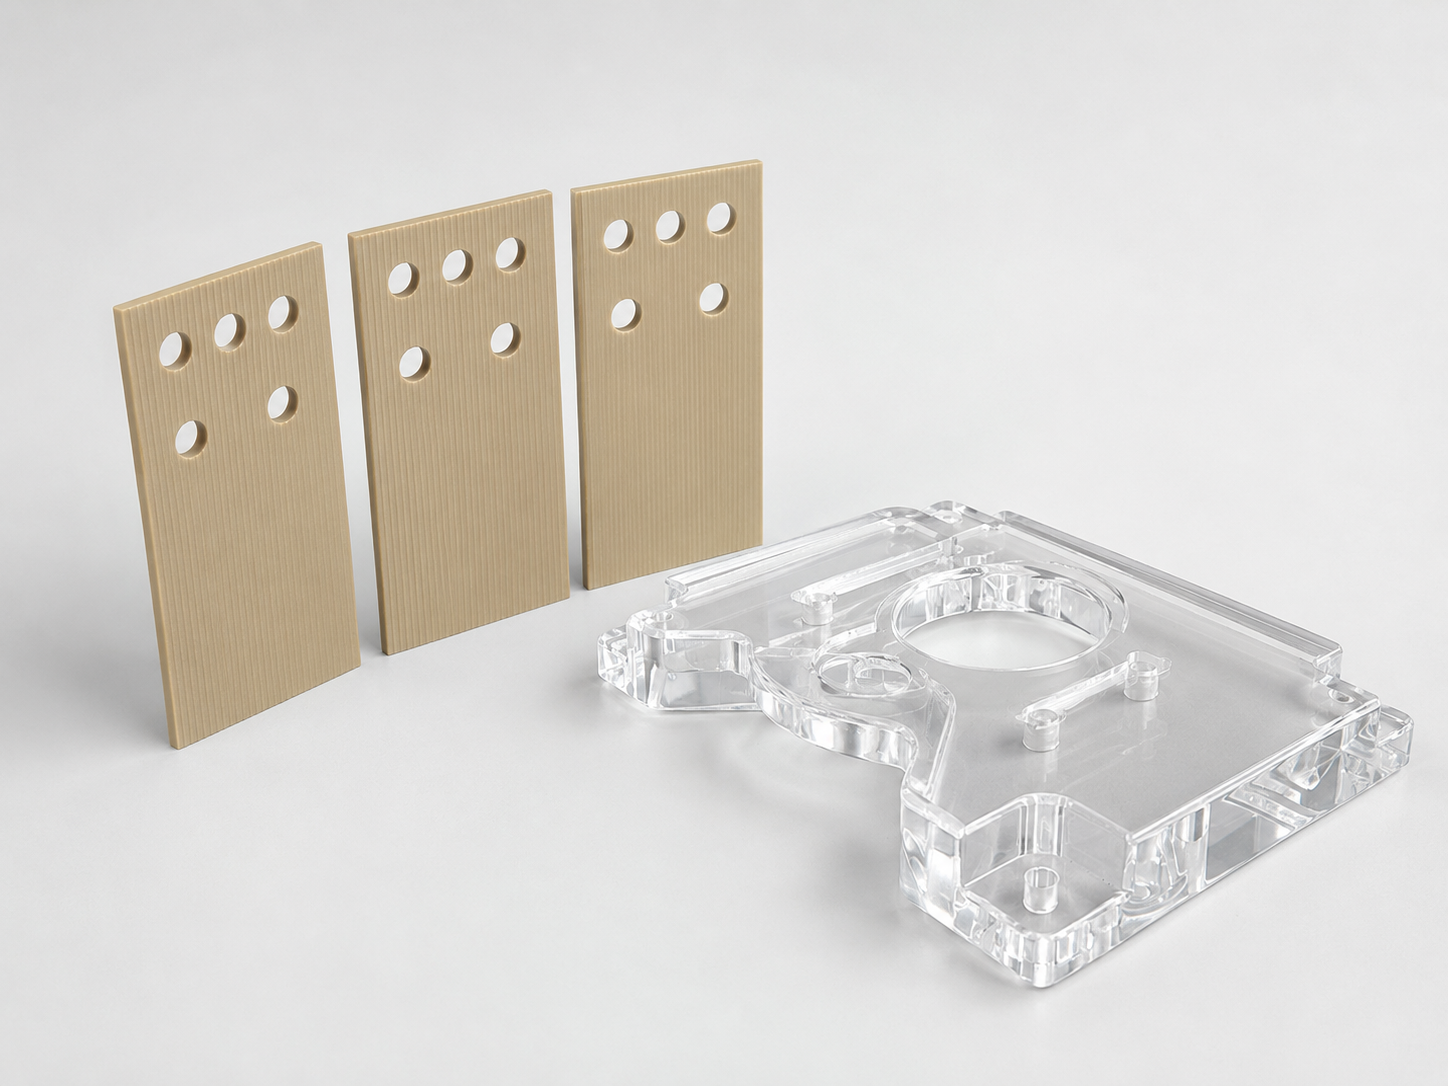
Un collettore PEEK arriva con un problema di piattezza dopo la lavorazione finale. Una copertura acrilica per l'ispezione appare perfetta quando lascia la macchina, ma sviluppa crepe sottili durante l'assemblaggio. In entrambi i casi, le dimensioni nel rapporto di ispezione possono sembrare accettabili, eppure i componenti continuano a non funzionare.
Questi guasti spesso iniziano prima che inizi il taglio. PEEK e acrilico sono entrambe plastiche ingegneristiche, ma rispondono in modo molto diverso al calore, alle forze di taglio, alla tenuta del lavoro, al liquido refrigerante, alla lucidatura e allo stress interno. Trattarli come alluminio—o trattarli come la stessa plastica—può produrre scarti, convalide ritardate e ordini ripetuti costosi.
Questa guida spiega i sette errori che ingegneri e team di approvvigionamento dovrebbero evitare quando si approvvigionano parti in plastica personalizzate. Si concentra su due processi commercialmente importanti: la lavorazione CNC acrilica per coperture trasparenti, pannelli ottici, protezioni e componenti per display; e la lavorazione CNC PEEK per parti ad alte prestazioni utilizzate in apparecchiature mediche, sistemi semiconduttori, assemblaggi aerospaziali e applicazioni industriali impegnative.
Questo articolo mostra cosa definire in un disegno e in una RFQ, cosa dovrebbe valutare un fornitore competente di lavorazione CNC e come confrontare i preventivi sulla stessa base tecnica.
Lavorazione CNC acrilica vs PEEK CNC Machining: perché i processi sono diversi
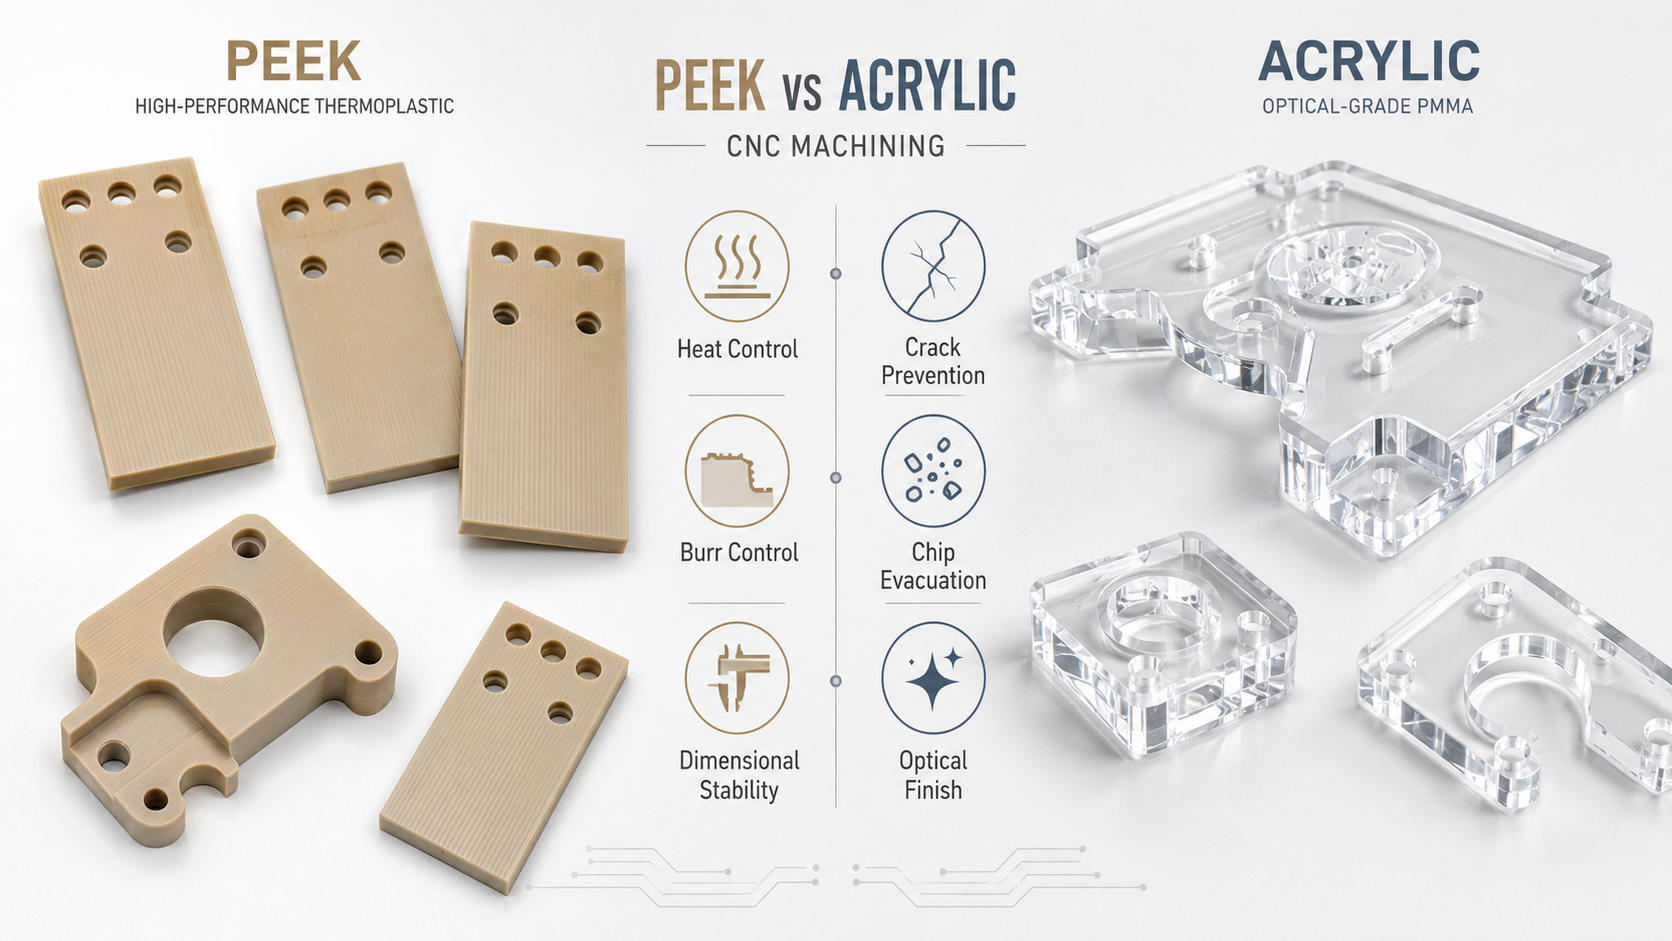
PEEK è una termoplastica semicristallina valutata per la capacità di temperatura, resistenza chimica, prestazioni di usura e resistenza meccanica. Può essere fornito senza riempire o rinforzato con fibra di vetro, fibra di carbonio o altri additivi. Poiché il materiale è costoso e frequentemente utilizzato in applicazioni regolamentate o tecnicamente impegnative, la lavorazione CNC PEEK deve controllare l'identità del materiale, il calore, lo stress interno, la stabilità dimensionale e la tracciabilità.
L'acrilico, noto anche come PMMA, è una plastica amorfa e otticamente trasparente. È rigido ma relativamente fragile. La lavorazione CNC acrilica si concentra quindi sull'evitare scheggiamenti, scioglimento, scavature, graffi e segni visibili di tenuta. La chiarezza dei bordi e l'accettazione estetica possono essere importanti quanto l'accuratezza dimensionale.
Anche i rischi d'acquisto sono diversi. Un preventivo basso per il PEEK può escludere la qualità della resina specificata, la certificazione, la sequenza di sollievo dello stress o l'assegnazione per gli scarti. Una bassa quota acrilica può presupporre un foglio estuso anziché fuso, una finitura lavorata standard invece di un bordo ottico lucidato, o un packaging ordinario invece di parti singolarmente protette. Gli acquirenti dovrebbero confermare queste ipotesi prima di confrontare i prezzi delle unità.
Errore 1: specificare solo "SPI" O "ACRYLIC" sul disegno
A material family nome non è una specifica completa. Per la lavorazione CNC PEEK, il disegno dovrebbe identificare la pendenza esatta ogni volta che le prestazioni o la conformità dipendono. PEEK non riempito, PEEK riempito al 30% di vetro, PEEK riempito di carbonio, i gradi di cuscinetti e i gradi medici differiscono per rigidità, espansione termica, abrasività, aspetto e certificazione. Sostituire una classificazione generica può modificare sia il comportamento della lavorazione meccanica sia le prestazioni dei pezzi finiti.
Dove necessario, indicare il produttore o l'equivalente approvato, la percentuale di riempitivo, il colore, il modulo stock e i requisiti di certificazione. Se è richiesta la tracciabilità dei lotti o un certificato materiale, includerlo nella RFQ invece di richiederlo dopo la produzione. Un fornitore qualificato di lavorazione PEEK dovrebbe mantenere l'identificazione dei materiali dal materiale in arrivo fino all'ispezione finale e all'imballaggio.
Per la lavorazione CNC acrilica, specificare se il calcio deve essere fuso o estruso in PMMA. L'acrilico fuso è spesso scelto per parti lavorate impegnative perché generalmente offre una migliore qualità ottica e una riduzione delle sollecitazioni residue. L'acrilico estruso può essere economico e adatto a molte applicazioni, ma può rispondere in modo diverso durante la lavorazione lavorativa, il legame con solventi, la lucidatura o l'esposizione chimica.
Definire anche le esigenze di colore, tonalità, trasmissione della luce, requisiti UV e se è consentito un equivalente approvato. Quando un fornitore fa una quotazione diversa, questa variazione dovrebbe essere visibile nel preventivo. Altrimenti, due prezzi che sembrano comparabili possono rappresentare parti sostanzialmente diverse.
Errore 2: Applicare Tolleranze Metalliche per Parti in Plastica Lavorate CNC
Gli ingegneri a volte copiano un componente metallico e applicano le stesse tolleranze a una sostituzione in plastica. Questo approccio può aggiungere tempo di lavorazione, accessori speciali, ispezioni intermedie e rottami senza migliorare l'assemblaggio. Le materie plastiche hanno una rigidità inferiore, una maggiore espansione termica e una maggiore sensibilità alle condizioni di serraggio e misurazione rispetto ai metalli.
Nella lavorazione CNC PEEK, le pareti sottili possono flettersi sotto pressione di taglio e muoversi dopo il rilascio del dispositivo. Piastre piatte, anelli, componenti lunghi e parti pesantemente intascate possono cambiare forma man mano che il materiale esterno bilanciato viene rimosso. Una dimensione che misura correttamente mentre è vincolata può cambiare dopo la stabilizzazione.
Nella lavorazione CNC acrilica, tolleranze molto strette attorno a pareti sottili, fessure o fori stretti vicino a un bordo aumentano il rischio di scheggiature e crepe. Raggi interni d'angolo piccoli richiedono strumenti più piccoli, meno rigidi e cicli più lunghi. Requisiti estetici e dimensionali rigorosi sulla stessa caratteristica possono richiedere anche ulteriori finiture e ispezioni.
Identifica le dimensioni che controllano l'adattamento, la sigillatura, l'allineamento e la funzione. Usa dati funzionali e applica tolleranze geometriche che comunicano meglio l'intento progettuale rispetto ai limiti stretti di più/meno su ogni dimensione. Le dimensioni non critiche dovrebbero avere tolleranze realistiche.
La RFQ dovrebbe anche indicare la temperatura di ispezione e il metodo quando il movimento termico è importante. Per le caratteristiche flessibili, concorda se le misurazioni vengono effettuate in stato libero o in condizioni di contenzione. Un fornitore di lavorazione di plastica di precisione dovrebbe esaminare questi dettagli durante il DFM invece di accettare semplicemente un disegno irrealistico e aggiungere un alto rischio.
Errore 3: ignorare calore, stress interno e sequenza di lavorazione
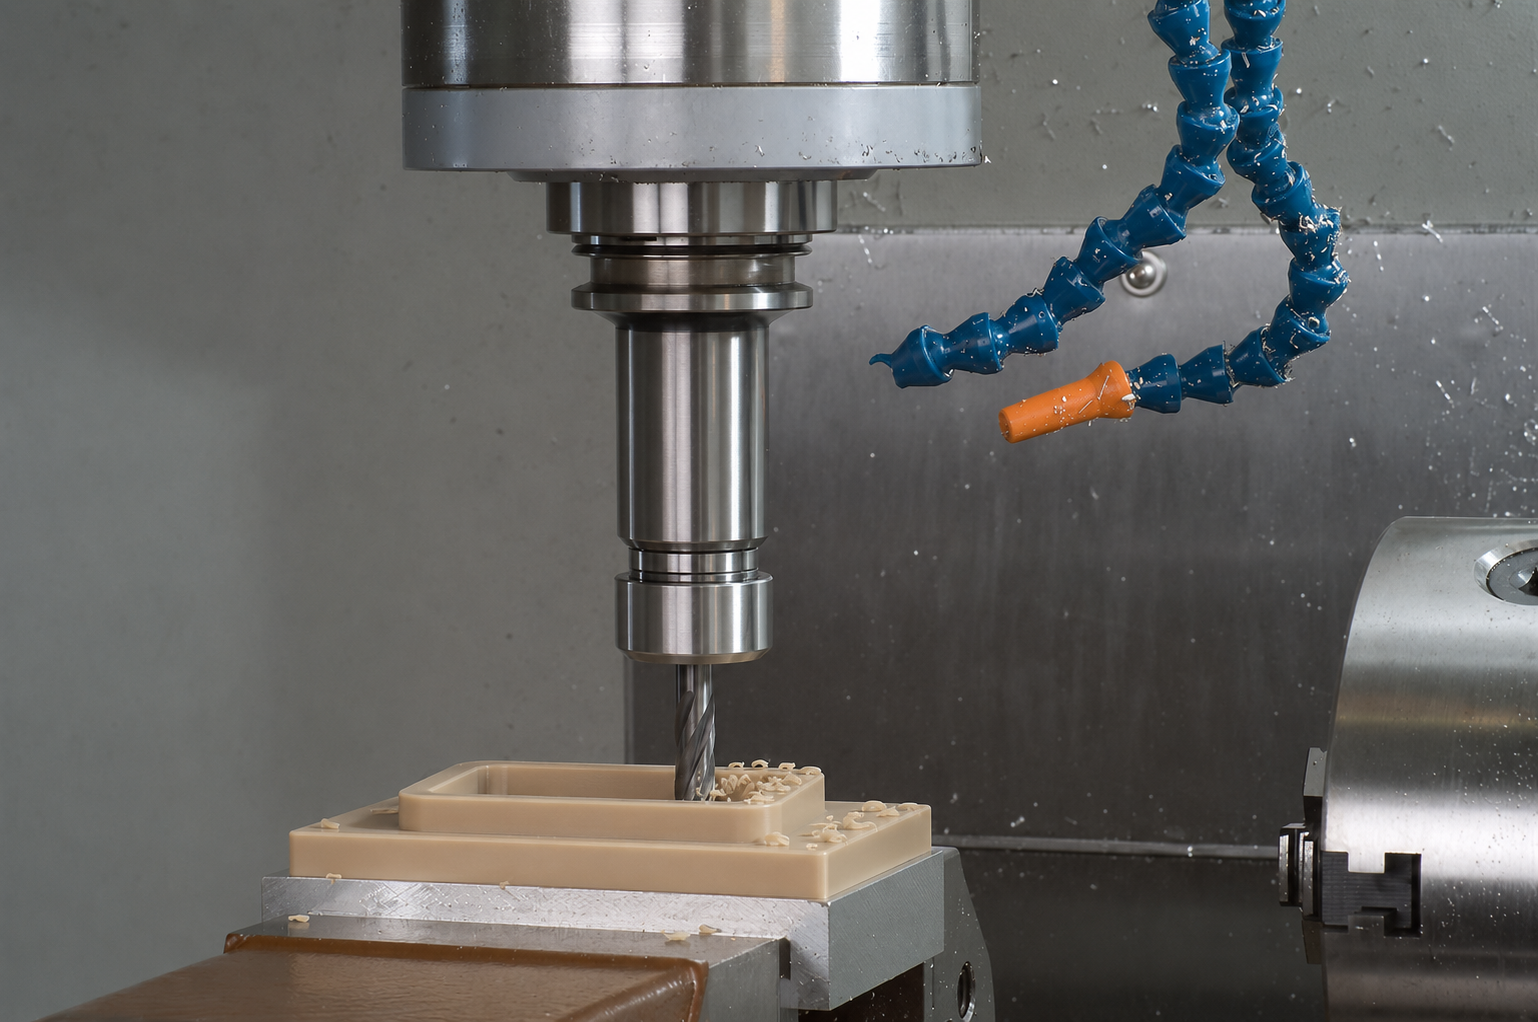
Il calore non lascia un pezzo di plastica con la stessa facilità con cui lascia l'alluminio. Utensili smussati e sfregamento eccessivo possono concentrare il calore al bordo di taglio, causando bave, superfici sbavate, deriva dimensionale o fusione locale. L'evacuazione efficace dei chip fa quindi parte del controllo termico.
Per la lavorazione CNC PEEK, la sequenza di lavorazione è particolarmente importante quando viene rimossa un'alta percentuale del materiale originale. Un equilibrio del roughing da fronti opposte, un margine di finitura controllato e un periodo di stabilizzazione possono ridurre il movimento. A seconda della pendenza, delle condizioni dello stock, della geometria e della tolleranza, può essere appropriato un ciclo intermedio di sollievo delle sollecitazioni. Questa non è una regola che preveda che ogni componente PEEK debba essere ricotto più volte; È una decisione di processo che dovrebbe seguire il rischio reale.
Strumenti affilati, geometria del rastrello adatta, ingaggio controllato e spazio limitato aiutano il calore a lasciare il chip. Il PEEK rinforzato è più abrasivo del materiale non riempito, quindi l'usura degli utensili deve essere gestita su tutta la quantità di produzione. Un processo che mantiene tolleranza sui primi componenti può gradualmente derivare man mano che il bordo di taglio si consuma.
Durante la lavorazione CNC acrilica, il surriscaldamento locale può rendere un bordo trasparente opaco, far saldare scheggiature alla superficie o creare una finitura sbavata. Alimentazione stabile, velocità adeguata del mandrino, bordi di taglio affilati e lucidati e la rimozione continua delle scheggiature aiutano a mantenere un taglio pulito. Aggiungere semplicemente liquido refrigerante non è sempre sicuro. L'acrilico sottoposto a stress residuo può instabilizzarsi se esposto a un liquido refrigerante, detergente o solvente incompatibile.
Informa il fornitore se la parte in acrilico sarà poi incollata, dipinta, rivestita o lucidata. L'esposizione a valle può rivelare sollecitazioni non visibili all'ispezione finale della lavorazione. Per molte parti, l'aria compressa pulita è preferibile a un liquido non verificato, ma la decisione deve tenere conto della qualità del materiale, dell'attrezzatura, dei requisiti di pulizia e dell'applicazione.
errore 4: usare la strategia di supporto e di supporto sbagliata
La tenuta di lavoro deve mettere in sicurezza lo spazio vuoto senza creare il difetto che intende prevenire. La forza di serraggio concentrata può deformare il PEEK, segnare l'acrilico o introdurre sollecitazioni che diventano visibili solo dopo la rimozione del pezzo.
PEEK la lavorazione CNC spesso richiede un supporto che segue la geometria man mano che il materiale viene rimosso. Mascelle morbide, nidi lavorati, supporti sacrificali o accessori a stadi possono essere necessari per anelli sottili, piastre e tasche complesse. Il fornitore dovrebbe stabilire dati stabili che rimangano stabili tra sgrossamento, finitura e ispezione. Quando sono necessarie più configurazioni, il trasferimento di dati diventa parte della strategia di tolleranza.
Per la lavorazione CNC acrilica, mascelle larghe e morbide, film protettivo, apparecchi a vuoto, supporto sacrificale e nidi personalizzati possono distribuire la pressione e proteggere le superfici visibili. Anche un foglio sottile ha bisogno di supporto contro le vibrazioni. Il vibratore può danneggiare il bordo anche quando il pezzo rimane dimensionalmente accettabile.
Il disegno dovrebbe identificare i volti cosmetici e le aree dove i segni di fissazione sono inaccettabili. Se entrambe le parti sono visibili, dillo. Se la pellicola protettiva può rimanere durante la lavorazione lavorativa, l'ispezione e la spedizione, includere tale preferenza nella specifica di acquisto. Un produttore di parti acriliche personalizzate non può dedurre la direzione di visualizzazione, le aree di contatto accettabili o le superfici rivolte all'assemblaggio da un modello 3D da un solo modello.
Errore 5: Descrizione del requisito dell'acrilico solo come "trasparente"
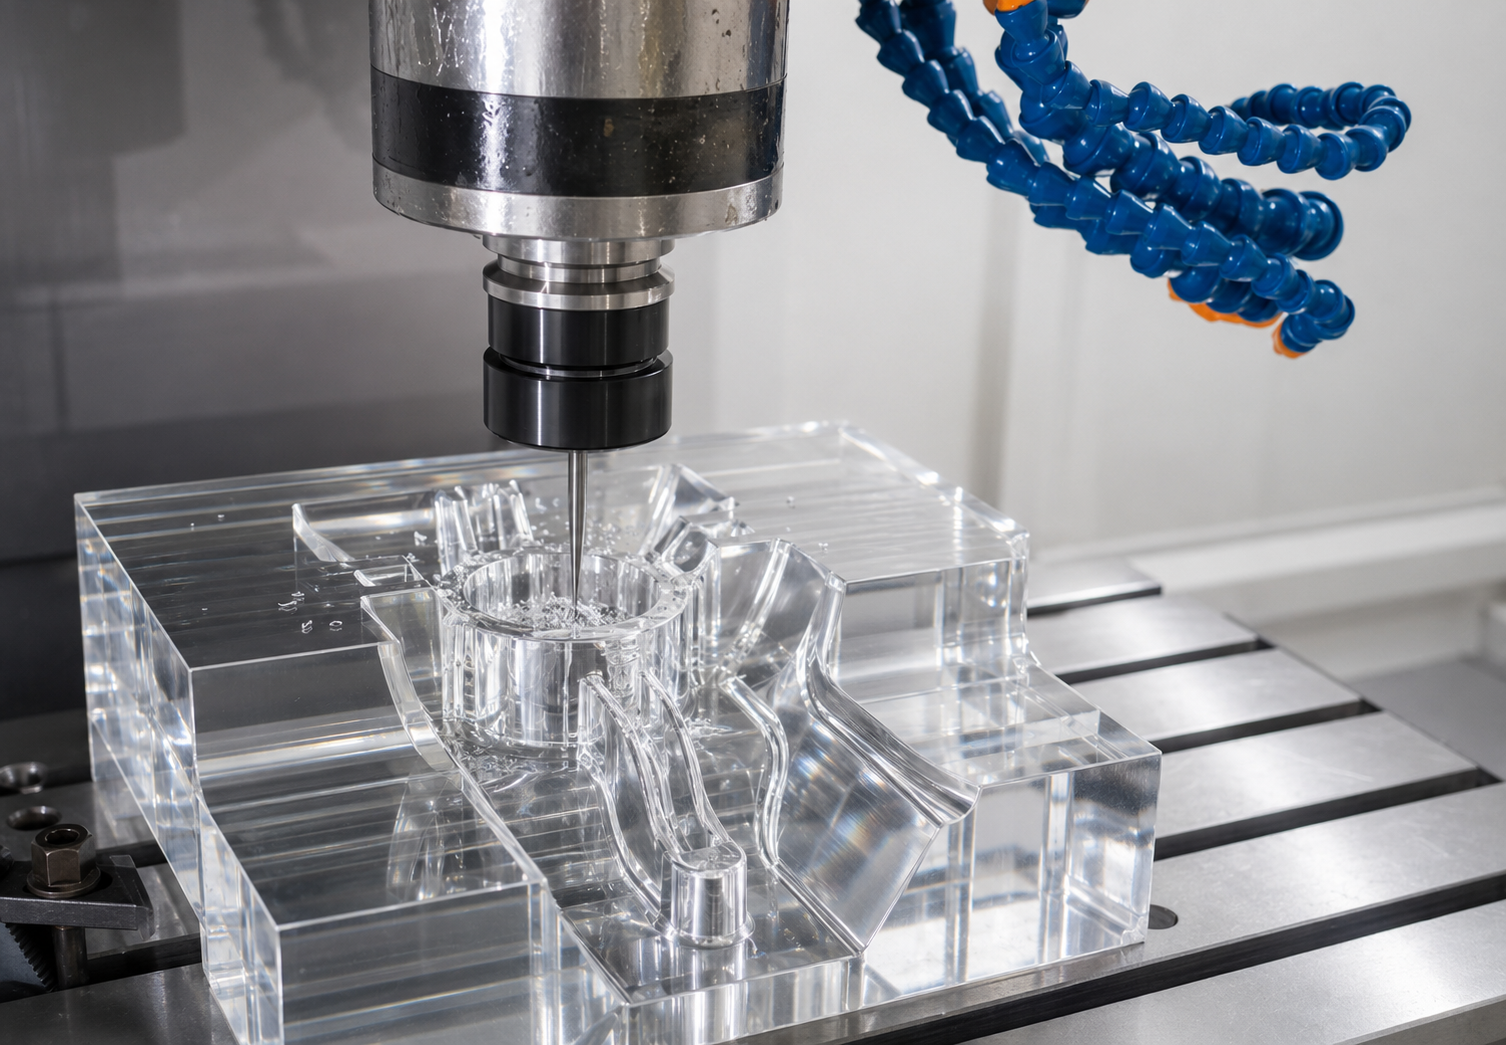
"Clear" non è una specifica di finitura misurabile. Un componente acrilico lavorato può avere diversi risultati accettabili: un bordo funzionale lavorato con segni visibili degli utensili, un bordo finemente lavorato per una protezione industriale, un bordo lucidato per un componente del display o una superficie ottica controllata con limiti definiti di foschia e graffi.
Nella lavorazione CNC acrilica, la selezione della finitura influisce sugli utensili, i tempi di ciclo, le operazioni secondarie, la gestione e il prezzo. La lucidatura meccanica può migliorare un filo ma aggiunge manodopera. La lucidatura a fiamma può produrre rapidamente un aspetto chiaro, ma introduce calore e può aumentare lo stress residuo. Non è automaticamente adatto a caratteristiche aderenti, giunti collanti, superfici di tenuta di precisione o parti esposte a determinati prodotti chimici.
Specificare quali volti sono cosmetici, quali bordi sono visti direttamente e l'illuminazione e la distanza di visualizzazione utilizzate per l'accettazione. Definisci se segni fini per utensili, rotture di bordo, lievi nebbie o uno standard specifico per graffiare sono accettabili. Se una funzione ottica è critica, fornire un requisito ottico misurabile invece di affidarsi a fotografie o alla parola "trasparente".
Il packaging appartiene alla stessa specifica. Le parti in acrilico possono lasciare la macchina accettabile e arrivare graffiate perché i componenti si sono toccati durante il trasporto. Separazione individuale, pulizia non abrasiva, mascheratura trattenuta e un packaging protettivo adeguato devono essere inclusi nel preventivo quando l'aspetto è importante.
Errore 6: confronto delle citazioni che non includono lo stesso ambito
Il prezzo più basso per voce non è sempre il costo consegnato più basso. Prima di selezionare un fornitore, gli approvvigionamenti dovrebbero rendere visibile la base tecnica di ogni preventivo.
Per la lavorazione CNC PEEK, confronta la classifica esatta e il produttore, la certificazione, la tracciabilità del lotto, l'utilizzo dei materiali, la sequenza di sgrossatura e finitura, il sollievo dalle sollecitazioni, l'ambito di ispezione e le ipotesi di scarto. Lo stock PEEK può rappresentare una grande parte del costo del pezzo. Un preventivo basato su residui non certificati o su una categoria sostitutiva non è paragonabile a uno basato su stock documentato e certificato a grandezza naturale.
Per la lavorazione CNC acrilica, confrontare materiale fuso con materiale estuso, tolleranza allo spessore, finitura ottica o cosmetica, metodo di lucidatura, gestione protettiva, pulizia e confezionamento. Conferma se il preventivo include la rimozione della pellicola protettiva, il suo ripristino o la fornitura di ogni componente in una singola custodia.
Per entrambi i materiali, rivedere l'ispezione del primo articolo, la reportistica CMM, i certificati materiali, i calibri speciali, l'accettazione delle finiture superficiali e il livello di revisione. Confermare quantità, domanda annuale, destinazione di consegna e se il trasporto è incluso. Se il fornitore raccomanda una deviazione, richiedi che sia indicata nel preventivo.
Un utile confronto d'acquisto include il costo del rilavoro, della sostituzione del trasporto, dell'interruzione della linea e di un altro ciclo di validazione. Pagare leggermente di più per un processo controllato può essere meno costoso che scoprire un'assunzione non dichiarata dopo l'inizio dell'assemblaggio.
Errore 7: Scelta di un fornitore senza i relativi controlli di lavorazione plastica
Un'officina meccanica che produce parti metalliche accurate non ha automaticamente il processo corretto per le plastiche ingegnerizzanti. L'attrezzatura può essere capace, ma il successo dipende anche dalla manipolazione dei materiali, dall'attrezzatura affilata, dalla tenuta a basso stress, dal controllo termico, dalla gestione delle bave, pulizia, ispezione e imballaggio.
Quando valuti un fornitore di lavorazione PEEK, chiedi come l'azienda verifica il materiale in arrivo, preserva l'identità del lotto, pianifica la rimozione di materiali pesanti e controlla l'usura degli utensili di grado rinforzato. Per parti impegnative, chiedi quali condizioni attivano il sollievo da stress o l'ispezione intermedia. Il fornitore dovrebbe essere in grado di spiegare il processo in relazione alla tua geometria invece di ripetere una ricetta universale.
Quando si valuta un fornitore di lavorazione acrilica, chiedi come sono protette le facce cosmetiche, quali sezioni sottili sono supportate, come viene valutata la compatibilità del refrigerante e come vengono accettate le bordi lucidate o ottiche. Richiedi parti rappresentative o fotografie dove la riservatà lo consente, ma non usare solo l'aspetto come prova della capacità dimensionale.
I sistemi di qualità contano. Un sistema di qualità ISO 9001:2015 fornisce un quadro per il controllo documentale, i registri delle ispezioni e le azioni correttive, anche se la certificazione da sola non sostituisce la conoscenza del processo. Esaminare l'attrezzatura del fornitore, la capacità di ispezione, la velocità di comunicazione e la disponibilità a segnalare il rischio progettuale prima della produzione.
Bright Rapid supporta parti in plastica CNC personalizzate dalla validazione del prototipo fino alla produzione a basso volume e ripetuta. Le nostre capacità includono fresatura CNC a 3, 4 assi e 5 assi, tornatura CNC, fresatura a tornito, EDM e finitura secondaria coordinata. L'ispezione dei materiali e delle dimensioni è gestita secondo il nostro sistema di qualità ISO 9001:2015, con il CMM e le altre apparecchiature di misura appropriate selezionate in base al componente. Ogni progetto viene esaminato in base ai requisiti effettivi di geometria, tolleranza, grado di materiale e uso finale.
Linee Guida di progettazione per la lavorazione CNC PEEK
Un buon design riduce il rischio di processo prima della quotazione. Utilizza raggi d'angolo interni pratici così il fornitore può scegliere uno strumento rigido. Evita tasche profonde e strette e inutili che limitano l'evacuazione dei trucioli e richiedono tagliatori a lunga portata. Fornire uno spessore di parete sufficiente per la geometria e la dimensione del materiale, specialmente dove grandi volumi di materiale vengono rimossi in modo asimmetrico.
Separare le interfacce critiche dalle superfici generali. Definire planiattezza, posizione e perpendicolarità dai datum funzionali. Se è importante una faccia di tenuta, una superficie di supporto o una caratteristica della valvola, identificala chiaramente. Requisiti di bava e rottura del bordo, perché un bordo perfettamente affilato può essere poco pratico o pericoloso.
Per il PEEK rinforzato, considerate se le fibre esposte su una superficie lavorata influenzino sigillatura, usura o aspetto. Specifica la finitura superficiale solo dove contribuisce alla funzione. Se sono coinvolte sterilizzazioni, esposizione al vuoto, contatto chimico o alta temperatura, includere tali condizioni affinché il grado del materiale, il metodo di pulizia e la documentazione possano essere esaminati.
PEEK la lavorazione CNC viene spesso selezionata per parti complesse e di bassa precisione. Questo rende il DFM primitivo particolarmente prezioso: una piccola variazione dello spessore della parete, del raggio d'angolo, dello schema di riferimento o della dimensione del calcio può ridurre il movimento, l'usura dell'utensile e la perdita di materiale senza cambiare lo scopo del componente.
Linee guida per la lavorazione CNC in acrilico
I disegni acrilici dovrebbero evitare concentratori di stress inutili. Usa raggi interni realistici, tieni i fori a distanza pratica dai bordi e fornisci supporto per sezioni sottili. Fessure molto strette e tasche con fondo affilato aumentano la deviazione degli attrezzi, il rischio di calore e di rottura.
Identifica direttamente i volti e i bordi visibili sul disegno. Definire se il pezzo è una copertura ottica, una finestra di visualizzazione, una protezione per macchina, una guida luminosa, un pannello di ispezione o un componente strutturale non cosmetico. Ogni uso può giustificare uno standard diverso di superficie e bordo.
Se il pezzo sarà incollato, definisci le superfici di legame e il processo di giunzione. Se entra in contatto con alcol, detergenti, oli o altre sostanze chimiche, elencali. Lo stress residuo combinato con sostanze chimiche incompatibili può causare scaligrafie dopo la consegna anche quando il pezzo lavorato inizialmente sembra accettabile.
Specificare smussamenti e interruzioni ai bordi consentiti. Una piccola rottura controllata del bordo può ridurre scheggiature e danni alla manipolazione, mentre un "bordo affilato" indefinito può creare disaccordo durante l'ispezione. Per i pannelli trasparenti di grandi dimensioni, includere la piattezza, la strategia di montaggio e la temperatura di servizio, così il fornitore può esaminare sia il rischio di lavorazione che quello di assemblaggio.
cosa includere in una RFQ per parti CNC in plastica personalizzate
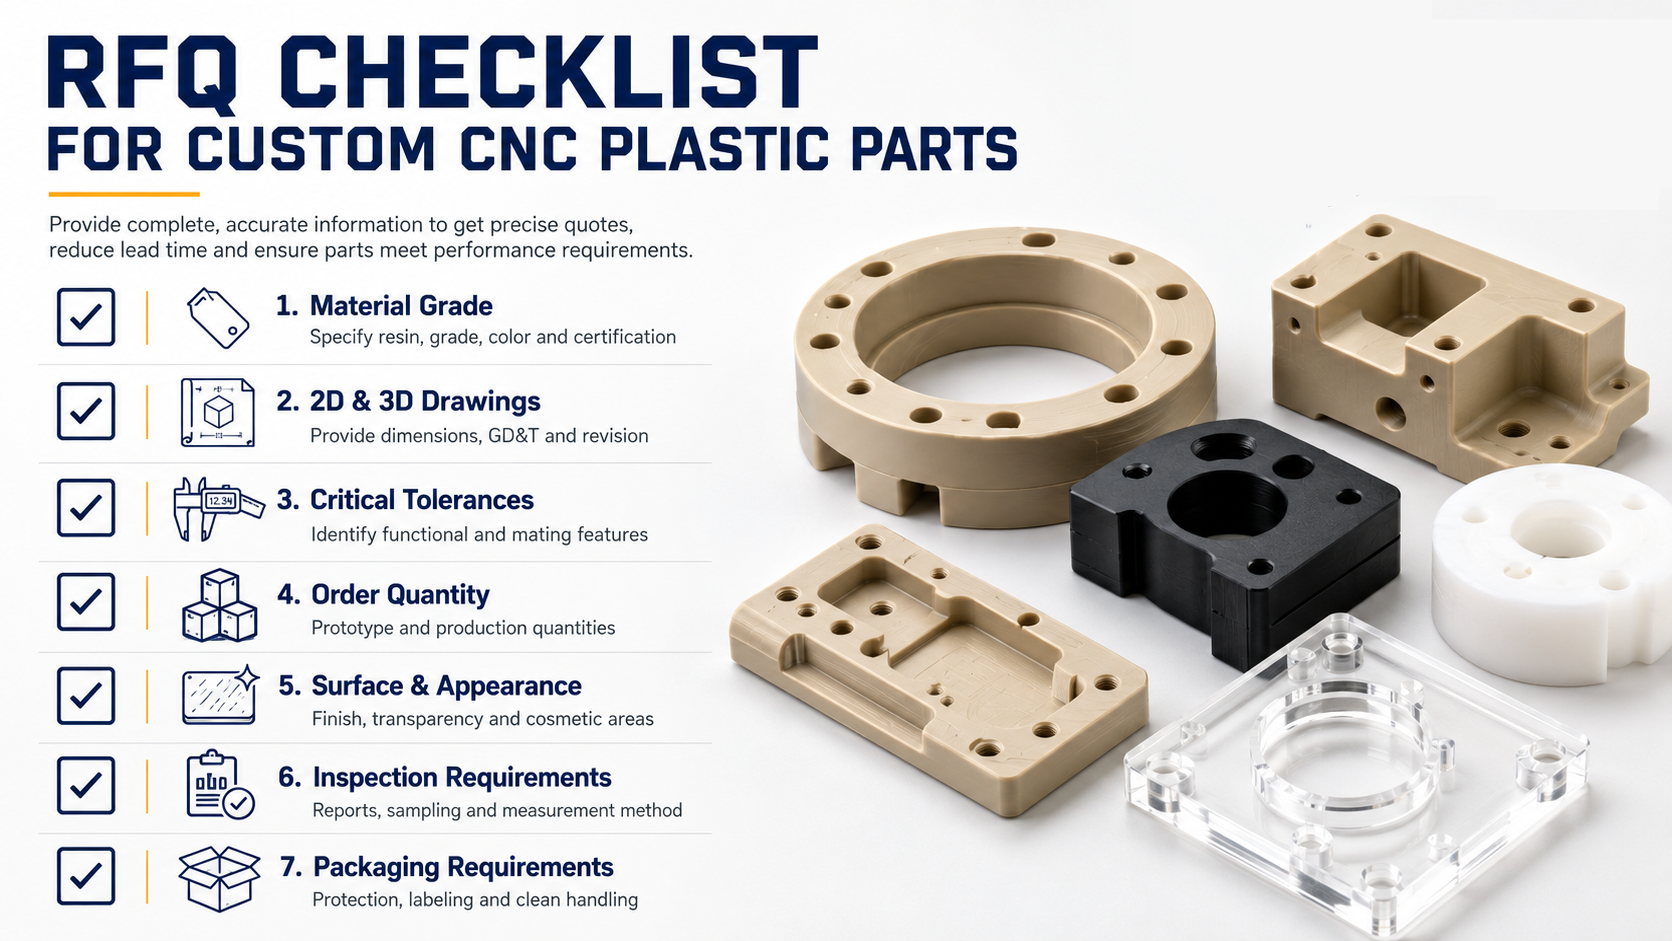
Per ottenere citazioni accurate e comparabili, fornisci le seguenti informazioni:
• Abbinamento di disegni 2D e modelli 3D con numeri di revisione.
• Qualità esatta del materiale, requisiti del produttore, contenuto di riempitivo, colore e forma di stock.
• Requisiti di acrilico coloso o estruso quando applicabile.
• Regole equivalenti approvate e certificati materiali richiesti.
• Quantità Ordine, quantità del prototipo, domanda annuale e frequenza prevista di ripetizione.
• Dimensioni critiche, datum funzionali, tolleranze geometriche e condizioni di misura.
• Zone estetiche, aspettative ottiche, limiti di graffi e finitura dei bordi richiesta.
• Accettazione di bave, smusso e taglio dei bordi.
• Adesione a valle, lucidatura, rivestimento, sterilizzazione o esposizione chimica.
• Requisiti di pulizia, residui, film protettivi e imballaggio.
• Requisiti per il primo articolo, CMM o rapporto di ispezione.
• Consegna luogo e programma degli obiettivi.
Quando la riservatezza lo permette, spiegare la domanda. Sapere che una parte PEEK è un componente di uno strumento medico o un dispositivo di semiconduttore aiuta il fornitore a valutare la tracciabilità, la pulizia e le superfici funzionali. Sapere che un pezzo in acrilico è una protezione meccanica piuttosto che un display ottico evita costi di lucidatura inutili—o evita un preventivo estetico poco specificato.
Chiedi al fornitore di identificare assunzioni ed esclusioni. Questo rende più facile confrontare il preventivo e offre all'ingegneria l'opportunità di risolvere i rischi prima che venga rilasciato un ordine di acquisto.
Domande frequenti
PEEK è difficile da lavorare CNC?
PEEK è meccanizzabile, ma i risultati stabili richiedono il controllo del calore, dello stress interno, della tenuta del lavoro, delle condizioni dell'utensile e dell'ispezione. Le gradazioni rinforzate aggiungono problemi di abrasione e usura degli utensili. Geometria e tolleranza di solito contano più della semplice affermazione che il materiale è PEEK.
PEEK ha sempre bisogno di ricottura prima della lavorazione?
No. La decisione dipende dalla pendenza, dalle condizioni dello stock, dal rapporto di rimozione materiale, dalla geometria e dalla tolleranza. Per componenti impegnativi, la sgrossatura a fasi, la stabilizzazione e un adeguato ciclo di sollievo delle tensioni possono migliorare la stabilità dimensionale. Il processo dovrebbe essere giustificato per la parte specifica.
L'acrilico può essere lavorato CNC senza creparsi?
Sì. La lavorazione CNC acrilica di successo utilizza utensili affilati, supporto stabile, forza di serraggio distribuita, calore controllato e un percorso utensile che protegge i bordi di ingresso e uscita. Il rischio aumenta intorno ad angoli stretti, fori vicino ai bordi, pareti sottili senza supporto e materiali sottoposti a stress chimico.
L'acrilico fuso è migliore dell'acrilico estruso per la lavorazione CNC?
L'acrilico fuso è spesso preferito per parti cosmetiche o ottiche lavorate impegnative perché generalmente presenta meno stress residuo e buona qualità ottica. L'acrilico estruso può comunque essere adatto ed economico. La scelta corretta dipende da tolleranza, finitura, adesione, esposizione chimica e utilizzo finale.
Quali tolleranze possono raggiungere parti PEEK e acriliche CNC lavorate?
Non esiste una tolleranza universale responsabile. I risultati ottenibili dipendono dalla dimensione, dallo spessore della parete, dalla geometria, dalle condizioni dello stock, dalla qualità del materiale, dalla tenuta del lavoro, dalla temperatura e dal metodo di ispezione. Bright Rapid esamina le tolleranze critiche rispetto al disegno effettivo e può suggerire un aggiustamento DFM dove la specifica crea costi o instabilità inutili.
Perché le citazioni per la stessa parte PEEK variano così tanto?
Le differenze possono derivare dalla qualità del materiale, stock certificato, margine di rottami, operazioni di sollievo dallo stress, accessori, usura degli utensili, reportistica delle ispezioni e resa prevista. Chiedi a ogni fornitore di indicare le proprie ipotesi sui materiali e sul processo prima di confrontare i prezzi.
Quali informazioni servono per citare la lavorazione CNC acrilica?
Fornire il disegno 2D, il modello 3D, la quantità, il tipo acrilico, il colore, le dimensioni critiche, le superfici cosmetiche, i requisiti di finitura dei bordi, l'incollaggio o la lucidatura a valle, l'ambito di ispezione e le aspettative di imballaggio. Questi dettagli aiutano il fornitore a preventivare il requisito finale piuttosto che solo il ciclo di lavorazione.
Acquista il processo, non solo il materiale e il tempo di macchina
La lavorazione acrilica CNC e la lavorazione CNC PEEK non dovrebbero essere acquistate come "lavorazione plastica" intercambiabile. I progetti PEEK dipendono fortemente dal controllo del livello, dalla tracciabilità dei materiali, dalla gestione termica, dalla gestione delle tensioni, dagli stampi e dalla stabilità dimensionale. I progetti in acrilico dipendono dalla prevenzione delle crepe, dalla qualità dei bordi, dal mantenimento a basso stress, dalla protezione delle superfici, dalla compatibilità chimica e dall'accettazione estetica ben definita.
Gli ingegneri possono ridurre il rischio specificando tolleranze funzionali, geometria realistica, materiale esatto e condizioni a valle. L'approvvigionamento può migliorare i confronti assicurandosi che ogni fornitore fornisca lo stesso preventivo per materiale, ispezione, finitura, documentazione e ambito di imballaggio. Il fornitore di lavorazione dovrebbe collegare tali requisiti a un piano di produzione controllato e comunicare le preoccupazioni prima della produzione.
carica i tuoi disegni per un preventivo di lavorazione CNC o acrilico CNC — risposta entro 24 ore.
Se fornisci componenti PEEK personalizzati, parti in acrilico lavorato o altri componenti in plastica CNC di precisione, Bright Rapid può esaminare il tuo progetto per verificare il rischio di lavorazione e la chiarezza dei preventivi. Carica il tuo disegno 2D e il modello 3D per una revisione DFM e un preventivo dettagliato basato sulla tua reale pendenza, quantità, tolleranza, finitura e requisiti di ispezione.