
Lavorazione CNC in alluminio: quando i pezzi personalizzati richiedono la lavorazione a 5 assi?
Una guida ingegneristica e di approvvigionamento per parti in alluminio personalizzate
Durante la revisione dei disegni e i preventivi per progetti di lavorazione CNC in alluminio presso Brightstar Prototype CNC Co., Ltd., una domanda ricompare ripetutamente: questa parte richiede davvero la lavorazione a 5 assi? Alcuni componenti appaiono complessi ma contengono caratteristiche critiche in poche orientazioni fisse, rendendo la lavorazione a 3 assi o 3+2 un'opzione affidabile. Altri sembrano semplici ma includono schemi di fori multidirezionali, cavità profonde, pareti sottili o superfici sfumate che rendono rischioso il riposizionamento ripetuto.
La lavorazione a cinque assi quindi non è automaticamente il processo migliore, e la velocità ora-macchina non è la misura giusta di per sé. La decisione pratica dipende dall'accesso all'utensile, dalle relazioni di tolleranza, dal numero di impostazioni, dai requisiti di superficie, dalla stabilità del materiale e dal costo totale delle parti conformi.
Cosa ti aiuterà a decidere questo articolo
Questa guida spiega come ingegneri, team R&D e ingegneri degli acquisti possano scegliere tra la lavorazione a 3 assi, la 3+2 a posizione e la lavorazione simultanea a 5 assi. Collega progettazione, accessibilità, datum, lega e temperamento, deformazione, finitura, ispezione e costi di acquisto, e si conclude con una checklist DFM e RFQ.
1. Tre fraintendimenti comuni sulla lavorazione a 5 assi
Malinteso 1: Un aspetto complesso dimostra che è necessario un 5-asse
Una parte visivamente complessa potrebbe non richiedere un movimento simultaneo su 5 assi. Se tutte le caratteristiche critiche sono accessibili da un numero limitato di orientamenti fissi e il riposizionamento non compromette le tolleranze funzionali, la lavorazione a 3 assi o 3+2 potrebbe essere più economica. Al contrario, un recinto dall'aspetto semplice può avere fori su cinque facce che devono essere tutti collegati a un unico punto di riferimento di montaggio. L'accesso agli strumenti e le relazioni di dati contano più dell'aspetto.
Malinteso 2: Revisione delle tolleranze individuali senza le relazioni di riferimento
Il percorso è spesso determinato non da una tolleranza di dimensione stretta, ma dalla relazione tra fori, piani, facce di sigillamento e profili. La posizione vera in più direzioni, il parallelismo tra le facce di montaggio e sigillatura, o il profilo rispetto a un sistema multi-faccia possono essere influenzati dal riposizionamento. La lavorazione a cinque assi può accorciare la catena di datum, ma non può correggere un disegno ambiguo.
Malinteso 3: selezione solo a 5 assi per ridurre le configurazioni
Meno configurazioni sono preziose, ma non sono una giustificazione sufficiente. Se un sistema stabile a 3 assi o un processo 3+2 riesce a soddisfare i requisiti, il sistema simultaneo a 5 assi può aggiungere sforzo di programmazione, simulazione e controllo delle collisioni senza un corrispondente beneficio qualitativo. Confronta il numero di configurazioni, il rischio, i tempi di consegna e il costo totale del lotto.
2. Quattro test ingegneristici per decidere se sia necessario il 5-asse
1. Lo strumento può raggiungere ogni caratteristica critica da una direzione pratica?
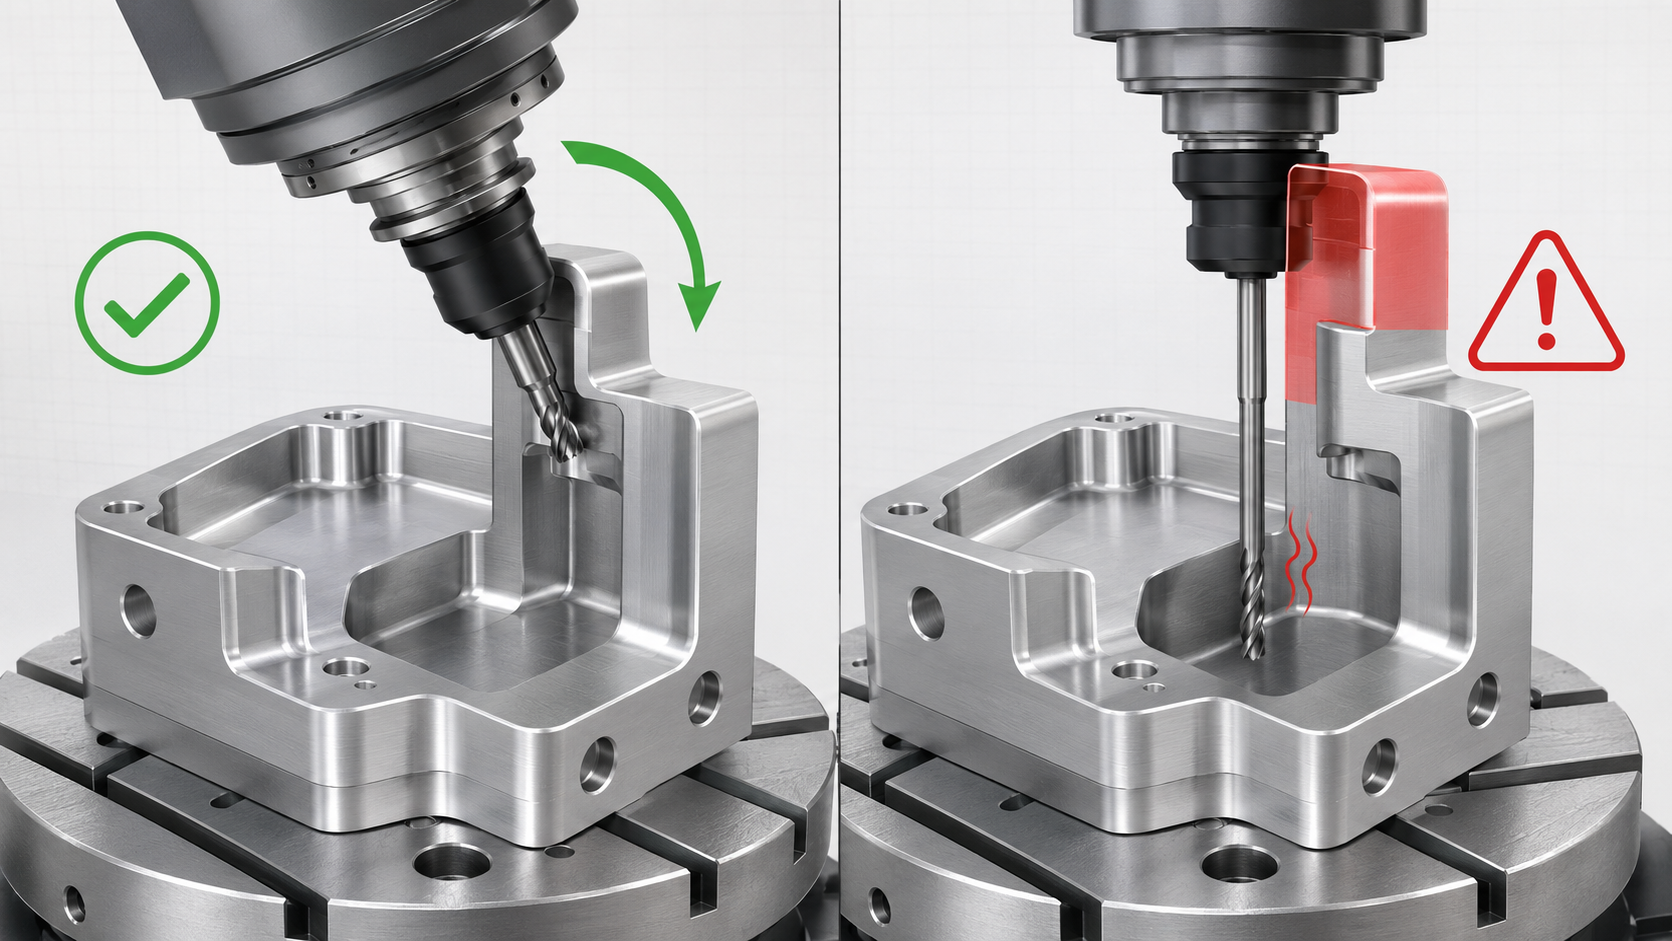
Cavità profonde, fori angolati, elementi accanto a pareti alte, piccoli raggi interni e sottotagli locali possono forzare un eccessivo sporgenze degli utensili. Con l'aumento delle sporgenze, la rigidità cade e diventano più probabili vibrazioni, deviazioni, deriva dimensionale e segni di taglio incoerenti. Il movimento a cinque assi può inclinare lo strumento o il pezzo in modo che un taglio più corto si avvicini da una direzione migliore. Non rende tutte le funzionalità raggiungibili; potrebbero ancora essere necessari cambiamenti di progettazione, rivista capacità di mantenimento del lavoro, EDM o un'operazione separata.
2. Le tolleranze critiche attraversano diverse direzioni di lavorazione?
Quando le funzionalità critiche correlate sono completate in un'unica configurazione primaria, possono condividere una catena di dati più breve e stabile. Questo è particolarmente importante per i modelli di fori multidirezionali, i profili che attraversano più facce e la posizione relativa a una superficie di montaggio. Una macchina a 5 assi può comunque richiedere una seconda configurazione per una faccia di serraggio o un'area bloccata dal fascicolo, quindi non si dovrebbe presumere "una sola configurazione" senza aver esaminato il piano di mantenimento.
3. La superficie deve essere lavorata continuamente?
Dividere una superficie cosmetica, un percorso di flusso o un contorno di accoppiamento tra diverse configurazioni può lasciare linee di testimonianza, cambiamenti nel pattern del taglio o piccoli errori di fusione anche quando le dimensioni superano l'ispezione. La lavorazione simultanea a 5 assi può mantenere un orientamento dell'utensile che cambia continuamente. La qualità finale della superficie dipende ancora dalla geometria del taglione, dallo stepover, dall'avanzamento, dalla cinematica della macchina, dalla rigidità dei pezzi e dalla possibilità di sfumare a mano.
4. Il calcio e il supporto possono ruotare in sicurezza all'interno della macchina?
Il movimento lineare non è la stessa cosa dell'inviluppo di lavoro rotazionale effettivo. Il calcio, la parte finita e il supporto devono liberarsi dal tavolo, dal perno, dal supporto e dal supporto mentre si inclinano e ruotano. Una piastra grande, un albero lungo o un sistema di supporto pesante possono entrare nelle corse lineari ma restano inadatti a una disposizione a 5 assi in stile trunnion. Spazio rotazionale, peso, interferenza e stabilità di serraggio devono essere controllati prima della quotazione.
3. Tutto oy Condizione, Distorsione e Finitura
Il Tutto oy Grade è solo il punto di partenza
6061-T6 è ampiamente utilizzato dove la lavorabilità meccanica, le prestazioni strutturali e la resistenza alla corrosione devono essere bilanciate. 7075 è considerato per requisiti di resistenza specifica più elevati, mentre il costo del materiale, il comportamento alla corrosione e le esigenze di finitura differiscono dal 6061. Il 6082 appare frequentemente nei progetti europei. Sia la 6061 che la 7075 possono essere lavorate su una piattaforma a 5 assi; La selezione dovrebbe seguire i requisiti di funzione, ambiente, fornitura e finitura piuttosto che la configurazione della macchina.
Una RFQ dovrebbe anche identificare la forma di temperamento e materia grezza—piastrella, barra, forgiatura o estrusione. Anche la direzione del grano o dell'estrusione e la margine di stock possono essere rilevanti perché possono influenzare prestazioni, stabilità dimensionale e assunzioni di quotazione.
cinque assi non elimina stress residui né distorsione a parete sottile
La rimozione di materiali pesanti da pareti sottili, cavità profonde, sezioni aperte o geometria asimmetrica può liberare sollecitazioni residue e causare deformazioni. Una parete sottile può anche deviare durante il clamp e ripartire dopo il rilascio. La lavorazione a cinque assi può ridurre le serrage ripetute e migliorare l'orientamento del taglione, ma la distorsione dipende comunque dal materiale di partenza, dalla sequenza di rimozione, dalla forza di taglio, dal calore, dalla forza di serraggio e dalla rigidità del pezzo. I controlli potenziali includono rimozione bilanciata, sgrossatura e finitura separate, supporti temporanei o materiale di sostegno, clampaggio controllato e ispezione a stato libero.
La finitura deve essere inclusa nella catena dimensionale
Anodizzazione, anodizzazione dura, sabbiatura a perle, rivestimento a conversione chimica e rivestimento a polvere hanno implicazioni funzionali e dimensionali differenti. Il disegno dovrebbe definire il tipo di finitura, il colore o il campione approvato, le aree trattate, le superfici cosmetiche, la mascheratura e se le dimensioni si applicano prima o dopo la finitura. Fori di adattamento stretto, filettatura, facce di sigillatura e aree di contatto elettrico dovrebbero essere indicati localmente invece di affidarsi a una nota generale come "tutte le superfici anodizzate".
4. Quando la lavorazione a 5 assi offre un valore migliore?
La lavorazione multifaccia non richiede automaticamente un movimento simultaneo su 5 assi. I fornitori scelgono tipicamente tra configurazioni ripetute a 3 assi, lavorazione posizionale 3+2 e lavorazione simultanea a 5 assi. Il metodo giusto è quello che soddisfa in modo affidabile i requisiti di tolleranza, superficie e consegna.
| Decision factor | -3-axis è più adatto | 3+2 è più adatto | Simultaneo 5-assi è più adatto |
|---|---|---|---|
| Istruzioni di lavorazione | Tratti somatici sono concentrati in una o poche direzioni ortogonali | Diverse facce, piani o fori hanno angoli fissi | L'orientamento dell'utensile deve cambiare continuamente durante il taglio |
| Datums e configurazioni | Il riposizionamento limitato non influisce sulle tolleranze critiche | Una configurazione primaria può coprire diverse orientazioni fisse | Le caratteristiche multi-faccia continue o complesse devono condividere una strategia di riferimento |
| Requisiti di superficie | Sono accettabili lavori segmentati o linee di testimonianza minore | Le facce lavorate sono in gran parte indipendenti | Una superficie continua non può mostrare linee di fusione o passaggi evidenti |
| Parti tipiche | Semplici piattiere, staffe, coperture e alloggiamenti convenzionali | Casete multifaccia, fori angolati, staffe complesse e supporti | Giranti, percorsi di flusso complessi, superfici spaziali e regioni profonde che richiedono evitamento continuo |
| Logica dei costi | I luminari sono semplici o riutilizzabili in tutto il lotto | Meno apparecchi e allineamenti angolati riducono totale | costoQualità e efficienza compensano la programmazione, la simulazione e il costo della macchina |
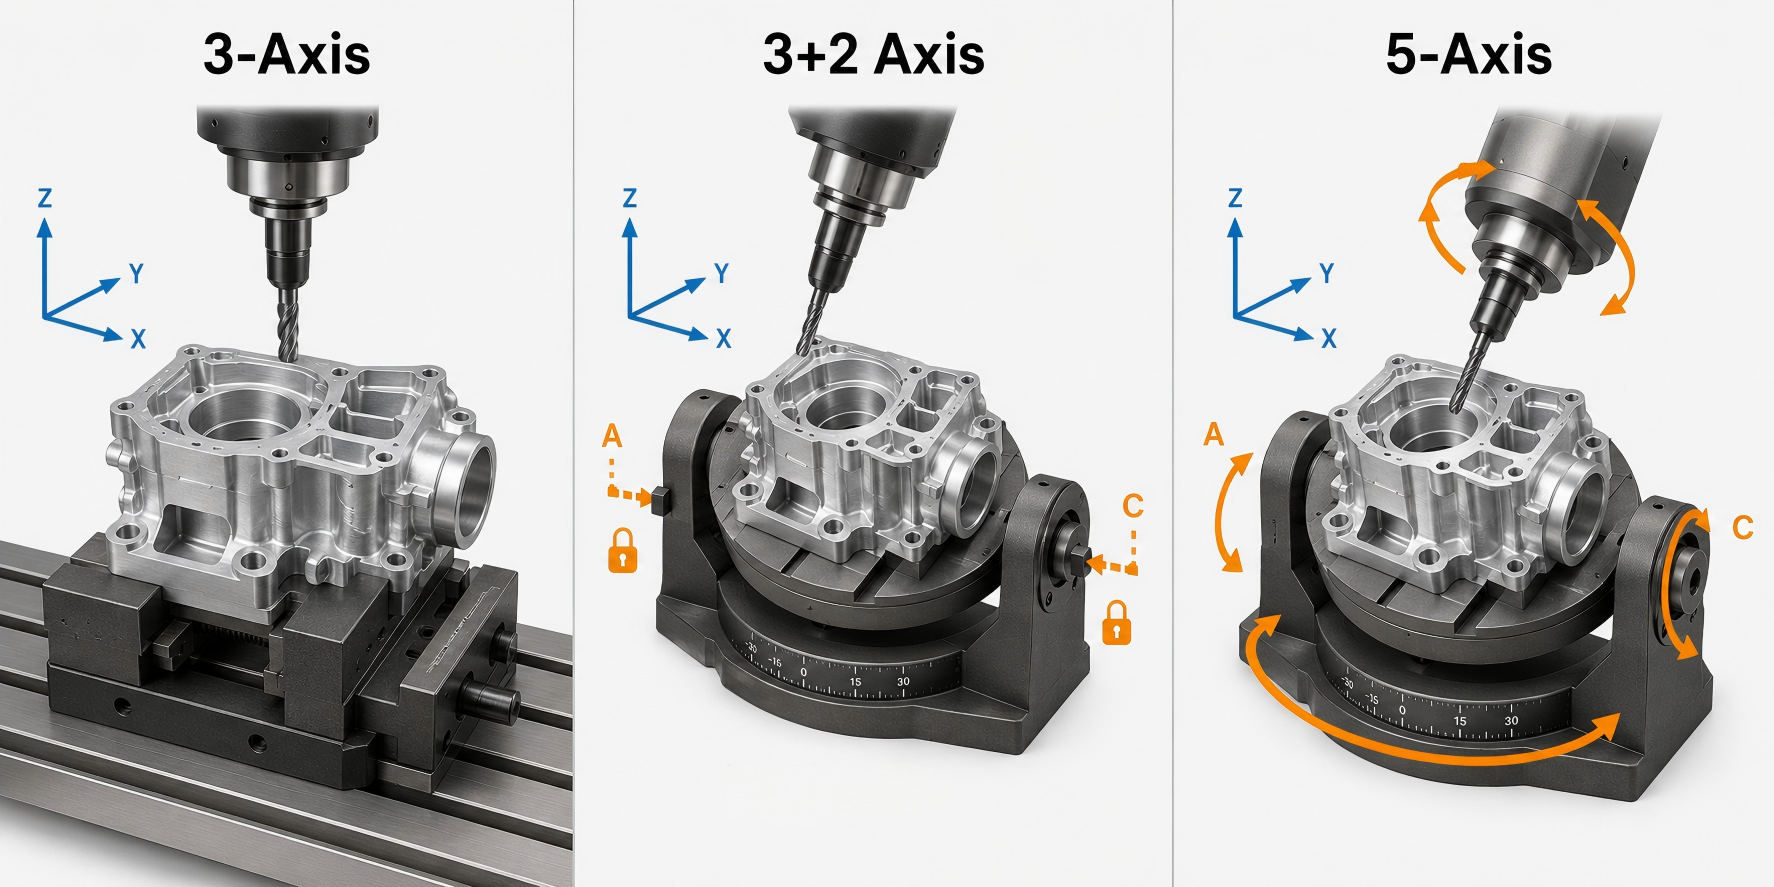
Nella lavorazione 3+2, gli assi rotanti orientano il pezzo e poi rimangono fissi mentre avviene il taglio su tre assi. È molto adatto a piani, fronti angolati e fori in orientamento fisso. Nella lavorazione simultanea a 5 assi, gli assi lineari e rotanti si muovono insieme durante il taglio. Questo è utilizzato principalmente per superfici miste, profili spaziali e regioni in cui lo strumento deve cambiare continuamente orientamento per mantenere l'accesso o evitare interferenze.
I team di acquisto dovrebbero confrontare totale costo dei componenti conformi piuttosto che solo la tariffa della macchina. Gli elementi rilevanti includono programmazione e simulazione, stock, fissaggi, installazione e allineamento, taglio, stampa, ispezione del primo articolo, finitura e rischio di rilavorazione o rottami. Una cadenza meccanica più alta può essere compensata quando la lavorazione a 5 assi completa la maggior parte delle caratteristiche critiche in un unico setup primario ed evita più impianti o ispezioni intermedie. Per geometria semplice, volume stabile e dispositivi riutilizzabili, i 3 assi possono rimanere più economici.
Quando si confrontano i preventivi, si chiede quale percorso è proposto; quante configurazioni sono previste; quali caratteristiche critiche vengono completate insieme; se sono necessari impianti dedicati; e se sono inclusi rapporti di condizione della lega, finiture, ispezione del primo articolo e qualità.
5. Approccio consigliato di ingegneria e sourcing di Brightstar
1. eseguire DFM basato su funzionalità prima della citazione
Per progetti di lavorazione personalizzata in alluminio, DFM dovrebbe identificare datum funzionali, tolleranze di direzione incrociata, regioni inaccessibili, rischio eccessivo di portata degli utensi, pareti sottili, raggi interni ridotti, zone di mantenimento del lavoro e interfacce di finitura. Un possibile percorso a 5 assi dovrebbe anche essere controllato per la distanza di rotazione, la collisione tra utensili e attrezzature, l'allowance di stock e la strategia di rilevamento. Le modifiche obbligatorie dovrebbero essere separate dalle ottimizzazioni opzionali dei costi.
2. specificare risultati funzionali invece di etichette di processo non necessarie
Il disegno dovrebbe definire la posizione del foro, la continuità della superficie, la funzione di sigillatura, la rugosità e l'accettazione estetica invece di indicare semplicemente "richiesto 5 assi." Il fornitore può quindi selezionare 3 assi, 3+2 o 5 assi simultanei rimanendo responsabile del risultato. Se uno standard, una certificazione o una via validata per il cliente richiede esplicitamente la lavorazione a 5 assi, specifica tale requisito nella RFQ.
3. Allineare l'ispezione con i dati di disegno
Calibri e micrometri sono adatti ad alcune dimensioni, ma i diagrammi di fori multidirezionali, il profilo, la posizione vera e le relazioni tra facce richiedono comunemente CMM, misurazione della visione o un manometro dedicato. L'ispezione del primo articolo dovrebbe dare priorità alle caratteristiche ad alto rischio, e i requisiti di rugosità dovrebbero identificare l'area e la direzione di misura.
4. Usa prototipi e Prodotto ion a basso volume per validare la rotta
La prototipazione rapida può validare il mantenimento del lavoro, la distorsione, le bave, la finitura, l'accesso all'ispezione e l'assemblaggio—non solo la forma esterna. Dopo il prototipo, registra la condizione del materiale, il metodo di preparazione, la revisione del programma, gli strumenti critici e i risultati delle ispezioni, in modo che la produzione a basso volume inizi da un processo ripetibile.
6. Case study: lavorazione a 5 assi di un componente robotico 7075-T6
Questo componente robotico personalizzato è stato lavorato in alluminio 7075-T6. Presenta profili curvi, diverse tasche di alleggerimento delleggere, fori di montaggio, supporti e superfici posizionate in direzioni diverse. Alcune dimensioni critiche richiedono tolleranze fino a ±0,005 mm. Poiché era necessario rimuovere materiale consistente per ridurre il peso, mantenere rigidità e stabilità dimensionale era una considerazione importante durante la lavorazione lavorativa.
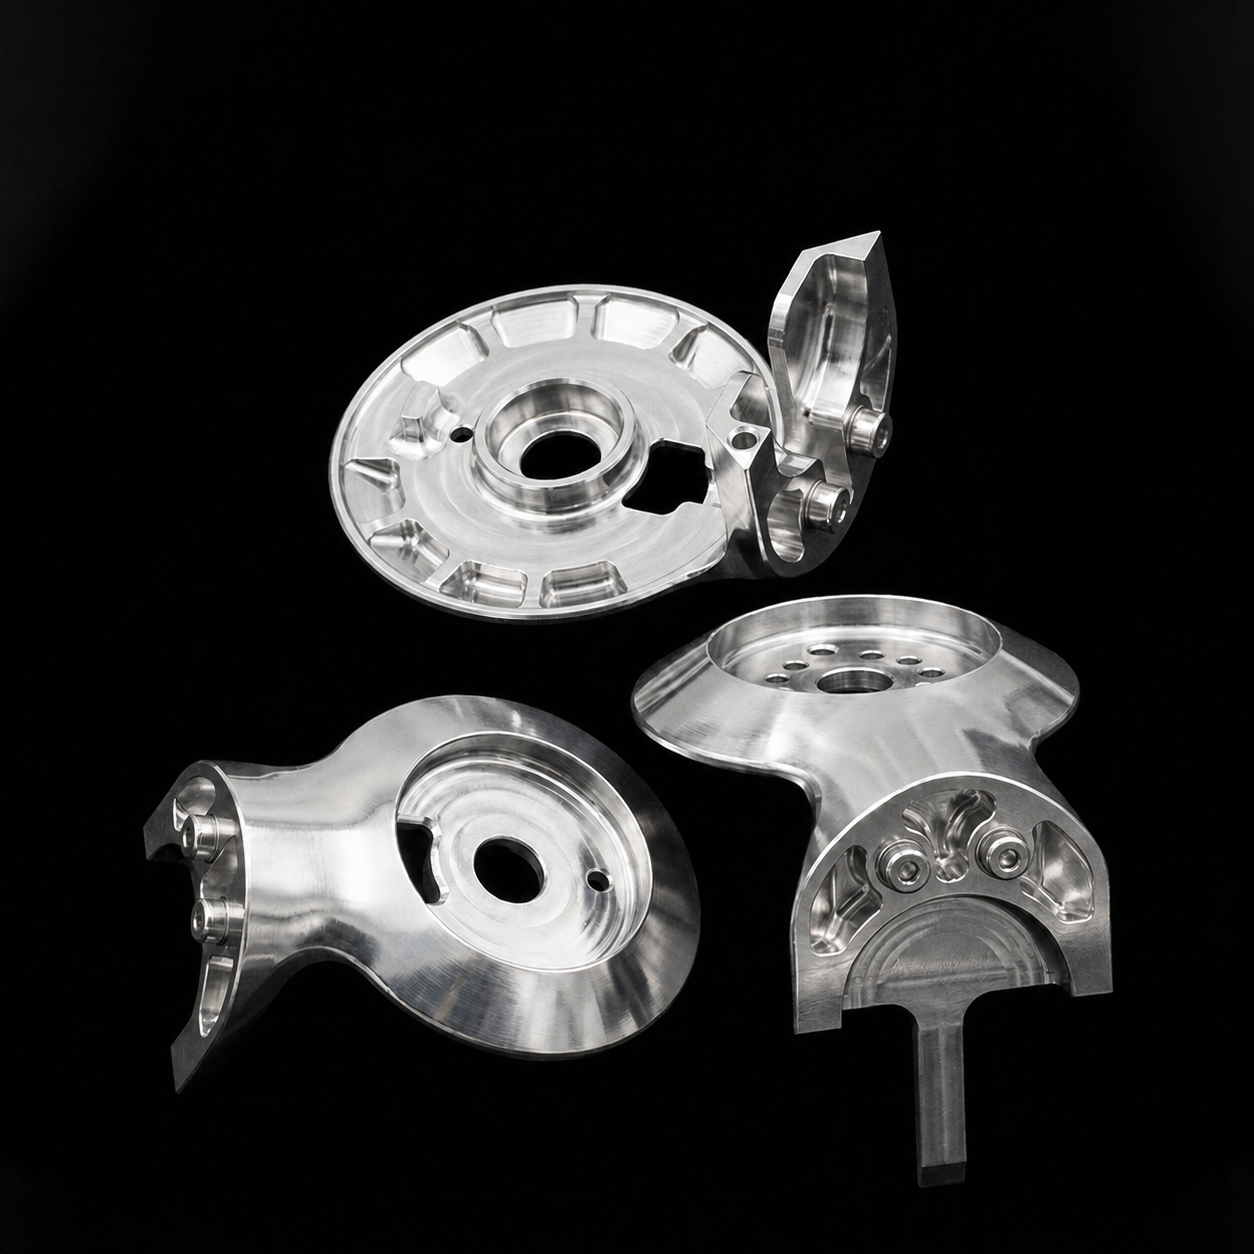
Un processo convenzionale a 3 assi avrebbe richiesto più configurazioni e allineamenti ripetuti. Questo poteva introdurre errori di trasferimento di datum tra fori, bordi e superfici di montaggio lavorate da direzioni diverse. Alcune tasche profonde e aree curve richiederebbero anche attrezzi estesi, aumentando il rischio di vibrazioni, deviazione degli utensili e segni incoerenti del taglio.
Abbiamo quindi utilizzato la lavorazione CNC a 5 assi per affrontare le caratteristiche laterali, le cavità e i profili complessi da angolazioni più adatte. Le caratteristiche critiche correlate venivano completate nello stesso setup principale ove possibile, riducendo il riposizionamento e migliorando la coerenza tra le direzioni di lavorazione.
La rimozione del materiale è stata suddivisa in fasi. Il profilo principale e le tasche di alleggerimento furono prima lavorate a lavori grezzi, mentre un materiale sufficiente fu mantenuto su fori critici e superfici di montaggio. Queste caratteristiche venivano poi lavorate con finitura dopo la rimozione del materiale principale per ridurre il rischio di deformazioni nella struttura 7075-T6.
L'ispezione si concentrava sui diametri critici dei fori, sulle relazioni posizionali tra le caratteristiche su diverse facce, superfici di montaggio, capi e stabilità dimensionale dopo che il pezzo era stato rilasciato dal supporto. Raggiungere ±0,005 mm su dimensioni critiche richiedeva più di una macchina a 5 assi: tenuta stabile del lavoro, utensili controllati, un ambiente di lavorazione adeguato e un metodo di ispezione adeguato.
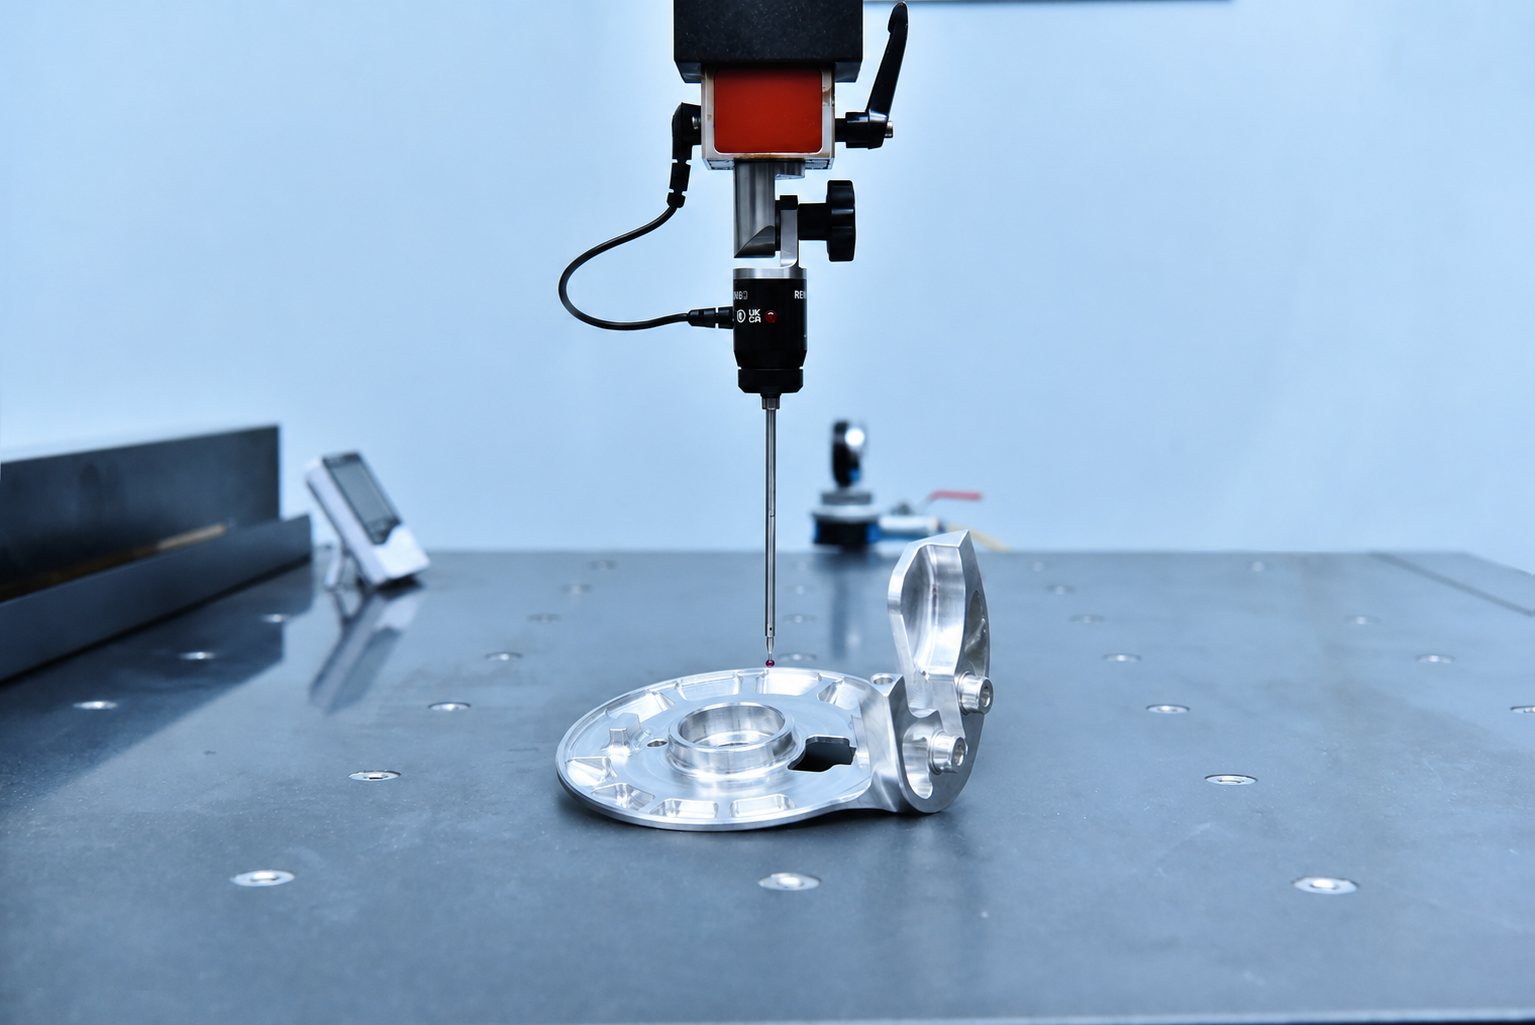
Questo progetto dimostra che il valore della lavorazione a 5 assi non si limita alla produzione di forme complesse. Può anche ridurre le installazioni ripetute, migliorare l'accesso agli strumenti e fornire un processo più stabile per le caratteristiche multidirezionali critiche in componenti robotici leggeri.
7. Checklist Ingegneria e RFQ
□ Lega, temperamento e forma grezza sono completamente specificati?
□ Il disegno 2D e il modello 3D sono la stessa revisione, e quali controlli se entrano in conflitto?
□ Il sistema di datum riflette l'assemblaggio e la funzione, e quali caratteristiche sono fondamentali?
□ Ci sono buchi inclinati, sottotacavi, tasche profonde, muri alti, raggi piccoli o zone inaccessibili?
□ Le funzionalità critiche correlate possono essere completate in un'unica configurazione primaria?
□ Muri sottili, sezioni aperte o rimozione di materiali pesanti creano rischio di distorsione?
□ C'è un'adeguata altezza di spazio per la calciatura e il supporto?
□ Sono definiti tipi di finitura, colore, aree cosmetiche e zone di mascheratura?
□ Le dimensioni sono accettate prima o dopo la finitura?
□ La RFQ include quantità, tempi di consegna, rapporti di ispezione e imballaggio?
□ Il preventivo identifica le ipotesi di processo, configurazione, ispezione e finitura?
8. Domande frequenti
1. Ogni componente in alluminio multifacciale richiede la lavorazione a 5 assi?
No. Un numero limitato di facce ortogonali può spesso essere lavorato economicamente tramite riposizionamento a 3 assi. Facce inclinate e fori in orientamento fisso spesso si adattano a 3+2. La simultanea a 5 assi diventa più preziosa quando tolleranze critiche attraversano più direzioni, una superficie deve essere continua o una direzione fissa dell'utensile non può fornire accesso pratico.
2. Qual è la differenza tra la lavorazione 3+2 e la lavorazione simultanea a 5 assi?
In 3+2, gli assi rotanti posizionano il pezzo e rimangono fissi durante il taglio a tre assi. Nella lavorazione simultanea a 5 assi, gli assi lineari e rotanti si muovono insieme durante il taglio per mantenere l'orientamento variabile degli utensili.
3. La lavorazione a 5 assi raggiunge automaticamente tolleranze più strette?
No. Meno configurazioni possono accorciare la catena di atteggiamenti, ma la tolleranza dipende anche dalle condizioni della macchina, dalla rigidità del pezzo, dallo stress residuo, dal mantenimento del lavoro, dagli stampi, dalla temperatura, dalla programmazione e dall'ispezione. Il cinque asse non risolve automaticamente distorsioni o problemi di misurazione.
4. Sia 6061 che 7075 sono adatti per la lavorazione a 5 assi?
Sì. Entrambi hanno una buona lavorabilità lavorativa. La selezione dovrebbe seguire i requisiti di resistenza, ambiente di corrosione, disponibilità, finitura e costi—non il numero di assi della macchina.
5. La lavorazione a 5 assi previene la distorsione delle pareti sottili?
Non completamente. Può ridurre le serrage ripetute, accorciare il sovrasbalzo dell'utensile e migliorare la direzione di taglio, ma lo stress residuo, il calore, la forza di serraggio, la rigidità della parete e la sequenza di rimozione richiedono comunque controllo.
6. Una RFQ dovrebbe specificare la lavorazione a 5 assi?
Specificarlo quando uno standard cliente o un processo validato lo richiede. Altrimenti, definire dimensioni funzionali, dati, superfici, accettazione estetica e ispezione, e chiedere al fornitore di giustificare la soluzione proposta.
7. Come può un acquirente valutare se una quotazione su 5 assi è ragionevole?
Rivedere le condizioni del materiale incluse, programmazione, accessori, numero di installazioni, lavorazione, ispezione e finitura. Confronta il costo totale dei componenti conformi e il rischio tecnico piuttosto che la tariffa ora macchina da sola.
Conclusione
Se un pezzo in alluminio lavorato CNC su misura richieda una lavorazione a 5 assi dipende dall'accesso all'utensile, dalle relazioni di datum, dal numero di setup, dalle superfici continue, dalla rigidità del pezzo, dalle dimensioni di finitura e dal costo totale progetto. Un processo a 5 assi ben scelto può ridurre il riposizionamento e migliorare la coerenza tra le caratteristiche critiche multiface. Per parti semplici che possono essere riposizionate ripetutamente, tuttavia, la lavorazione a 5 assi non aggiunge automaticamente valore.
Brightstar Prototype CNC Co., Ltd. fornisce servizi di lavorazione CNC in alluminio e lavorazione personalizzata in alluminio per parti personalizzate complesse e produzione a basso volume. Se stai acquistando parti CNC in alluminio con caratteristiche multidirezionali, tolleranze strette o accesso difficile agli utensi, inviaci i tuoi disegni 2D, modelli 3D, specifiche dei materiali, quantità e requisiti di ispezione per una revisione e un preventivo DFM.
Riferimenti
Haas Automation — Universal Machines:
https://www.haascnc.com/machines/vertical-mills/universal-machine.html
Haas Automation — Lavorazione a 5 assi semplificata:
https://www.haascnc.com/productivity/5-Axis-Simplified.html
ISO — ISO 2768-1:1989, Tolleranze generali—Parte 1:
https://www.iso.org/standard/7748.html
Disclaimer
Tutto dati quantitativi (percentuali e tariffe orarie) forniti in questo articolo sono solo a scopo illustrativo ed educativo, basati sulle medie del settore. I costi effettivi possono variare a seconda della geometria specifica del pezzo, delle fluttuazioni nei prezzi del mercato delle materie prime e delle tariffe regionali del lavoro. Per una calcolazione accurata dei costi del progetto, Brightstar Prototype CNC Co., Ltd consiglia di contattare direttamente il nostro team per preventivi aggiornati su misura per le tue esigenze specifiche.