
Come progettare parti in alluminio per fresatura CNC di precisione

Come progettare parti in alluminio per fresatura CNC di precisione
L'alluminio è uno dei materiali più comunemente lavorati nella manifattura moderna.
Dalle staffe aerospaziali e alloggiamenti per apparecchiature mediche ai componenti robotici e agli assemblaggi di automazione industriale, l'alluminio offre un eccellente equilibrio tra resistenza, riduzione del peso, resistenza alla corrosione e lavorabilità meccanica.
Tuttavia, molte parti in alluminio che appaiono perfettamente ragionevoli in CAD diventano difficili, costose o addirittura, impossibili da produrre in modo efficiente una volta arrivate in officina.
Presso Brightstar Prototype CNC Co., Ltd., esaminiamo centinaia di disegni di parti in alluminio ogni mese. Una delle ragioni più comuni di ritardi nei preventivi, costi imprevisti e problemi di produzione non è il processo di lavorazione in sé—ma il progetto originale del pezzo.
Un buon design può ridurre i costi di lavorazione del 20–50%, ridurre i tempi di consegna, migliorare la stabilità dimensionale e aumentare significativamente i tassi di snervamento.
Questo articolo condivide linee guida pratiche per il Design for Manufacturing (DFM) basate su una reale esperienza di fresatura CNC per aiutare gli ingegneri a creare parti in alluminio più facili, veloci ed economiche da realizzare.
Perché l'alluminio è ideale per la fresatura CNC
Le leghe di alluminio sono ampiamente utilizzate perché lavorano molto più velocemente dell'acciaio inossidabile o del titanio, pur offrendo eccellenti proprietà meccaniche.
I voti più popolari includono:
| Material | Caratteristiche | Applicazioni tipiche |
|---|---|---|
| 6061-T6 | Versatile, economico, facile da lavorare | Parti industriali | generali
| 7075-T6 | Alta resistenza | Componenti aerospaziali |
| 5052 | Eccellente resistenza alla corrosione | Applicazioni marine |
| 2024 | Alta resistenza alla fatica | Strutture aeromobilistiche |
Per la fresatura CNC di precisione, 6061 e 7075 restano le scelte più comuni perché offrono un'eccellente stabilità dimensionale e qualità di finitura superficiale.
Eppure anche la migliore lega di alluminio non può compensare un design dei pezzi scadente.
Il costo nascosto della progettazione solo per funzione
Molti ingegneri si concentrano esclusivamente sulla funzionalità del prodotto.
Il modello CAD soddisfa i requisiti di prestazioni, supera i controlli di assemblaggio e soddisfa i calcoli strutturali.
Purtroppo, le considerazioni di produzione vengono spesso trascurate.
Un design può includere:
• Tasche
estremamente profonde• Pareti
ultra-sottili• Angoli
interni affilati• Tolleranze
troppo strette• Tratti somatici inaccessibili agli utensili da taglio
Tutto di questi aumentano la complessità della lavorazione.
Il risultato è solitamente un costo più elevato, tempi di consegna più lunghi e un rischio maggiore di problemi di qualità.
I migliori componenti CNC non sono semplicemente funzionali—sono progettati per la produzione fin dall'inizio.
Regola 1: Evitare muri eccessivamente sottili
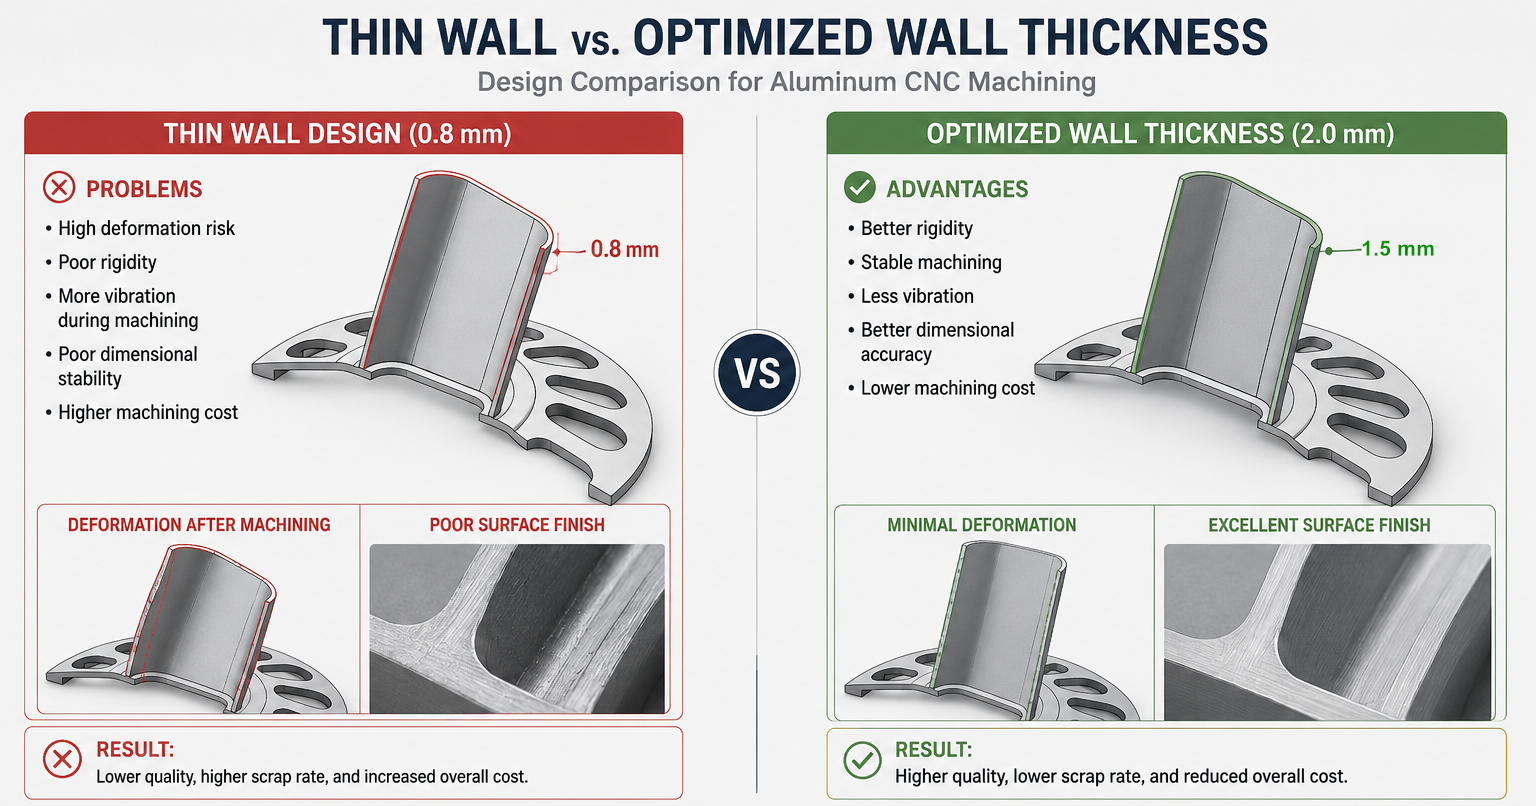
Le pareti sottili sono una delle cause più comuni di problemi di lavorazione meccanica.
L'alluminio è relativamente morbido rispetto all'acciaio. Durante la lavorazione lavorativa, le forze di taglio possono facilmente deformare sezioni non supportate.
Un muro può misurare correttamente durante la lavorazione grezza, ma muoversi leggermente dopo la finitura, causando variazioni dimensionali.
Esempio reale
Un cliente ha Invia un alloggiamento elettronico in alluminio 7075 con pareti laterali spesse solo 0,8 mm.
Il design era attraente e leggero.
Tuttavia, la simulazione prevedeva una deformazione significativa durante la finitura.
Dopo la revisione DFM, lo spessore della parete è stato aumentato a 2,0 mm.
Il risultato:
• Maggiore rigidità
• Migliore stabilità
dimensionale• Riduzione dei tempi
di lavorazione• Tasso di rottami inferiore
Spessore della parete raccomandato
| Feature | Raccomandazione |
|---|---|
| Pareti generali | ≥1,5 mm |
| Pareti strutturali | ≥2.0 mm |
| Grandi pareti non supportate | ≥3,0 mm |
Gli ingegneri spesso risparmiano molto di più aggiungendo 0,5 mm di materiale che tentando di lavorare elementi estremamente sottili.
Regola 2: Angolo Interno del Design con Raggi Realistici
Una fresatrice è rotonda.
Pertanto, angoli interni perfettamente nititi non possono essere lavorati direttamente.
Eppure molti modelli CAD includono ancora angoli interni quadrati.
Quando ciò accade, i tornitori devono:
• Utilizzare tagliatrici
estremamente piccole• Ridurre i debiti
di avanzamento• Aumentare i tempi
di lavorazione• Eseguire operazioni secondarie
Tutto di cui aumentano il costo.
Un semplice raggio interno può migliorare drasticamente la produttività.
Pratica raccomandata
Invece di: angolo 90° in linea
Usa: R0,5 mm, R1 mm, R2 mm o maggiore quando possibile.
Raggi d'angolo maggiori permettono utensili di taglio più grandi, il che significa una rimozione più rapida del materiale e una migliore durata dell'utensile.
Regola 3: limita la profondità della tasca
Le cavità profonde creano diverse sfide produttive.
Più la tasca si profonda:
• Aumento
della deflessione dell'utensile• Diventa più probabile
la vibrazione• La finitura superficiale si
degrada• Il rischio di rottura dell'utensile aumenta
Un errore di design comune è creare tasche molto profonde e strette.
Ad esempio: Larghezza tasca = 10 mm, profondità tasca = 80 mm
Questo richiede un taglio insolitamente lungo che si comporta quasi come una canna da pesca flessibile.
La precisione diventa difficile da mantenere.
Linea guida pratica
Tieni la profondità tascabile sotto quattro volte la larghezza quando possibile.
Una tasca larga 10 mm dovrebbe idealmente rimanere profonda meno di 40 mm.
Regola 4: Non specificare troppo le tolleranze
Una delle parole più costose su un disegno è "±0,01 mm."
Molte funzionalità semplicemente non richiedono tale precisione.
Questo aumenta notevolmente i tempi di ispezione e lavorazione.
Approccio migliore
Applicare tolleranze strette solo quando necessario.
Esempi: Incastri critici di cuscinetti, superfici di localizzazione di precisione, interfacce di assemblaggio.
Le dimensioni generali possono spesso usare: ±0,05 mm, ±0,1 mm, o anche di più.
Regola 5: considera l'accesso agli strumenti durante la progettazione
Una caratteristica che non può essere raggiunta da uno strumento da taglio non può essere lavorata in modo efficiente.
Sembra ovvio, ma la geometria inaccessibile è sorprendentemente comune.
Esempi includono: undercut, scanalature profonde e strette, caratteristiche interne nascoste, pareti laterali bloccate dalla geometria circostante.
Prima di rilasciare un design, chiedetevi: "Un utensile da taglio può raggiungere fisicamente questa zona?"
Se la risposta è incerta, una rapida revisione DFM può evitare un notevole lavoro di riprogettazione in seguito.
Regola 6: usa Standard dimensioni dei fori
I diametri dei fori personalizzati spesso richiedono attrezzi speciali.
Standard dimensioni dei trapani sono più veloci ed economiche.
Invece di specificare: Ø6,73 mm
Si consideri: Ø6,8 mm o Ø7 mm se funzionalmente accettabile.
Questo riduce la complessità dell'installazione e i costi degli attrezzi.
Regola 7: Design per Fissazioni Affidabili
Ogni componente CNC deve essere tenuto saldamente durante la lavorazione.
Se un design fornisce superfici di serraggio insufficienti, la produzione diventa più difficile.
grandi superfici di riferimento piatte sono preziose perché semplificano il fissaggio e migliorano la ripetibilità.
Quando progetti parti complesse in alluminio, considera sempre: Come verrà tenuto il pezzo? Quante configurazioni sono necessarie? Il pezzo può rimanere stabile durante la lavorazione lavorativa?
Regola 8: minimizza configurazioni multiple
Ogni configurazione aggiuntiva introduce: più manodopera, maggiore rischio di allineamento, tempi di consegna più lunghi.
Un design che richiede cinque configurazioni separate costerà inevitabilmente più di una che ne richieda due.
La moderna lavorazione CNC a 5 assi può eliminare molte configurazioni secondarie.
I designer che comprendono questo metodo spesso ottengono costi inferiori e maggiore precisione.
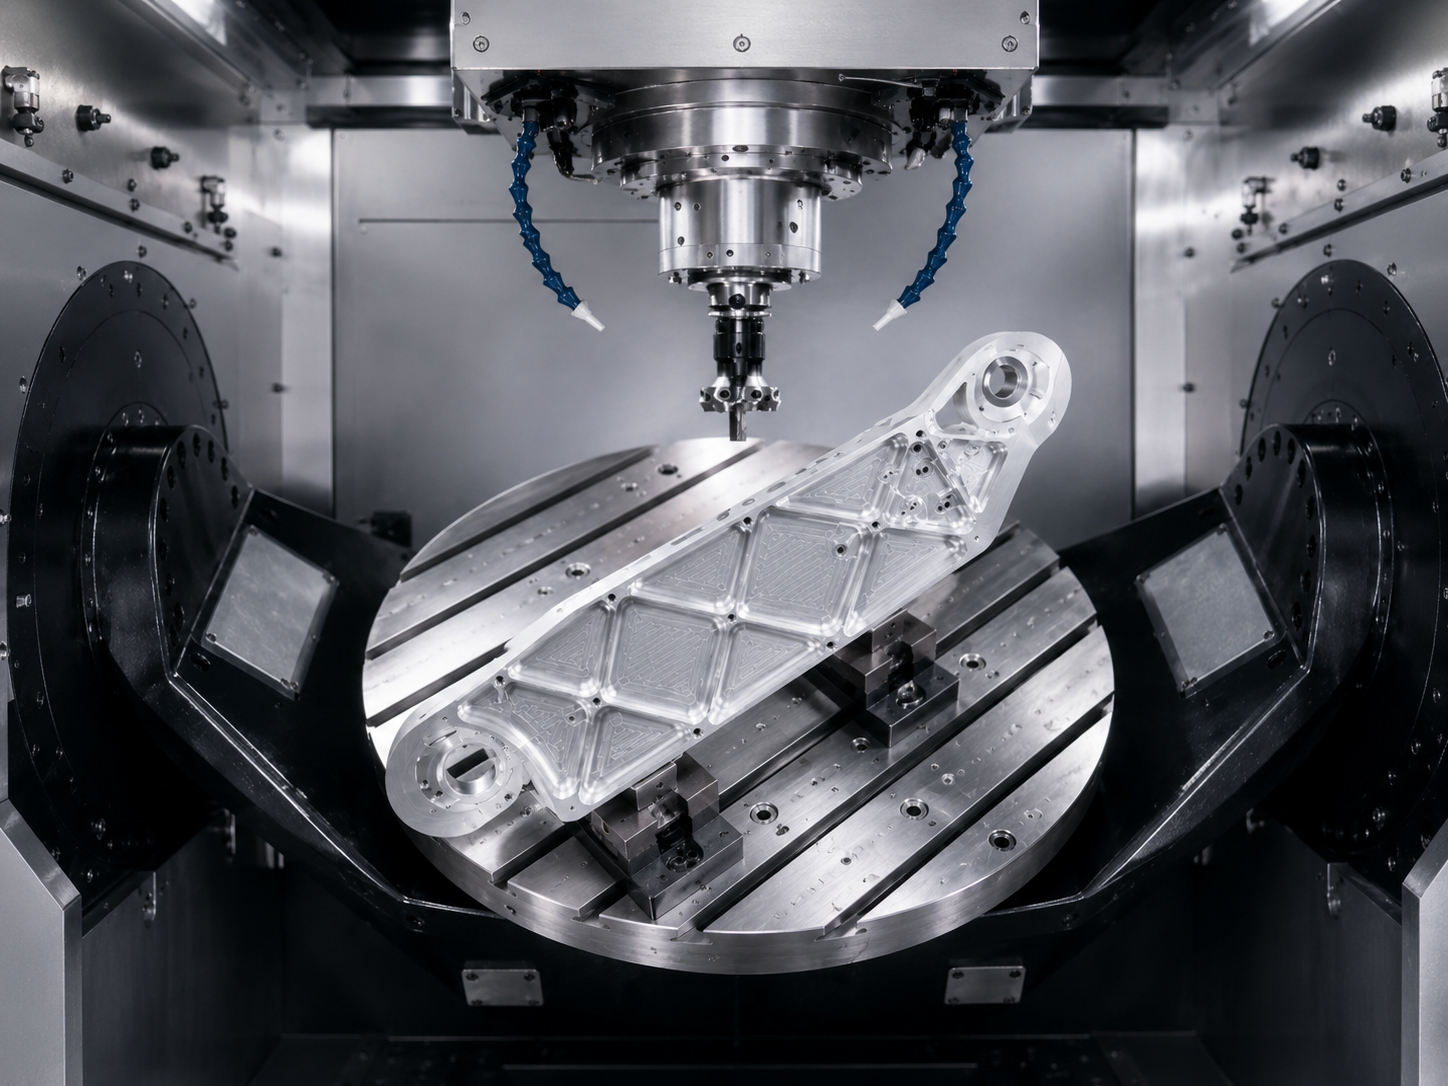
lavorazione CNC a 5 assi di una leve staffa in alluminio per braccio robotico
Regola 9: Usa la lavorazione a 5 assi in modo strategico
Molti ingegneri presumono che la lavorazione a 5 assi sia sempre costosa.
In realtà, spesso riduce il costo complessivo.
Per componenti complessi in alluminio contenente: fori angolati, superfici composte, caratteristiche multifacettiche.
la lavorazione a 5 assi può completare operazioni in un'unica configurazione.
I vantaggi includono: maggiore accuratezza, tempi di consegna più brevi, ridotti costi di mobili.
Questo è particolarmente importante per componenti aerospaziali, robotici e apparecchiature di automazione.
Regola 10: evita la geometria decorativa che non aggiunge valore
Caratteristiche cosmetiche complesse spesso aumentano i tempi di lavorazione senza migliorare la funzionalità.
Esempi includono: motivi tascabili eccessive, solchi decorativi, superfici 3D inutili.
Prima di aggiungere una funzione, chiedetevi: Migliora le prestazioni? Se no, considera di semplificare la situazione.
Regola 11: Comprendere i rapporti di rimozione del materiale
Alcune parti in alluminio rimuovono più dell'80% del materiale di partenza.
Questo è comune nei bracci robotici, nelle strutture di automazione e nei componenti industriali leggeri, dove sia la rigidità che la riduzione del peso sono critiche.
Un alto rapporto di rimozione del materiale è raggiungibile, ma richiede un'attenta pianificazione del processo.
Gli ingegneri dovrebbero aspettarsi: cicli di lavorazione più lunghi, gestione aggiuntiva delle sollecitazioni, fissazioni più sofisticate.
Quando si progettano parti leggere, bilanciare la riduzione del peso con la complessità di produzione. Rimuovere troppo materiale può ridurre la rigidità e aumentare le difficoltà nella lavorazione lavorativa.
Regola 12: coinvolgi il tuo fornitore CNC in anticipo
I progetti di maggior successo prevedono feedback di produzione prima dell'inizio della produzione.
Una discussione DFM di 15 minuti può spesso identificare: opportunità di riduzione dei costi, ottimizzazioni delle tolleranze, scelte migliori dei materiali, strategie di lavorazione più rapide.
Molti redesign che avvengono dopo l'inizio della produzione avrebbero potuto essere evitati del tutto grazie a una collaborazione iniziale.
una semplice modifica di design che ha risparmiato il 28% sui costi di lavorazione
One Automation client Invia un complesso supporto di montaggio in alluminio 6061.
Il design originale conteneva: molteplici angoli interni affilati, tasche profonde e strette, diverse tolleranze inutili e strette.
Dopo la revisione del DFM, sono state apportate le seguenti modifiche: gli angoli interni sono passati a R1,5 mm, la profondità della tasca è stata ridotta del 20%, le tolleranze non critiche sono state allentate.
| Metric | Original Design | Optimized Design |
|---|---|---|
| Tempo di lavorazione | 100% | 72% |
| Consumo di utensili | High | Moderate |
| Rischio di Rottami | Medium | Low |
| Costo | 100% | 72% |
La funzione component rimase invariata, ma l'efficienza produttiva migliorò drasticamente.
Conclusione
Progettare parti in alluminio per fresatura CNC di precisione non significa semplicemente creare una geometria che funzioni.
Si tratta di creare una geometria che funzioni in modo efficiente.
I migliori componenti CNC lavorati bilanciano prestazioni, produttività, costo e qualità.
Considerando lo spessore della parete, i raggi degli angoli, la profondità delle tasche, l'accessibilità degli utensili, i fissaggi, le tolleranze e la strategia di lavorazione durante la fase di progettazione, gli ingegneri possono evitare molte delle sfide di produzione più comuni.
Un pezzo in alluminio ben progettato è più facile da produrre, più facile da ispezionare e, in definitiva, più efficace sul mercato.
FAQ
Qual è la migliore lega di alluminio per la fresatura CNC?
6061-T6 è generalmente l'opzione più versatile ed economica. Per requisiti di resistenza più elevati, spesso si preferisce il 7075-T6.
Quanto sottili possono essere lavorate le pareti in alluminio?
Muri sotto 1 mm sono possibili ma diventano sempre più difficili e costosi. Per la maggior parte delle applicazioni è consigliato un minimo di 1,5 mm.
Perché gli angoli interni netti sono difficili da lavorare?
Le fresatrici sono rotonde, rendendo impossibili angoli interni perfettamente quadrati senza operazioni aggiuntive.
La lavorazione a 5 assi è sempre più costosa?
Non necessariamente. Per parti complesse, la lavorazione a 5 assi spesso riduce le configurazioni e riduce il costo totale di produzione.
Il DFM può ridurre i costi di lavorazione CNC?
Sì. In molti casi, semplici miglioramenti DFM possono ridurre i costi di lavorazione del 20-50% mantenendo la stessa funzionalità.
Pronto a ridurre i costi di lavorazione e migliorare la fabbricabilità?
Molti problemi di lavorazione possono essere eliminati prima dell'inizio della produzione.
Una rapida revisione DFM spesso individua opportunità per:
• Ridurre i costi
di lavorazione• Migliorare la stabilità
dimensionale• Ridurre i tempi
di consegna• Semplificare la fissazione
• Aumentare la resa produttiva
Presso Brightstar Prototype CNC Co., Ltd., supportiamo i clienti nei settori della robotica, automazione, dispositivi medici, elettronica e attrezzature industriali con servizi di lavorazione CNC di precisione e prototipazione rapida.
Che tu abbia bisogno di un prototipo, produzione a basso volume o supporto produttivo continuo, il nostro team può aiutarti a ottimizzare il tuo design per una lavorazione meccanica efficiente.
Contatto ci oggi per una recensione e una citazione gratuite di DFM.
Disclaimer
Le informazioni fornite in questo articolo sono solo per riferimento generale di ingegneria. La capacità di lavorazione reale, le tolleranze e i metodi di produzione possono variare a seconda della geometria del pezzo, della scelta del materiale, delle attrezzature e delle esigenze di produzione. Si consiglia una consulenza con un fornitore esperto di lavorazione CNC prima di finalizzare i progetti di produzione.