
Quanto costa la fresatura CNC per i componenti in alluminio?

Perché un pezzo in alluminio costa 20$ mentre un altro costa 200$?
Un comune fraintendimento tra gli acquirenti è che il costo della lavorazione CNC sia determinato principalmente dalla dimensione del pezzo.
In realtà, due parti in alluminio con dimensioni quasi identiche possono avere costi di produzione drasticamente diversi.
Uno può essere completato in 20 minuti.
L'altro può richiedere diverse ore di lavorazione lavorativa, molteplici configurazioni, utensili speciali e un'ispezione approfondita.
Questo spesso sorprende i team di acquisto quando le RFQ risultano molto più alte del previsto.
Quindi, cosa determina effettivamente il costo della fresatura CNC in alluminio?
comprendere questi fattori può aiutare gli ingegneri a progettare componenti più economici e aiutare gli acquirenti a evitare spese inutili.
Cosa determina il costo della fresatura CNC in alluminio?
La maggior parte dei costi di lavorazione CNC proviene da cinque aree principali:
Costo
del materiale Tempo
di lavorazione Tipo
di macchina Complessità
di configurazione Requisiti di ispezione
La sfida è che il tempo di lavorazione è solitamente il contributo maggiore.
Un pezzo che richiede il doppio del tempo per essere lavorato raramente costa solo il doppio. Aumentano anche l'usura aggiuntiva degli utensili, i requisiti degli accessori, lo sforzo di programmazione e il controllo qualità.
Fattore 1: Selezione del materiale
Non tutte le leghe di alluminio costano lo stesso.
Sebbene l'alluminio sia generalmente più facile da lavorare rispetto all'acciaio inossidabile o al titanio, diversi gradi influenzano l'efficienza della lavorazione lavorativa e il prezzo dei materiali.
| Material | Costo relativo | Machinabilità |
|---|---|---|
| 6061-T6 | Basso | Eccellente |
| 5052 | Basso | Good |
| 7075-T6 | Medio-Alto | Eccellente |
| 2024 | Medium | Good |
Per la maggior parte dei componenti di automazione, robotica e apparecchiature industriali, il 6061-T6 offre il miglior equilibrio tra prestazioni e costo.
Se è richiesta un'alta resistenza, 7075-T6 spesso vale la spesa aggiuntiva.
Fattore 2: Rapporto di rimozione del materiale
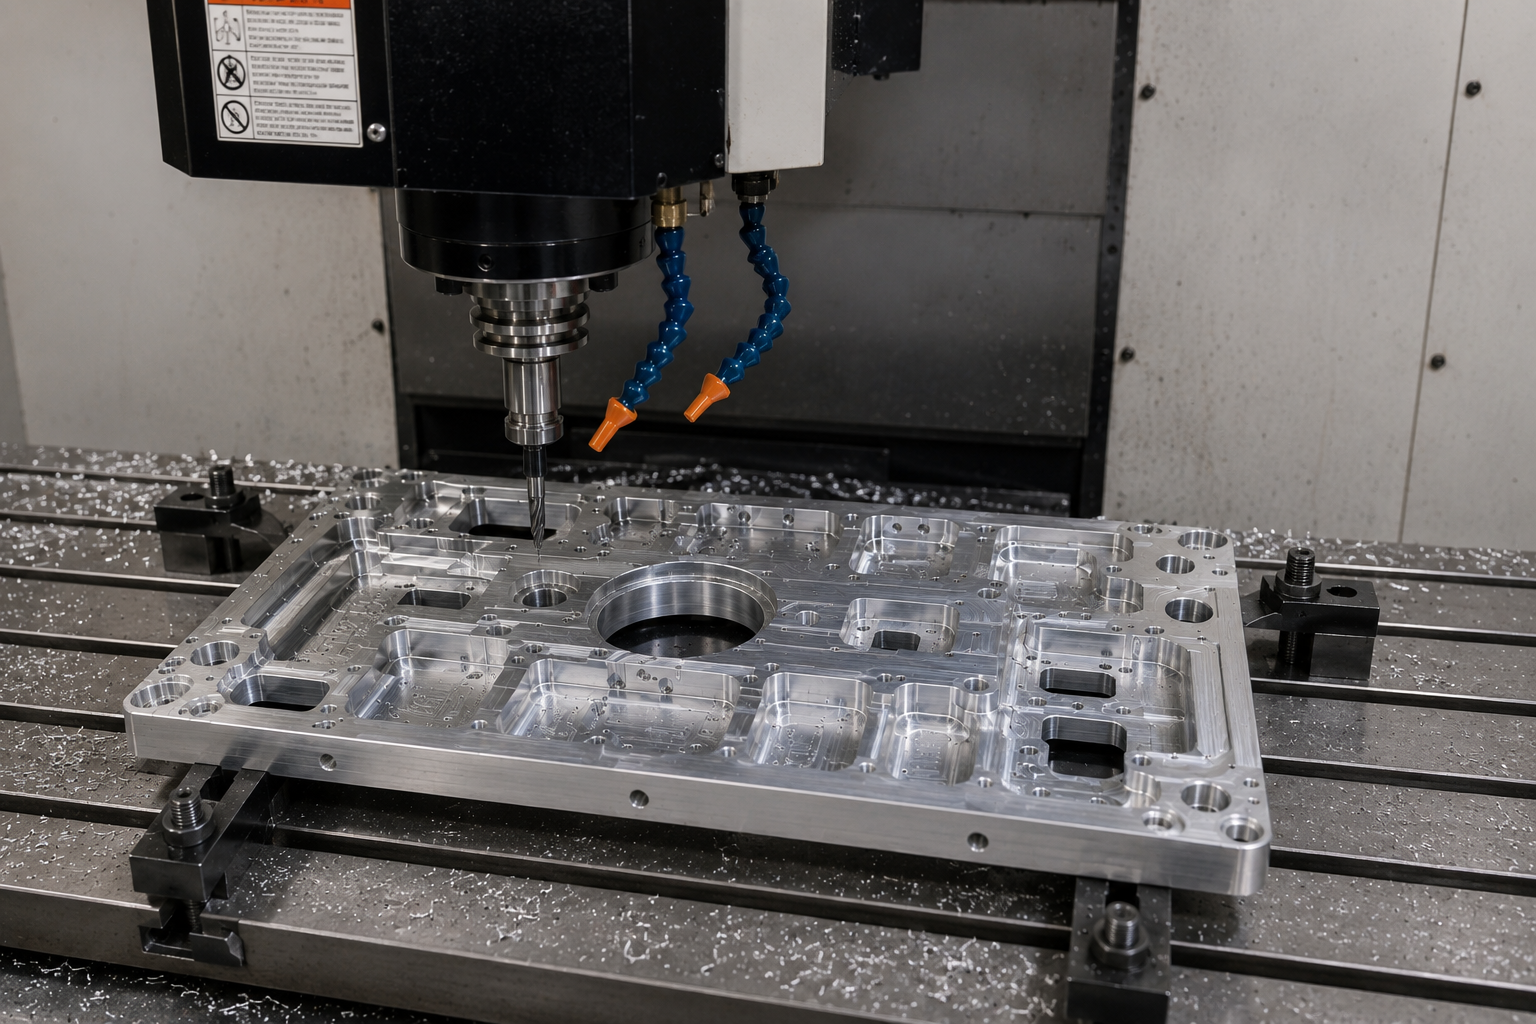
fresatura CNC di una piastra di montaggio di attrezzature di automazione in alluminio di precisione
La piastra di montaggio in alluminio dell'attrezzatura per l'automazione mostrata sopra parte da un solido blocco di alluminio 6061-T6. Sebbene il pezzo finito pesi significativamente meno rispetto al calcio originale, circa il 75% del materiale deve essere rimosso durante la lavorazione lavorativa. Questo alto rapporto di rimozione del materiale aumenta il tempo di rimozione del mandrino, l'usura degli utensili e il costo complessivo di lavorazione.
Uno dei maggiori fattori di costo è la quantità di materiale da rimuovere.
Considera due piastre di montaggio in alluminio.
Parte A parte parte da un blocco da 100 mm × 80 mm × 30 mm e rimuove il 40% del materiale.
Parte B parte dallo stesso blocco ma rimuove l'85% del materiale.
Anche se i pezzi finiti possono pesare in modo simile, la Parte B richiede molto più tempo a macchina.
Questo è comune in:
Piastre
di montaggio per apparecchiature di automazione Piastre
base di sistemi di visione Apparecchiature per semiconduttori
Strutture di montaggio per macchine industriali
Più materiale rimosso, più a lungo funziona il fuso.
E il tempo di fuso equivale a denaro.
Fattore 3: Part Geometry
La geometria semplice è economica.
La geometria complessa aumenta rapidamente i tempi di lavorazione.
Esempi che aumentano i costi includono:
Cavità
profonde Muri
sottili Contorni complessi Caratteristiche
multifacate Raggi
interni piccoli Transizioni strette agli angoli
Molti ingegneri si concentrano solo sulla funzionalità dimenticando la produttività.
Una piccola modifica di design può talvolta ridurre i costi di lavorazione del 20-40%.
Fattore 4: Lavorazione a 3 assi vs. 5 assi
Molti acquirenti presumono che la lavorazione a 5 assi sia automaticamente più costosa.
Non è sempre vero.
Per parti semplici, la lavorazione a 3 assi è solitamente l'opzione più economica.
Tuttavia, per componenti complessi in alluminio, la lavorazione a 5 assi può effettivamente ridurre il costo complessivo perché elimina molteplici configurazioni.
Consideriamo una staffa del braccio robotico che contiene:
Superfici
angolate Fori
multidirezionali Tasche complesse
Usare una macchina a 3 assi può richiedere quattro o cinque configurazioni.
Una macchina a 5 assi può completare la parte in un'unica operazione.
La velocità della macchina è più alta, ma totale tempo di produzione può essere inferiore.
Fattore 5: Tolleranze
I requisiti di tolleranza hanno un impatto significativo sul costo di lavorazione.
Molti disegni specificano tolleranze estremamente rigide per ogni dimensione.
Questo spesso crea spese inutili.
Per esempio:
| Tolerance | Impatto relativo sul costo |
|---|---|
| ±0,1 mm | Basso |
| ±0,05 mm | Moderate |
| ±0,02 mm | High |
| ±0,01 mm | Molto alta |
Applicare tolleranze strette solo dove la funzione lo richiede.
Adattamento dei cuscinetti, localizzazione delle caratteristiche e assiemi critici merita precisione.
Le dimensioni generali di solito non lo fanno.
Fattore 6: Requisiti di finitura superficiale
La finitura superficiale può influire significativamente sul costo di lavorazione.
Una finitura lavorata standard richiede un trattamento aggiuntivo minimo.
Tuttavia, requisiti come:
Ra 0.8
Ra 0.4
Ra 0.2
può richiedere ulteriori operazioni di finitura.
Analogamente, processi secondari come:
Anodizzazione
Rivestimento
a polvere Sabbiatura Schermatura
Anodizzazione
aumenterà totale costo di produzione.
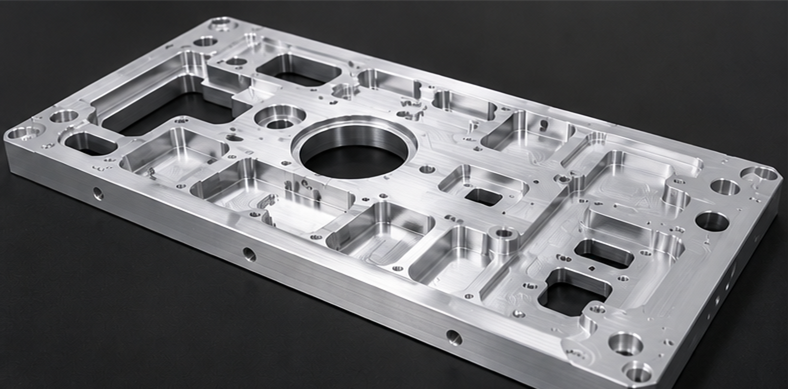
Piastra di montaggio in alluminio rifinita con grandi tasche per la rimozione del materiale
La piastra di montaggio dell'attrezzatura per automazione in alluminio finita mostrata qui è stata lavorata in alluminio 6061-T6 e presenta molteplici tasche di precisione, fori di montaggio e un alto rapporto di rimozione materiale.
Caso reale: Come DFM ha ridotto il costo di lavorazione del 26%
Un cliente ha Invia la piastra di montaggio in alluminio dell'attrezzatura di automazione mostrata in questo articolo per il preventivo.
Il componente era lavorato in alluminio 6061-T6 e presentava molte tasche profonde, pareti sottili e diverse tolleranze inutilmente strette.
Sebbene il design soddisfacesse i requisiti funzionali, aumentò anche i tempi di lavorazione, il consumo di utensili e i costi di produzione.
Dopo una revisione DFM, diverse funzionalità non critiche sono state ottimizzate senza compromettere le prestazioni dell'assemblaggio o la funzionalità del prodotto.
Di conseguenza, il tempo di lavorazione è stato ridotto di circa il 26%, migliorando l'efficienza complessiva della produzione e abbassando i costi di produzione.
Design iniziale:
• Muri sottili: 0,8 mm
• Molteplici angoli
interni affilati• Diverse tolleranze
±0,02 mm inutili• Tasche profonde per la rimozione del materiale
Tempo di lavorazione stimato: 3,8 ore
Dopo la recensione DFM:
• Spessore della parete aumentato a 1,5 mm
• Angoli interni cambiati a R1,5 mm
• Tolleranze non critiche allentate
• Geometria tascabile ottimizzata per la lavorazione
Tempo di lavorazione aggiornato: 2,7 ore
| Metric | Original | Ottimizzato |
|---|---|---|
| Tempo di lavorazione | 3.8 hrs | 2.7 hrs |
| Consumo Utensile | High | Moderate |
| Rischio di Rottami | Medium | Basso |
| Totale Costo | 100% | 74% |
Il cliente ha ottenuto circa il 26% di riduzione dei costi senza modificare la funzionalità.
Come ridurre i costi di fresatura CNC
Le strategie più efficaci includono:
Usa standard gradi
in alluminio Evita muri
troppo sottili Aggiungi
raggi
d'angolo realistici Riduci tolleranze
inutili Progetta per meno configurazioni Coinvolgi il tuo fornitore CNC durante la progettazione
Più prima si considera la fabbricabilità, maggiori sono i potenziali risparmi.
Figura 3. Ispezione e Verifica della Qualità
ispezione CMM della piastra di montaggio dell'attrezzatura di automazione in alluminio finito.
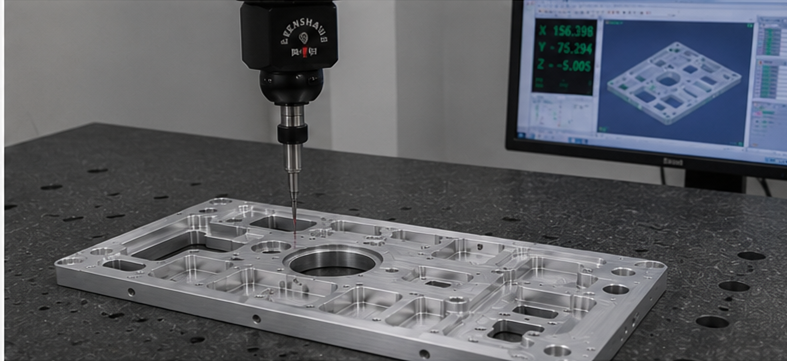
Dopo la lavorazione, le posizioni critiche dei fori, le profondità delle tasche e i requisiti di planezza sono stati verificati utilizzando una CMM Zeiss per garantire l'accuratezza dimensionale prima della spedizione.
L'ispezione qualità è un passaggio critico per i componenti delle apparecchiature di automazione, dove l'accuratezza e la ripetibilità dell'assemblaggio influenzano direttamente le prestazioni dell'apparecchiatura.
Il rapporto CMM fornisce una verifica oggettiva che la piastra di montaggio finita soddisfi le specifiche di disegno prima della consegna al cliente.
Pronto a ridurre i costi di lavorazione CNC in alluminio?
Presso Brightstar Prototype CNC Co., Ltd., aiutiamo i clienti a ottimizzare i componenti in alluminio prima dell'inizio della produzione.
Le nostre capacità includono:
3 assi, 4 assi e 5 assi Componenti
complessi in alluminio e acciaio inossidabile Tolleranze strette fino a ±0,005 mm
Prototipazione rapida in appena 3-5 giorni
Controllo qualità completo con ispezione
CMM Gratuito feedback DFM prima della produzione
Che tu stia sviluppando piastre di montaggio per apparecchiature di automazione, piastre di precisione, componenti di dispositivi medici o assemblaggi industriali, il nostro team di ingegneria può aiutarti a individuare opportunità per ridurre i costi di lavorazione mantenendo le prestazioni.
Inviaci oggi il tuo file CAD o disegno e ricevi una revisione gratuita della produttività, suggerimenti per ottimizzare i costi e un preventivo competitivo dal nostro team di ingegneria.

FAQ
Qual è il costo medio della fresatura CNC di un pezzo in alluminio?
Il costo varia a seconda del materiale, della complessità, delle tolleranze, della quantità e del tempo di lavorazione. Parti prototipi semplici possono costare decine di dollari, mentre componenti di precisione complesse possono costare centinaia.
L'alluminio 7075 è più costoso del 6061?
Sì. Il 7075 generalmente costa di più a causa del prezzo più elevato del materiale e delle esigenze di applicazione.
La lavorazione a 5 assi costa sempre di più?
No. Per parti complesse, la lavorazione a 5 assi spesso riduce le configurazioni e riduce il costo totale di produzione.
Quale caratteristica di design aumenta il costo maggiore?
Profonde cavità, pareti sottili, tolleranze strette e geometrie complesse a più lati hanno tipicamente il maggiore impatto.
Il DFM può ridurre i costi di lavorazione CNC?
Assolutamente. Piccole modifiche al design spesso riducono i costi di lavorazione del 20-40% senza influire sulla funzionalità dei componenti.
Perché due parti in alluminio della stessa dimensione hanno costi di lavorazione diversi?
Perché il costo di lavorazione dipende non solo dalla dimensione del pezzo, ma anche dal volume di rimozione del materiale, dalle tolleranze, dalla complessità geometrica, dai requisiti di configurazione della macchina e dalle esigenze di ispezione.
Disclaimer
Le informazioni fornite in questo articolo sono solo a scopo generale. I costi reali di lavorazione CNC dipendono dalla geometria del pezzo, dalla scelta del materiale, dai requisiti di tolleranza, dalla quantità, dalla finitura superficiale e dai metodi di produzione. Contatta un fornitore esperto di lavorazione per un preventivo dettagliato e una revisione della fabbricabilità.