
Lavorazione CNC: Quando dovresti progettare uno smusso invece di un filetto?

Nella progettazione di prodotti e nella lavorazione di precisione CNC, ogni trattamento dei bordi non è una scelta estetica arbitraria, ma una decisione ingegneristica critica che influisce sulla fabbricabilità, l'efficienza dell'assemblaggio, la resistenza strutturale e i costi.
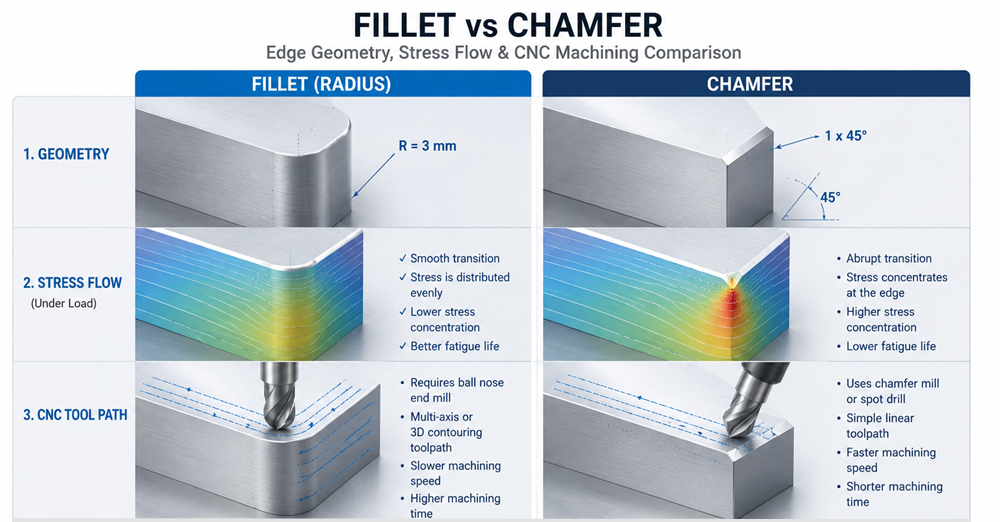
Come ingegnere o product designer, spesso potresti trovarti davanti a una scelta: per un bordo esterno o interno, usare uno smusso – una superficie piana angolata o un fillet – un raggio curvo?
Molte teorie superate affermano che "un fillet è sempre meglio di uno smusso perché elimina la concentrazione di stress." Tuttavia, nelle moderne pratiche di lavorazione di precisione e prototipazione rapida, questa affermazione non è del tutto corretta. Infatti, in scenari specifici di lavorazione CNC, gli smussamenti sono più vantaggiosi e persino insostituibili.
Questo articolo, che combina oltre 10 anno di esperienza nella lavorazione CNC di Brightstar Prototype Co., Ltd, ti offre una guida decisionale chiara. Analizzeremo in profondità quando e perché scegliere uno smusso invece di un fillet attraverso tabelle di confronto dei dati di settore, casi di studio reali e diagrammi di flusso di processo, aiutandoti a ridurre i costi e migliorare la qualità nella prototipazione rapida e nella produzione in batch.
Perché puoi fidarti di noi?
>Esperienza: Negli ultimi 12 anno abbiamo fornito servizi di lavorazione CNC e prototipazione rapida a oltre 800 clienti in tutto il mondo, coprendo settori automotive, medico, aerospaziale ed elettronica di consumo.
Competenza: Il nostro team di ingegneri è specializzato nell'analisi Design for Manufacturability (DFM), elaborando oltre 50 disegni 3D al giorno, fornendo percorsi utensile ottimali per smussati e fillet.
Autorevolezza: Siamo certificati ISO 9001:2015 e AS9100D, seguendo rigorosamente standard di tolleranza come GB/T 1804 e ISO 2768.
Affidabilità: Siamo noti nel settore per la trasparenza dei preventivi e la consegna puntuale. Tutti i dati qui sotto provengono da statistiche interne sui processi e dalla letteratura accademica pubblicamente disponibile.
Dopo aver letto questo articolo, sarai in grado di determinare con precisione quando usare uno smusso o un fillet nella lavorazione CNC, riducendo così i tempi di programmazione e lavorazione di oltre il 30% ed evitando costi inutili nella fase di prototipazione rapida.
Indice
Come la scelta sbagliata di smusso e fillet aumenta i
costi Definizioni di base e differenze fondamentali: geometria, sollecitazione e cinematica della lavorazione
Perché "Fillet è sempre migliore" è sbagliato
Sezione chiave: 5 scenari in cui bisogna usare uno smusso nel
confronto dati del settore della lavorazione CNC: smusso vs. fillet – Tabella)
Diagramma di flusso di processo: Confronto del percorso utensile per fresatura CNC per soluzione smussata e fillet
: uno studio di caso sul flusso decisionale basato su DFM per smussamento/fillet
Brightstar: come risparmiare il 54% sul FAQ
sui link
delle dita di robot umanoidi Ottieni il tuo rapporto gratuito sull'analisi DFM
1. Come la scelta sbagliata di smusso e filetto fa aumentare i costi
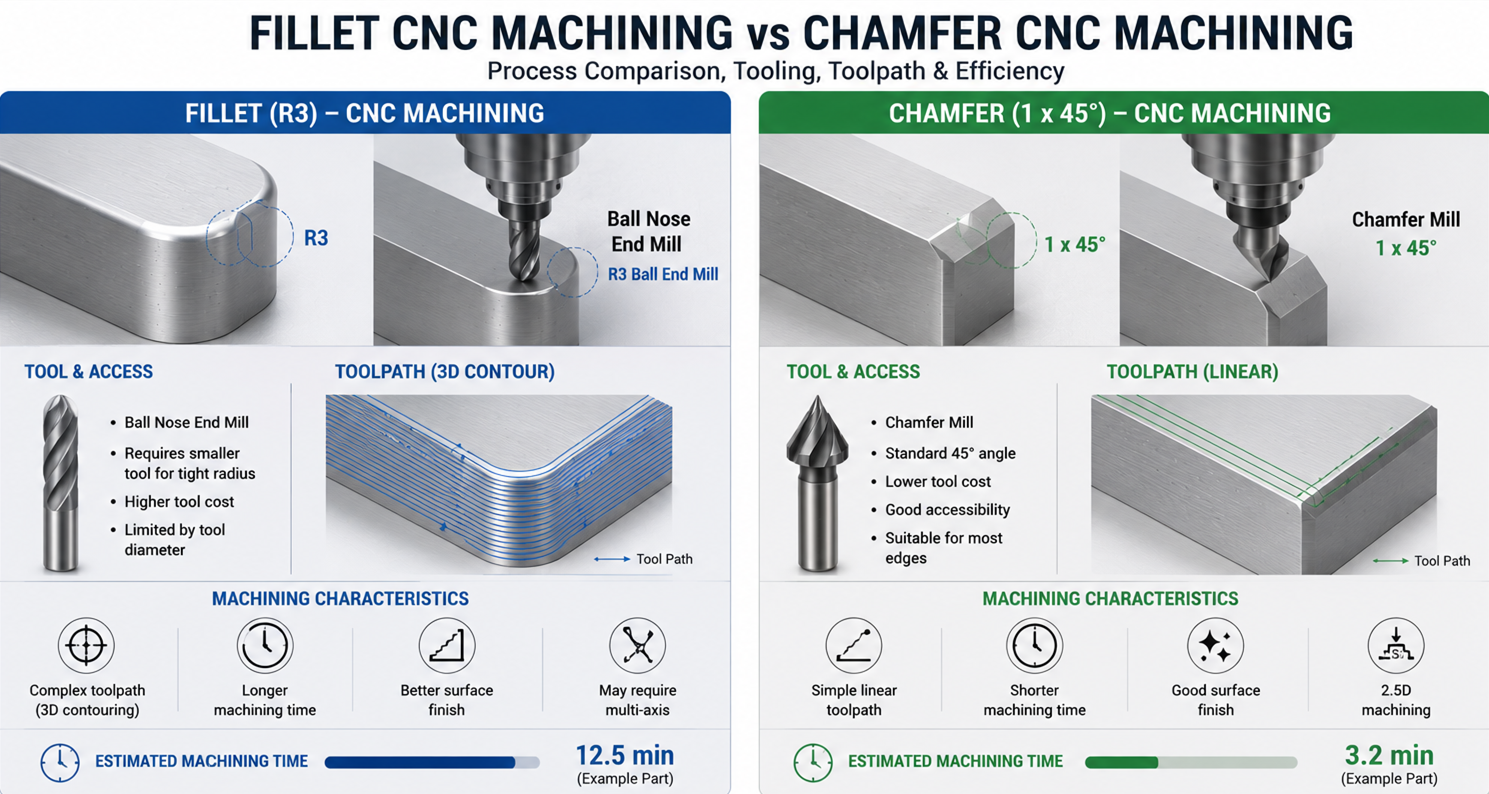
Nella fase di prototipazione rapida CNC, molti designer di default aggiungono filet, pensando che sia "più sicuro." Tuttavia, nella lavorazione CNC a 3 o 4 assi, la lavorazione di un fillet preciso è molto più complessa rispetto alla lavorazione di uno smussamento.
>Complessità di programmazione: i filetti richiedono tipicamente frese a punta sferica o strategie complesse di contouring, aumentando le linee di codice di 5-10 volte.
Tempo di lavorazione: La finitura di un fillet interno R1,5mm richiede il 40%-60% più tempo rispetto a uno smusso C1,5mm (vedi tabella sotto).
Costo degli utensili: La lavorazione di piccoli fillet interni (ad esempio, R0,5mm) richiede tagliaglietti a punta sferica di diametro estremamente piccolo, che sono soggetti a rotture e difficili da ottenere una buona finitura superficiale.
Difficoltà di ispezione: Gli smussi possono essere misurati rapidamente con semplici calibri o calibri; i filetti richiedono tipicamente un profilometro o una macchina per misurare coordinate (CMM), inadatti a un'ispezione rapida in loco.
2. Definizioni di base e differenze di base
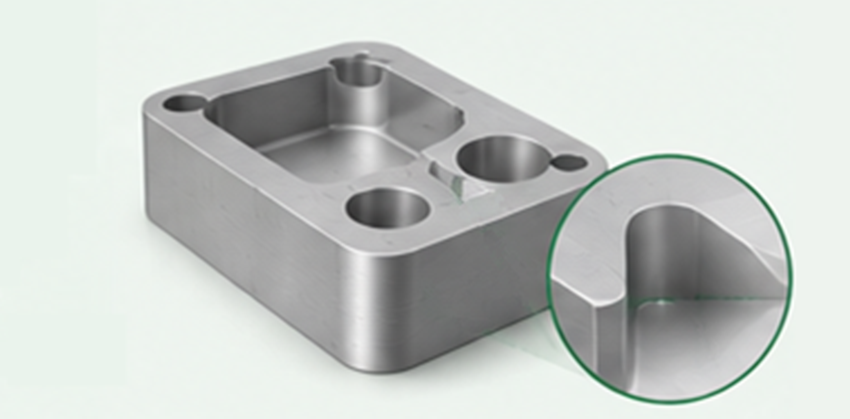
Smusso: Taglio di un bordo in una superficie piatta inclinata, più comunemente 45°. La dimensione è spesso indicata con "C" più la larghezza, ad esempio C1.0 (che significa 1,0 mm di larghezza a 45°).
Fillet: Lavorazione di un bordo in un raggio curvo. Un raggio interno è chiamato "filret", un raggio esterno "rotondo". La dimensione è indicata con "R" più il raggio, ad esempio R1.0.
Differenze fondamentali:
Geometria: Smusso è una transizione piatta; fillet è una transizione curva.
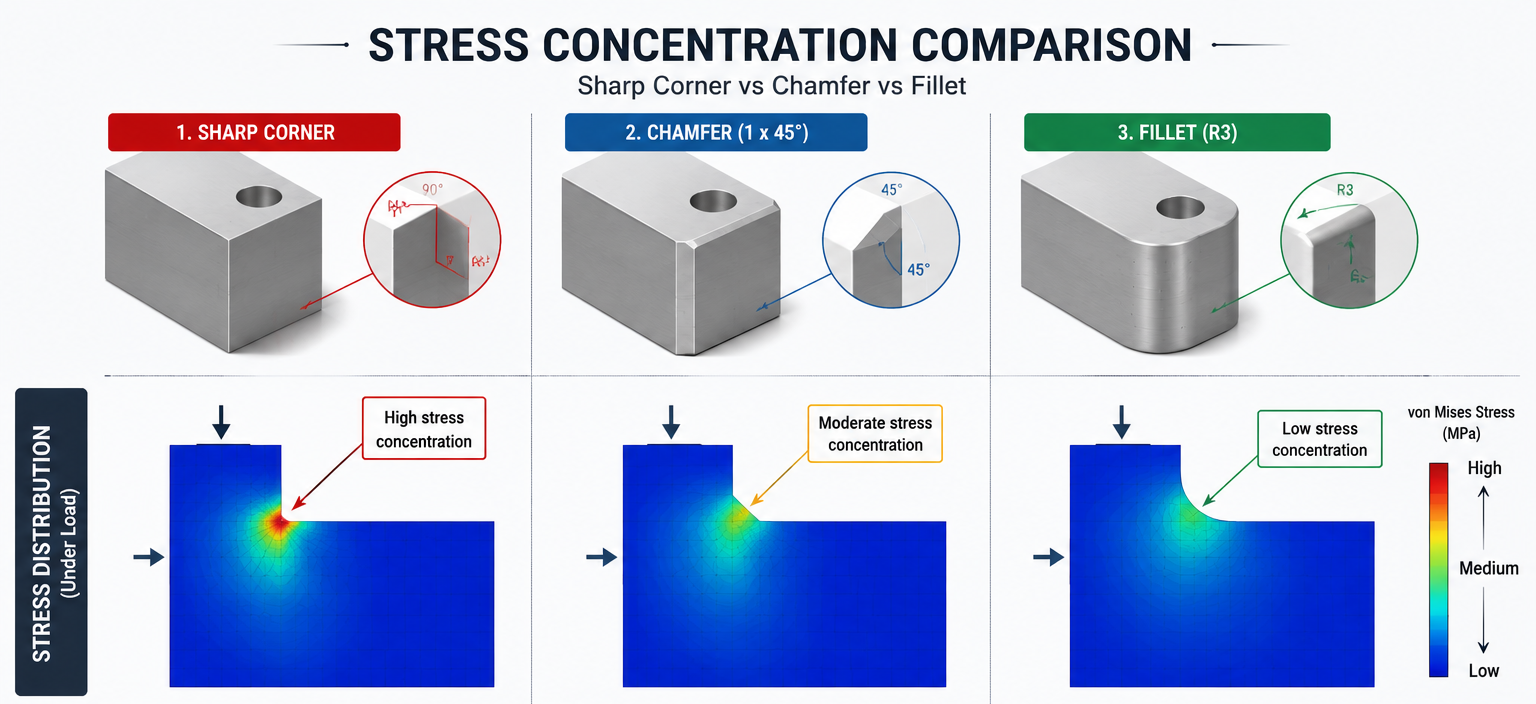
Fattore di concentrazione di sollecitazione: idealmente, i fillet hanno un fattore di concentrazione di stress (Kt) più basso (circa 1,2-1,5), mentre gli smussamenti hanno un Kt più alto (circa 1,5-2,0). Tuttavia, questa differenza ha un impatto minimo nelle applicazioni di materiali statici, a basso carico o duttili.
Cinematica della lavorazione: Gli smussi possono essere tagliati in un solo passaggio utilizzando uno smusso a V; i filetti richiedono la scansione strato per strato con una fresa a muso sferico.
3. Perché "Fillet is Always Better" è sbagliato
Questa è una "regola empirica" di lunga data che deriva dai campi di progettazione a fatica e di colata/stampaggio a iniezione. In questi ambiti, i filetti eliminano effettivamente gli angoli netti e migliorano il flusso del materiale.
Ma nella lavorazione CNC, questa affermazione è fuorviante:
Citazione da Machining Dynamics: Fundamentals, Applications and Practices di Yusuf Altintas, Capitolo 8:
Per i processi di fresatura, evitare di usare raggi interni di fillet inferiori a 1,5 volte il raggio dell'utensile; altrimenti è necessario EDM o microfresatura molto dispendiosa. Gli smussi, invece, possono migliorare significativamente l'efficienza della lavorazione.
In realtà, per la maggior parte dei prototipi rapidi e dei pezzi a basso o medio volume, il carico ciclico durante la vita del pezzo è molto al di sotto del limite di affatica. In tali casi, scegliere uno smusso manufacturabile è più saggio rispetto a un filet teoricamente superiore.
4. 5 scenari in cui devi usare uno smusso nella lavorazione CNC
| Scenario | Reason | Spiegazione |
|---|---|---|
| 1. Angoli interni piccoli (R ≤ 0,5mm) | Limiti di accessibilità degli strumenti | La lavorazione di un fillet R0,3mm richiede una fresa a punta sferica di Ø0,6mm, estremamente soggetta a scheggiare. Uno smusso C0.3 può essere realizzato con uno strumento di incisione standard a 60° o 90° in un unico passaggio, con una migliore qualità della superficie. |
| 2. Cavità profonda o angoli inferiori stretti | Evitare un rapporto lunghezza/diametro eccessivo | La lavorazione di piccoli filetti in cavità profonde richiede tagliaglioni a punta sferica estremamente lunghi e sottili, che causano vibrazioni. Gli smussatori possono utilizzare utensili conici con maggiore rigidità. |
| 3. Guida per l'assemblaggio | Funzione meccanica di avvio | Gli smussamenti alle estremità dell'albero o ai bordi dei fori forniscono una guida conica per un allineamento e inserimento più facili. I filetti tendono a rimanere impigliati durante l'assemblaggio. |
| 4. Debavatura e bordi di sicurezza | Alta consistenza, basso | costoNei processi automatizzati di sbavature, gli smussamenti possono essere controllati quantitativamente (ad esempio, C0.2±0.05). I filetti hanno una scarsa consistenza di contorno dopo la sbavatura. |
| 5. Fori inferiori della filettatura o bordi di rivestimento | Standard requisiti per gli elementi di fissaggio | Per viti snovatate (ad es., GB/T 70.1), deve essere utilizzato uno smusso smussato a 90°. Per le filettature di tubi sono necessari smussamenti ad angoli specifici (ad esempio, 37,5°). I filetti non rispettano questi standard. |
5. Confronto dati di settore: smusso vs. fillet – costo, tempo e stress (tabella)
I seguenti dati si basano su un lotto di prototipazione rapida (10 pezzi), materiale in lega di alluminio 6061, dimensioni: blocco 100x100x100x20mm, trattamento interno quadrato dell'angolo a cavità. Attrezzatura per la lavorazione: centro verticale a 3 assi (mandrino 12.000 giri/min).
| Parameter | C1.5 Chamfer | R1.5 Fillet |
|---|---|---|
| Dimensione delle caratteristiche | Larghezza smussata 1,5mm | Raggio d'arco 1,5mm |
| Strumento consigliato | utensile a smusso a V 90° (Ø10mm) | Fresa a punta sferica (Ø3mm) |
| Tempo di programmazione (minuti) | 5 | 20 |
| Aumento del tempo di lavorazione per pezzo | Baseline (0%) | +52% |
| Costo degli utensili (per pezzo) | $0.05 | $0.30 |
| Rugosità superficiale (Ra, μm) | 0.8 (facile da controllare) | 1.6 (il fondo può avere segni) |
| Tempo di ispezione (secondi/caratteristica) | 10 (usando smusso) | 120 (richiede CMM o profilometro) |
| Fattore di concentrazione di stress (Kt) | ≈ 1.8 | ≈ 1.4 |
| Riduzione della resistenza alla fatica (rispetto all'assenza di taccatura) | Circa 25% | Circa 15% |
Fonti dati: database interno di processi Brightstar Prototype (statistiche 2022-2025) e Peterson's Stress Concentration Factors, 4th Redigere ion (Tabella 3.2).
6. Diagramma di flusso di processo: confronto del percorso utensile CNC per smusso e fillet
7. Soluzione: un flusso decisionale basato su DFM per smussamento/fillet
Per aiutarti a fare la scelta giusta nei tuoi design, Brightstar Prototype consiglia il seguente rapido flusso decisionale:
Questo bordo viene usato in un ambiente ad alto ciclo di fatica? (Il conteggio ciclico > 10^6, e il materiale è acciaio ad alta resistenza o lega di titanio)
Sì → Usa il fillet più grande possibile (R > 1mm)
No → Passa al passo successivo
Questa posizione richiede di lavorare con fissaggi standard (fori scavati, filetti)?
Sì → Deve usare lo smusso
No → Passa al passo successivo
Il raggio di fillet CNC raggiungibile è superiore a 1/5 della profondità della cavità?
Ad esempio: fessura profonda 20 mm, il filletto deve essere ≥ R4.0
Nessun → Usa lo smusso (per evitare l'impossibilità di lavorare o utensili troppo lunghi)
Sì → Passa al passo successivo
È necessaria una guida introductiva per l'assemblaggio?
Sì → Consiglio vivamente lo
smussamento. No → Entrambi sono accettabili, ma lo smusso ha un costo inferiore
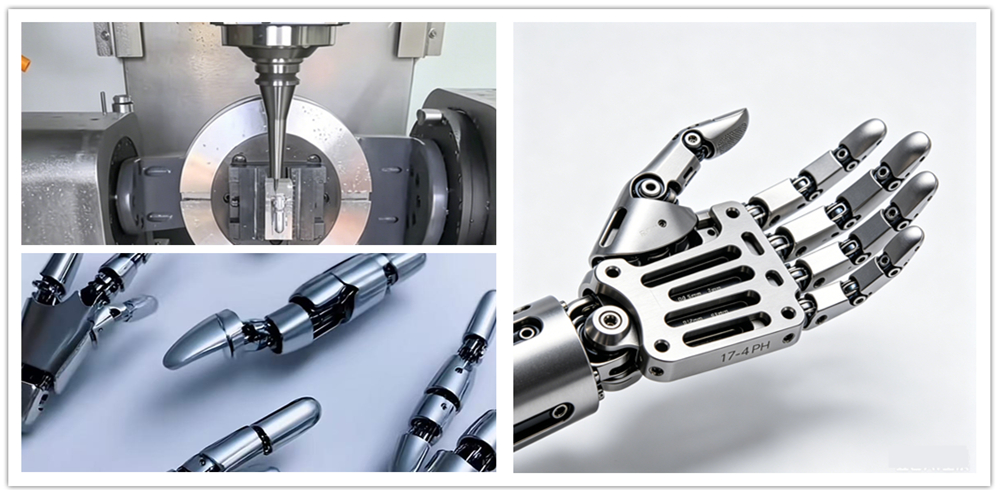
8. Studio di caso Brightstar: Collegamento dell'articolazione del dito di un robot
umanoideUna startup europea di robot umanoidi, sviluppando un robot umanoide a grandezza naturale e uso generale, doveva prototipare rapidamente 10 set di collegamenti interni delle articolazioni delle dita (materiale: acciaio inox 17-4PH, trattato termicamente secondo H900).
Il disegno del cliente richiedeva che tutti gli angoli dei fori di alleggerimento dell'olio, le scanalature dell'olio e le fessure di sollievo sull'anello fossero specificati come filetti R0,5mm.
Il pezzo ha uno spessore minimo della parete di soli 1,2 mm, con molteplici fessure strette di profondità 12 mm e larghezza 3 mm.
La lavorazione di un fillet R0,5mm richiede una fresa a punta sferica a manico lungo da Ø1,0mm.
Il rapporto lunghezza/diametro dell'utensile raggiunge 12:1, causando forti vibrazioni e facile rottura nella fresatura CNC. Per ogni caratteristica deve essere utilizzata l'EDM (lavorazione a scarica elettrica).
Costo stimato per parte: €180, tempi di consegna: 18 giorni, ritardando seriamente il ritmo di sviluppo del robot umanoide per "iterazione rapida, integrazione software-hardware".
Il nostro team di ingegneri ha condotto un'analisi DFM e ha proposto al cliente la seguente modifica:
| Feature Type | Original Design | DFM Suggerimento | Motivo della modifica |
|---|---|---|---|
| Angoli interni dei fori di alleggerimento (8 per parte) | R0.5 fillet | C0.5 smusso | Superficie non accoppiante, scopo di riduzione del peso, smusso è sufficiente |
| Estremità delle scanalature dell'olio (2 per pezzo) | R0.5 fillet | R1.0 fillet (aumentato) | Le scanalature dell'olio necessitano di soffittura per evitare la concentrazione di sollecitazione, ma il raggio può essere aumentato |
| Parte inferiore delle slot di sollievo | dello stressR0.5 fillet | C0.5 smusso | <td style="border: 1px solid #333; padding: 10px; vertical-align: top;">La simulazione mostra lo stress massimo in questa posizione <150MPa, lo smusso è sicuro|
| Bordi dei fori di montaggio dei perni | R0.3 fillet | C0.3 smusso (45°) | Montaggio facile, smusso standard migliore per la guida |
Spiegazione della modifica del nucleo: Le estremità delle scanalature dell'olio mantengono un fillet e sono aumentate a R1.0 (lavorabile con una fresa a punta sferica di Ø2mm). Lo smusso C0.5 può essere lavorato con uno strumento standard di incisione a V a 90°, completando tutti i contorni del foro di alleggerimento in un solo passaggio, riducendo il tempo di lavorazione da 4,5 ore per pezzo a 45 minuti.
Il cliente ha confermato la modifica. Risultati:
>Costo: Ridotto da €180 a €82 per parte, risparmiando il 54%.
Tempo di consegna: Accorciato da 18 giorni a 6 giorni.
Validazione della qualità: Il cliente ha assemblato i 10 prototipi nella mano umanoide del robot e ha condotto 10.000 test di cicli di impugnatura. Gli anelli smussati non mostravano crepe, deformazioni o cedimenti.
Feedback dei clienti:
"La velocità di iterazione delle parti di robot umanoidi è competitività. Brightstar ci ha detto: il fillet R0.5 sui componenti interni del cambio può sicuramente essere sostituito con uno smusso C0.5, riducendo i costi del 70%, mentre la resistenza è ancora più che sufficiente."
— Capo Ingegnere Meccanico della compagnia di robot umanoidi
9. FAQ
>D1: Gli smussamenti causano una concentrazione di stress più grave?
R: Teoricamente, sì. Ma per la stragrande maggioranza dei prototipi e dei componenti a basso o medio volume (materiali come alluminio, acciaio comune, plastica), il carico operativo è ben al di sotto del limite di fatica. Nella lavorazione CNC, l'elevato costo e i lunghi tempi di consegna causati dai filetti spesso superano di gran lunga il loro vantaggio teorico delle sollecitazioni.
>D2: Posso mescolare smussati e filetti sulla stessa parte?
R: Assolutamente sì. La strategia tipica è: usare smussi per le caratteristiche interne non di accoppiamento (per ridurre i costi) e usare i filetti per le aree ad alto stress (per mantenere la resistenza). Questo è un approccio di progettazione graduata.
>D3: Qual è il fillet interno CNC più piccolo che si può ottenere?
R: Per la fresatura, il raggio di filletto interno più piccolo è uguale al raggio della fresa a punta sferica più piccola utilizzata. In generale si consiglia che R ≥ 0,5 mm. Per valori inferiori a questo, o quando il rapporto profondità-larghezza > 5:1, si consiglia vivamente di passare a uno smusso.
Q4: E la stampa 3D (prototipazione rapida)? Qual è meglio, smussamento o filetto?
R: Diverso. Nella stampa 3D, i filetti generalmente non aumentano i costi e aiutano a ridurre i supporti. Tuttavia, questo articolo si concentra sulla produzione sottrattiva CNC, si prega di notare la distinzione.
Ricevi il tuo rapporto di analisi DFM Gratuito
Scegliere il trattamento del bordo sbagliato può portare a aumenti di costi inutili e ritardi nei progetti.
Brightstar Prototype CNC Co., Ltd è specializzata nel fornirti servizi di lavorazione CNC ad alta precisione e prototipazione rapida. Il nostro team di ingegneria ti fornirà un'analisi professionale di Design for Manufacturability (DFM) entro 24 ore, indicando chiaramente le soluzioni di lavorazione ottimali per tutti gli smussamenti, fillet e altre caratteristiche del tuo disegno. Tutto i dati in questo articolo sono solo a scopo di riferimento. Non consigliamo di citarlo senza autorizzazione. Non saremo ritenuti responsabili per eventuali problemi derivanti da tale utilizzo. Per domande specifiche o domande, vi preghiamo di contattarci direttamente per una discussione.
Copyright e Dichiarazione di Riferimento
Altintas, Y. (2012). Dinamica della lavorazione meccanica. Springer. (Capitolo 8.2)
Pilkey, W. D., & Pilkey, D. F. (2008). Fattori di concentrazione dello stress di Peterson. Wiley. (Tabella 3.2)
Dati interni: Rapporto sulle statistiche di processo di Brightstar Prototype CNC Co., Ltd. (2023-2025)