
6061 vs 7075 vs 5052: La guida definitiva alla selezione Tutto dell'alluminio per la prototipazione rapida CNC

Nella produzione rapida di prototipazione, la lega di alluminio è uno dei materiali metallici più comunemente utilizzati. Tuttavia, di fronte a vari gradi come 6061, 7075 e 5052, molti ingegneri e product manager non sono chiari sulle differenze essenziali tra di essi. Spesso prendono decisioni basate sull'esperienza o sull'intuizione – con conseguenti fallimenti del prototipo, rifiuto dei test o addirittura ritardi del progetto.
Questo articolo mira a fornirti una guida chiara alla selezione dei materiali. Confronteremo queste tre leghe di alluminio più comuni da tre dimensioni – dati di prestazioni, efficienza di lavorazione lavorativa e scenari applicabili tipici – e ti aiuteremo a selezionare il materiale giusto per il tuo prossimo progetto di prototipo CNC in alluminio, per la prima volta, attraverso casi di studio reali e un diagramma decisionale.
Che tu stia producendo parti di prova funzionali, prototipi di aspetto o parti complesse che richiedono piegatura e saldatura, questo articolo ti fornirà riferimenti pratici.
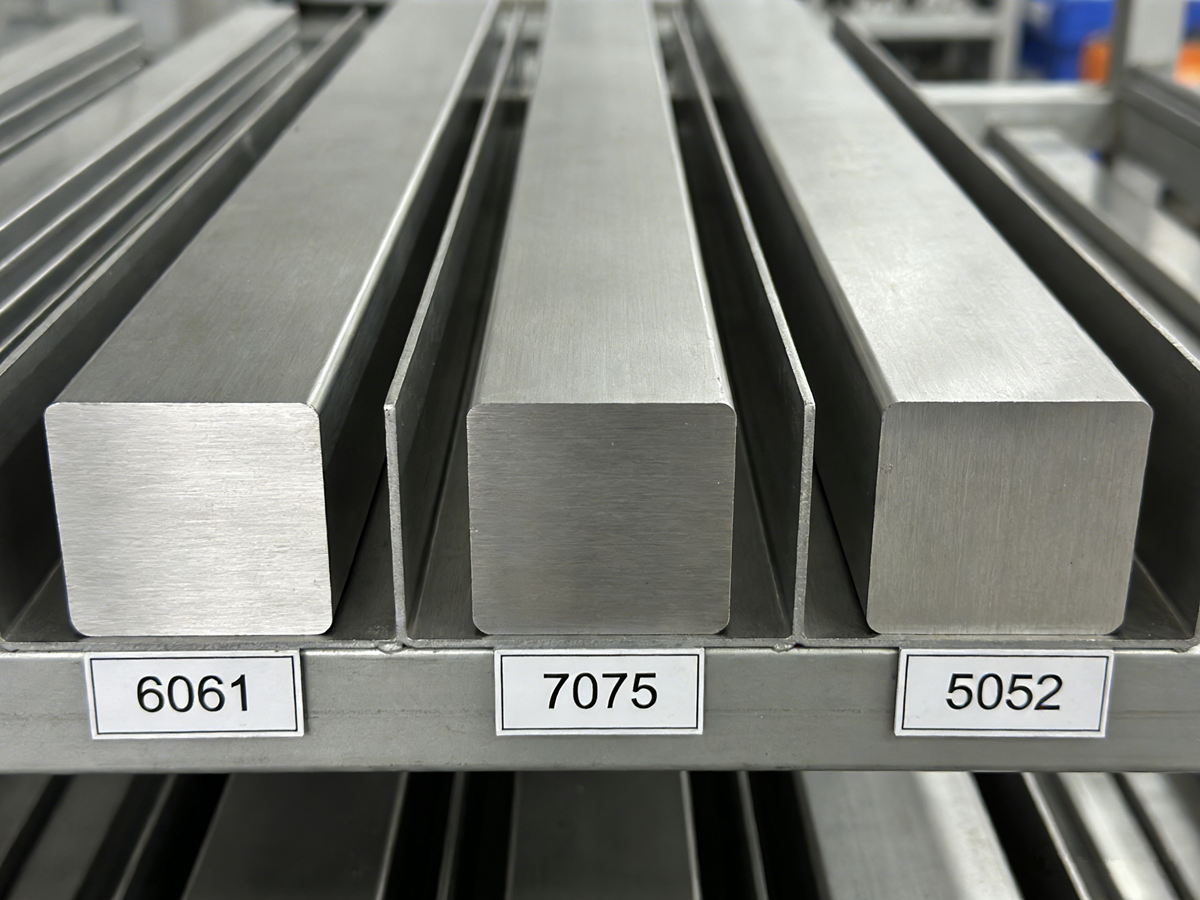
1. Sbagliato Tutto oy = Test del prototipo fallito
"Perché il mio prototipo CNC in alluminio si è crepato prematuramente durante i test di durata?"
"Ho chiaramente indicato alta resistenza, ma i fori filettati si sono staccati immediatamente."
"Dopo l'anodizzazione, il colore è venuto opaco – niente a che vedere con il rendering del design."
Potresti avere queste domande ma non sapere il motivo. Nella maggior parte dei casi, la causa principale non è la precisione della lavorazione o la finitura superficiale – ma la scelta errata della lega di alluminio.
Nella fase di prototipazione rapida, molti ingegneri si concentrano esclusivamente su "questo pezzo può essere lavorato?" e trascurano le differenze significative tra le leghe di alluminio in termini di resistenza, duttilità, lavorabilità, qualità dell'anodizzazione e durata di fatica.
Le conseguenze della scelta sbagliata del materiale:
I prototipi funzionali si guastano prematuramente – ritardando la validazione del progetto
di settimane I prototipi di aspetto sono diversi dai componenti di produzione – feedback di mercato fuorviante
Le operazioni secondarie falliscono – filettatura si sfila, piega le crepe, le saldature si rompono
Nel peggiore dei casi – i dati di test provenienti dal materiale sbagliato portano a decisioni di progettazione errate, scoperte solo durante la produzione di massa, con conseguente costosi richiami
Obiettivo di questa guida: Aiutarti a comprendere appieno le differenze tra 6061, 7075 e 5052 – così da azzeccare il materiale al primo tentativo.
2. Confronto delle proprietà core (6061 vs 7075 vs 5052)
Nel prototipaggio rapido, queste tre leghe rappresentano oltre l'85% della domanda di prototipi in alluminio. Di seguito è riportato un confronto diretto su sei dimensioni chiave.
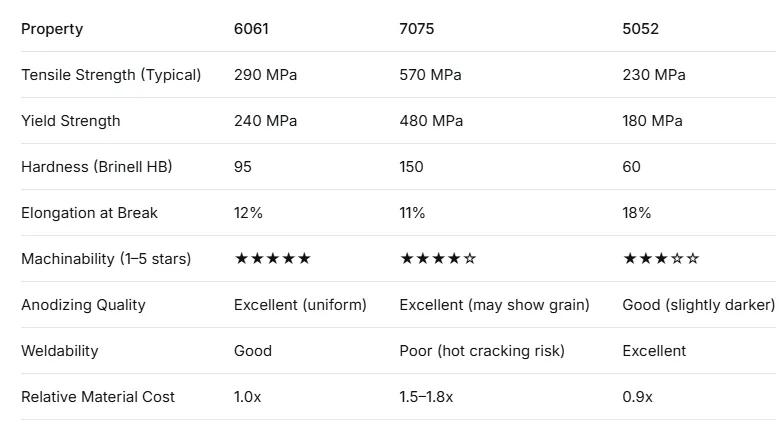
Riferimento chiave:
Secondo il Aluminum Handbook di ASM International, "l'alluminio 7075 offre una resistenza che si avvicina a molti acciai, ma richiede utensili più affilati e un adeguato raffreddamento per evitare l'indurimento durante la lavorazione lavorativa. Il 6061 offre il miglior equilibrio tra resistenza e lavorabilità meccanica." (Fonte: ASM Handbook, Volume 2, Proprietà e Selezione: Non Ferrosi Tutto e Materiali Speciali, edizione 2023)
Conclusione semplice:
6061: L'all-rounder. In caso di dubbio, questa è la scelta sicura.
7075: L'opzione ad alta resistenza. Ideale per prototipi funzionali portanti.
5052: Quella flessibile. Ideale per piegatura, saldatura e disegno profondo.
3. Come selezionare materiale in base allo scopo del prototipo
Scopi prototipali diversi richiedono priorità materiali differenti. Usa il quadro di riferimento qui sotto.
3.1 Prototipi di test funzionali (Carico elevato, fatica, vibrazione)
Prima scelta: 7075
Se il tuo prototipo deve sottoporsi:
Test di carico meccanico realistico
test di affaticamento da ciclo 1,2
milioni Validazione delle prestazioni meccaniche che deve corrispondere all'intento produttivo
Allora 7075 è l'unica scelta logica. La sua resistenza si avvicina all'acciaio a bassa lega con un terzo della densità – ideale per parti di sospensione automobilistica, componenti strutturali di droni, giunti robotici e supporti aerospaziali.
Attenzione: il 7075 ha scarsa saldabilità. Se è necessaria saldatura, considera modifiche al progetto (fissaggi, rivetti) o una lega diversa.
3.2 Prototipi di Verifica Aspetto e Assemblaggio
Prima scelta: 6061
Se il tuo obiettivo è:
Verificare l'altezza del montaggio, la posizione dei fori e le
interferenze Presentare a clienti o investitori
Ottenere finiture anodizzate di alta qualità (soprattutto nero, rosso o altri colori vivaci)
6061 è la scelta migliore. Lavora stabilmente, resiste alla deformazione e anodizza uniformemente con una finitura superficiale fine. Il costo è moderato, rendendo l'iterazione accessibile.
Consiglio: Per finiture a sabbiatura a perline, sia la 6061 che la 7075 funzionano bene. La 5052 può apparire leggermente più ruvida dopo la sabbiatura.
3.3 Prototipi che richiedono piegatura, saldatura o disegno profondo
Prima scelta: 5052
Se il tuo prototipo include:
pieghe
complesse Assemblaggi saldati
Caratteristiche disegnate o formate
in profondità Scegli 5052. La sua allungazione del 18% è significativamente migliore rispetto a 6061 (12%) e 7075 (11%), riducendo il rischio di crepe durante la flessione. La sua saldabilità è anche molto superiore a quella del 7075.
Esempio reale di Brightstar: un client di dispositivi medici ha originariamente utilizzato 6061 come prototipo che richiedeva due curve a 90°. Si sono verificate crepe alla seconda curva. Passare al 5052 eliminò completamente le crepe, e il prototipo passò la validazione al primo tentativo.
4. Dati di settore: Efficienza di lavorazione lavorativa e durata degli utensili per diversi Tutto oy in alluminio
Brightstar ha accumulato ampi dati di lavorazione lavorativa da 1830 ordini di prototipi in alluminio negli ultimi anno.
4.1 Confronto dell'efficienza della lavorazione
meccanica>Interpretazione: La lavorazione del 7075 richiede circa il 20% più tempo rispetto al 6061, principalmente a causa della riduzione della velocità di taglio necessaria per controllare l'usura degli utensili e la qualità della superficie.
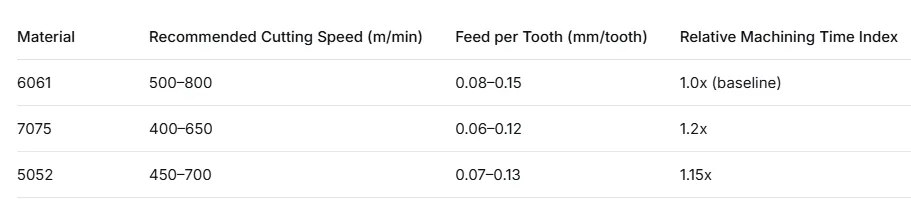
4.2 Confronto Vita Tool
Utilizzo di frese in carburo non rivestite (Ø6mm, 2 scaligli) su macchine identiche (mandrino 8.000 RPM):
6061: Vita utile ~120–150 minuti/filo – usura
uniforme sul fianco 7075: Durata utensile ~80–100 minuti/filo – soggetto a filo accumulato e microscheggiatura
5052: Vita utensile ~90–110 minuti/filo – rischio di adesione maggiore; consigliato utensili ad angolo per rastrello lucidati
Un rapporto tecnico della rivista Manufacturing Engineering afferma: "Le leghe di alluminio ad alto contenuto di zinco come la 7075 sono significativamente più abrasive per gli utensili da taglio a causa delle particelle intermetalliche dure. Si raccomandano AlTiN o rivestimenti ad alto contenuto di alluminio simili." (Fonte: SME, "Lavorazione Tutto in alluminio ad alta resistenza," 2024)
Implicazione pratica: 7075 non solo ha un costo dei materiali più elevato, ma anche un costo di lavorazione più elevato grazie all'aumento dei tempi di ciclo e del consumo di utensili. Budget circa 1,5 volte il prezzo di parte di 6061 per i prototipi 7075.
5. Case Study – Lavorazione Brightstar a 5 assi di un prototipo di alloggiamento per trasmissione automobilistica in alluminio 7075
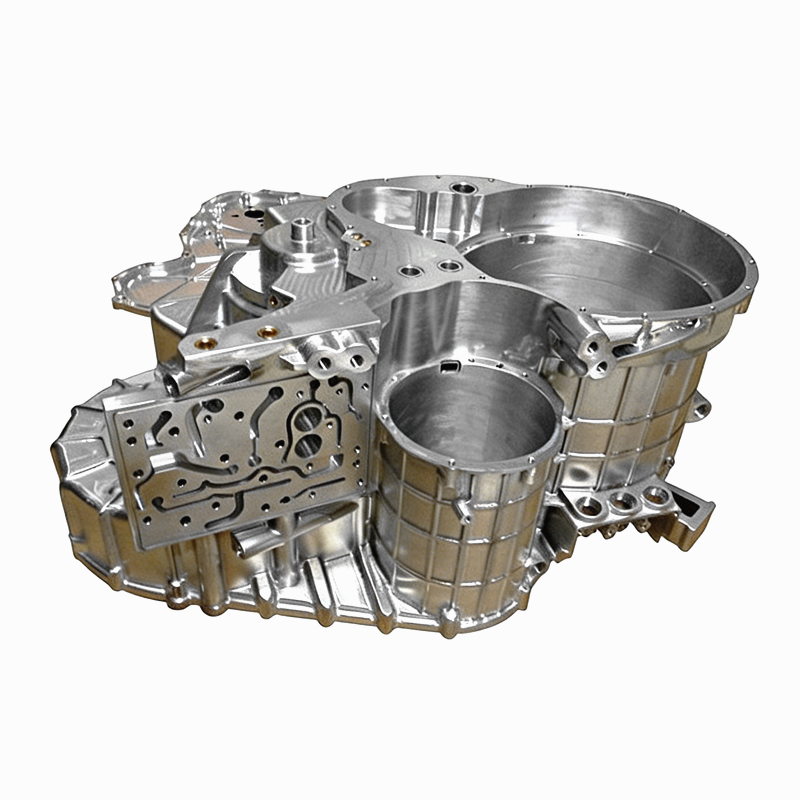
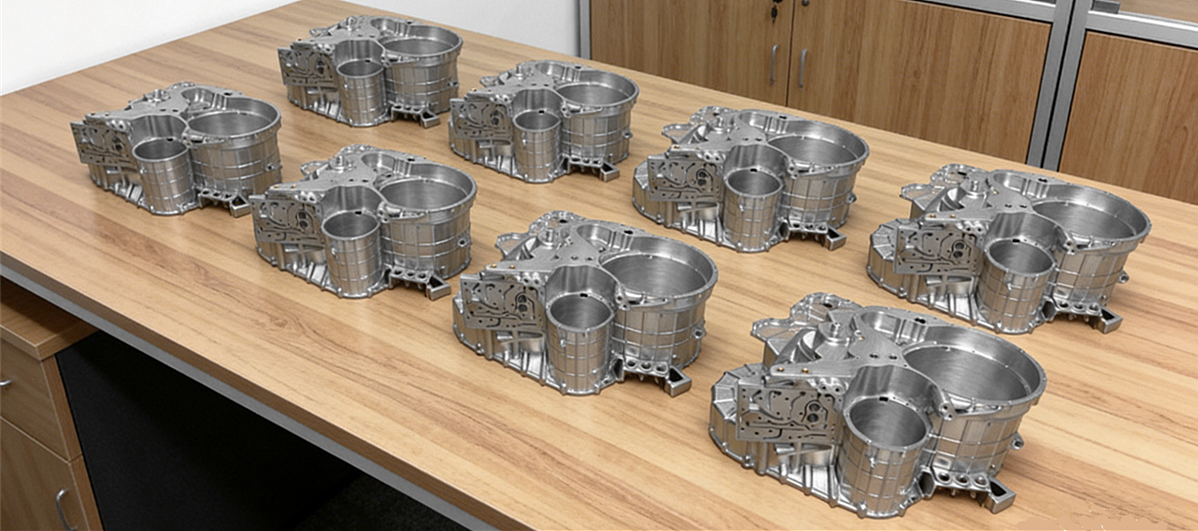
Un produttore europeo di auto sportive ad alte prestazioni (informazioni specifiche sui clienti sono riservate per motivi di riservatezza) stava sviluppando un nuovo cambio DCT a doppia frizione. Il cliente aveva bisogno di otto alloggiamenti prototipi funzionali per test di durata su banco di lavoro, validazione della sigillatura del circuito dell'olio e test di integrazione del veicolo.
Requisiti tecnici:
Materiale: 7075-T6
Caratteristiche chiave: Canali interni complessi per il passaggio dell'olio, requisiti di coassialità multi-foro, strutture a nervolature a parete sottile (spessore minimo della parete 2,0mm), planezza della superficie di sigillatura 0,03mm
Requisiti di prova: Superare 1,5 milioni di cicli di durata del shift senza perdite o crepe
Tempo di consegna: 15 giorni di calendario
Challenges:
7075 ha alta resistenza ma genera elevate forze di taglio, rendendo le pareti sottili e le pareti del passaggio dell'olio soggette a deformazioni o rotture
La carcassa del cambio ha una geometria complessa con molteplici schemi di fori inclinati e superfici curve, richiedendo più configurazioni e creando un alto rischio
cumulativo di tolleranzaI passaggi interni dell'olio non possono essere misurati direttamente; È necessario un test di ermeticità post-lavorazione, e qualsiasi micro-crepa porta a rottami
Brightstar Solutions:
1. Strategia di lavorazione a 5 assi:
Utilizzando un centro di lavorazione simultaneo DMU 65 monoBlock a 5 assi, tutte le caratteristiche tranne la superficie di riferimento sono state lavorate in un unico setup, inclusi:
Schemi di fori multi-angolo (foratura, rialamento, fresatura della filettatura)
Passaggi d'olio complessi (usando tagliatori a punta sferica su bordo lungo personalizzati)
Carcassa frizione e superfici di accoppiamento della cassa del cambio (finitura fresata a Ra0.8)
2. Progettazione del quadro di apparecchio:
Apparecchio idraulico personalizzato con forza di serraggio distribuita uniformemente sulla superficie della flangia dell'alloggiamento, integrato da supporti ausiliari per prevenire vibrazioni a parete sottile.
3. Percorso di processo:
Grezzatura (lasciando materiale da 0,5mm) → Trattamento termico per sollievo dello stress (180°C, 6 ore) → Semifinitura (lasciando 0,15mm) → 5 assi (usando strumenti nuovi di zecca) → Ispezione in macchina (sonda Renisaw)
4. Piano di ispezione:
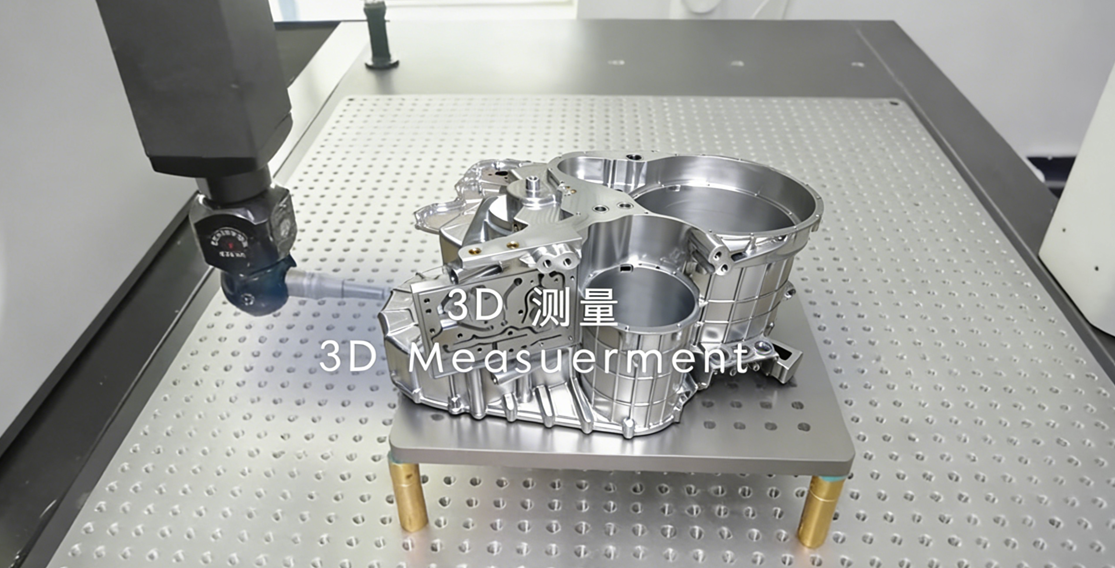
Perforazioni critiche: ispezione CMM al 100%, tolleranza dell'alesaggio ±0,015mm
Piattezza: Controllo spot con sensore elettronico, tutti i risultati ≤0,03mm
Sigillatura del passaggio dell'olio: pressione dell'aria di 0,6 MPa mantenuta per 3 minuti, caduta di pressione ≤0,01 MPa
>Risultati:
Tutto otto alloggiamenti della trasmissione hanno superato l'ispezione dimensionale e il test di ermeticità all'aria nella prima presentazione
Test di durata su banco completato 1,52 milioni di cicli di turno senza perdite o
crepe Consegnati in 13 giorni di calendario – 2 giorni prima del programma
originale del clienteIl cliente ha successivamente ordinato altre 20 unità per il test stradale dei veicoli. Basandosi sul successo di questa esperienza di lavorazione a 5 assi, affidarono anche a Brightstar la successiva lavorazione CNC di parti pre-produzione a basso volume (50 unità)
6. Soluzione: Diagramma di flusso per la selezione del materiale per prototipazione rapida
Usa il seguente diagramma di flusso decisionale per restringere rapidamente la scelta del materiale in base allo scopo del prototipo.
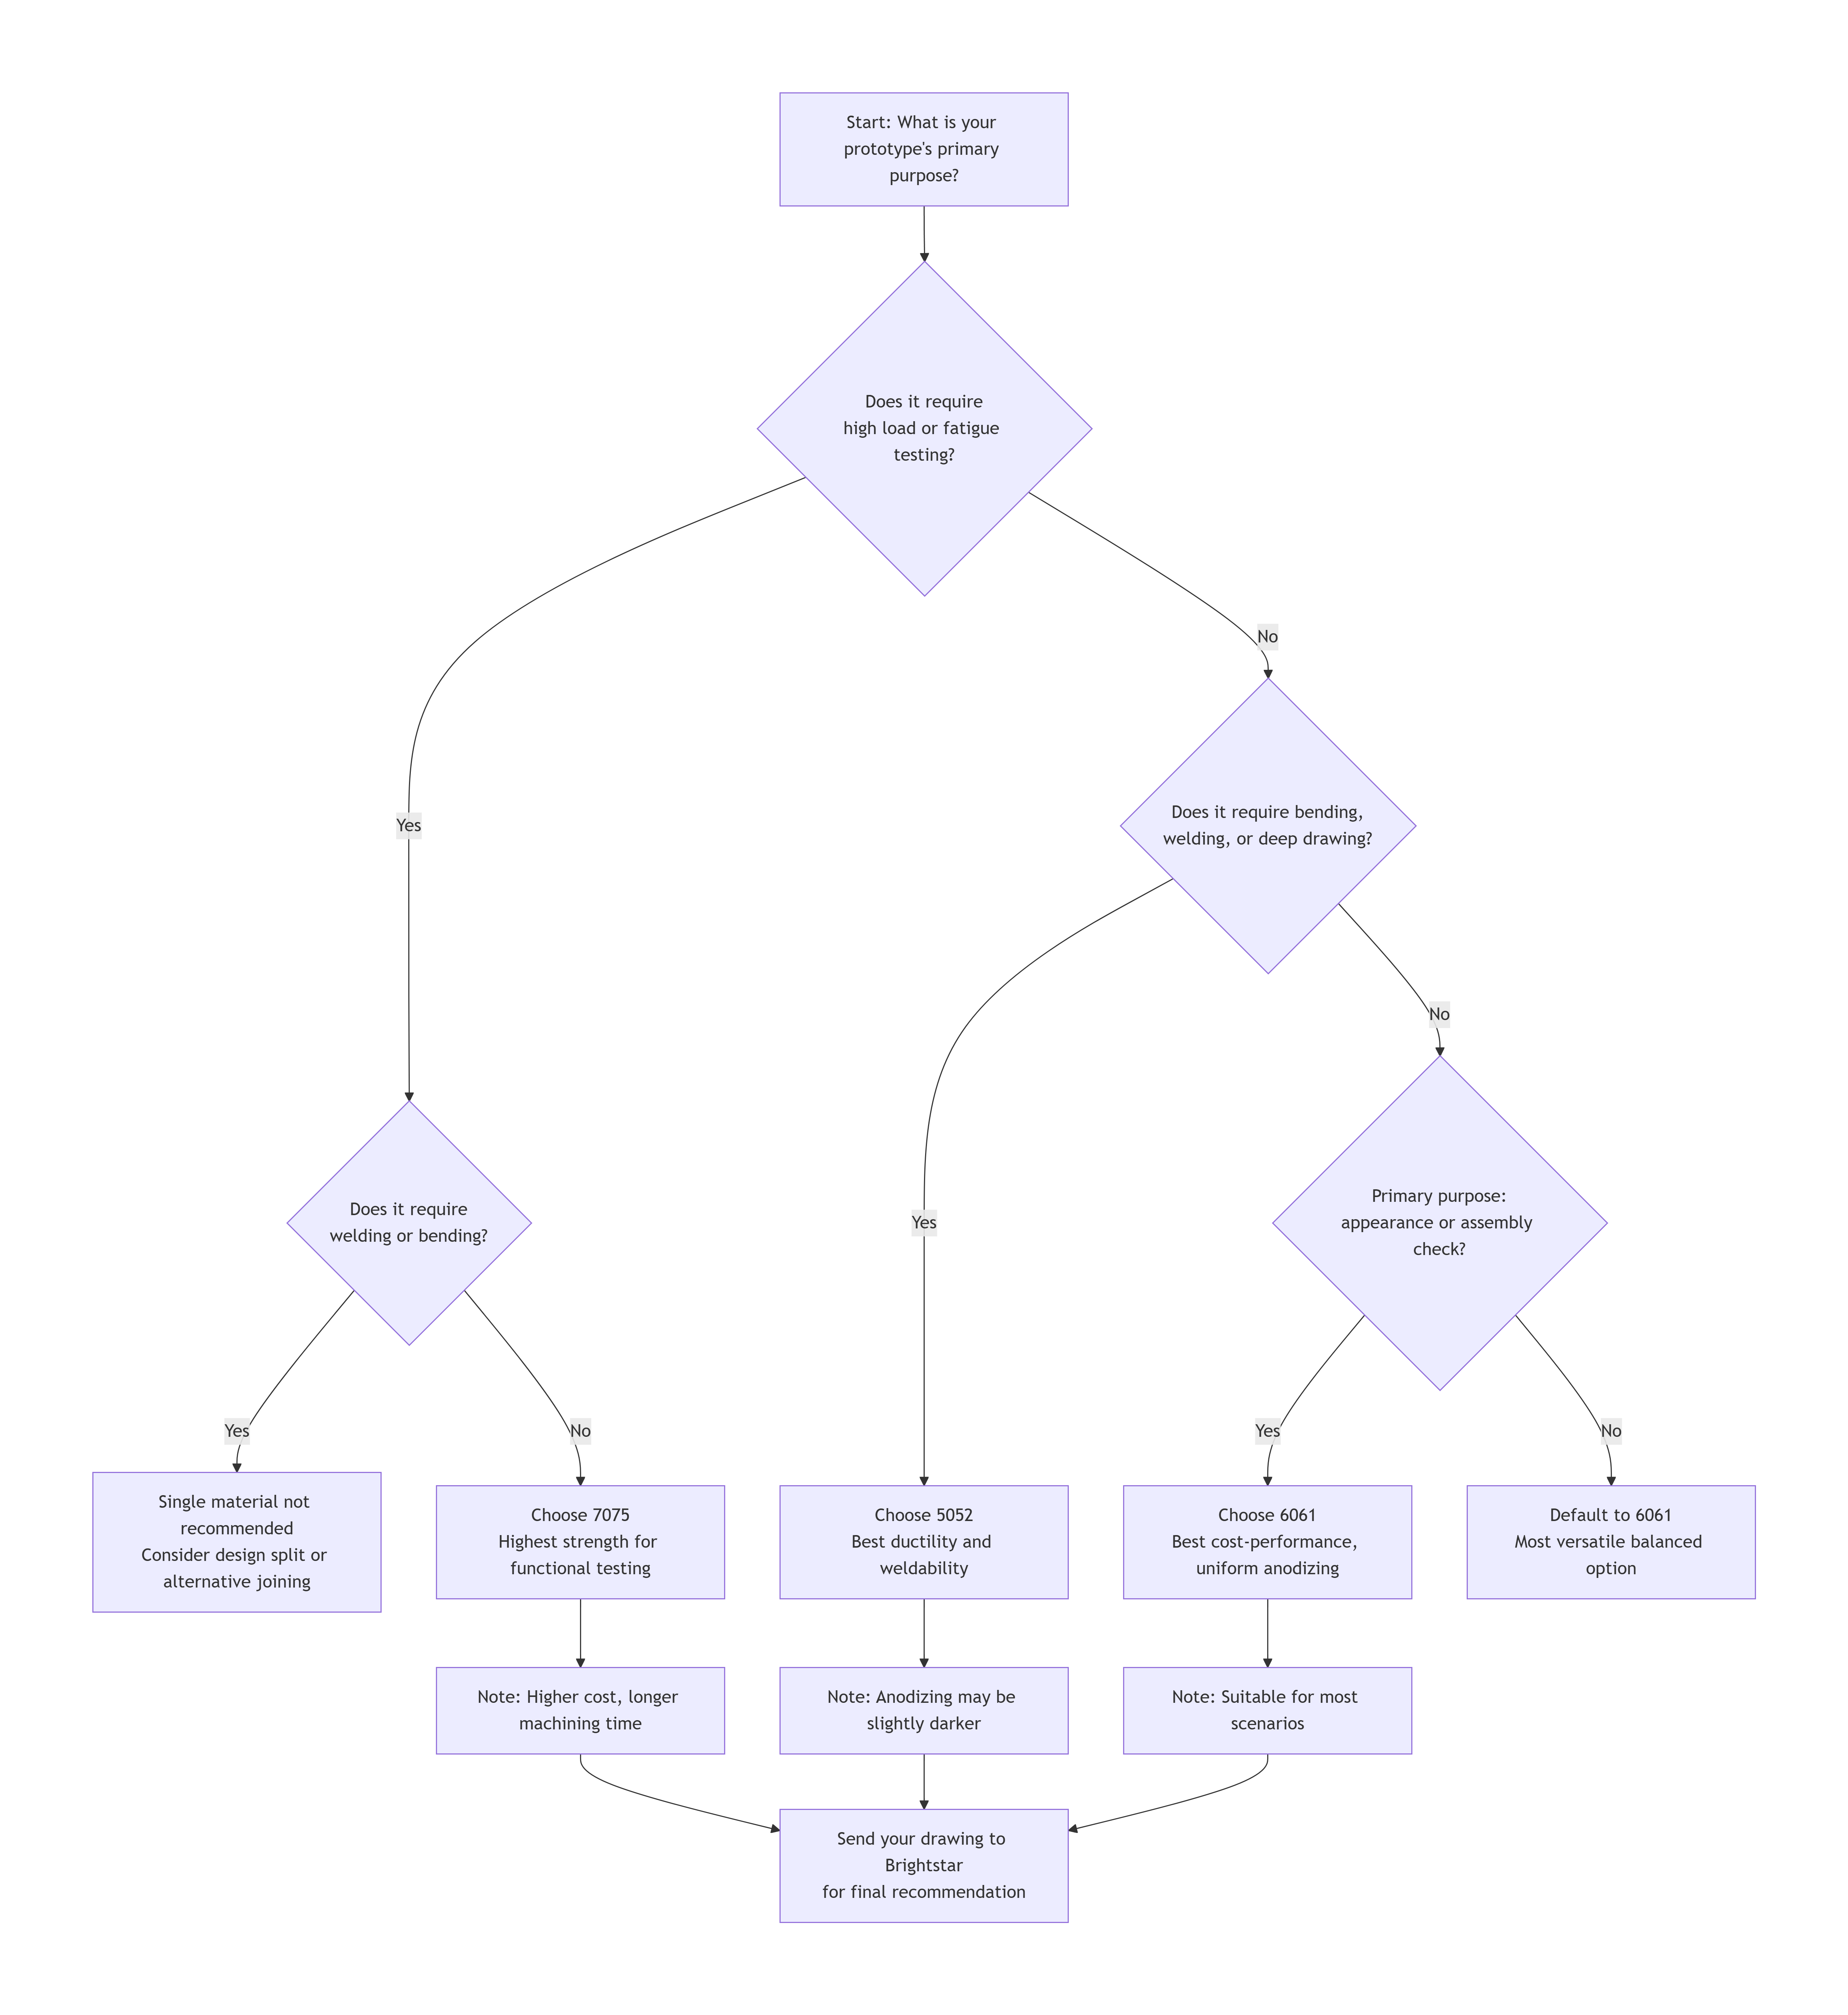
Consiglio d'uso: Questo diagramma di flusso funziona per ~80% degli scenari prototipi comuni. Per esigenze speciali (ad esempio, conducibilità termica estremamente elevata, conducibilità elettrica o resistenza alla corrosione), contattare direttamente gli ingegneri di Brightstar.
7. FAQ: 3 domande più comuni degli ingegneri
>D1: Quanto costa di più il 7075 rispetto al 6061?
R: Il costo dei materiali per 7075 è circa del 30–50% superiore rispetto a 6061. Tuttavia, poiché le macchine 7075 sono circa il 20% più lente e consumano più utensili, il prezzo del pezzo finito è tipicamente 40–70% più alto rispetto a un pezzo equivalente 6061.
Per piccole quantità prototipi (ad esempio, ≤10 pezzi), la differenza assoluta in dollari è solitamente –. Se il tuo test si basa su una resistenza elevata, questo è un investimento che vale la pena. Per la verifica dell'assemblaggio, resta con il 6061.
D2: Posso prima realizzare un prototipo 6061 e poi passare alla 7075 per la produzione?
R: Sì, ma con una precisazione importante.
Per la verifica dell'assemblaggio, i controlli dimensionali e l'aspetto – assolutamente perfetto. 6061 e 7075 hanno una precisione lavorativa e una stabilità dimensionale molto simili.
Per i test delle prestazioni meccaniche (resistenza, affatica, impatto) – il n. 6061 è significativamente più debole del 7075 e i risultati dei test non si tradurrebbero.
Raccomandazione Brightstar: Realizzare due serie di prototipi – uno in 6061 per iterazione rapida di assemblaggio e uno in 7075 per la validazione finale delle prestazioni. Questo bilancia velocità e precisione.
>D3: La 5052 può ottenere una lavorazione CNC ad alta precisione? Quali tolleranze sono possibili?
R: Sì. Anche se il 5052 è più morbido del 6061, può comunque ottenere una buona precisione.
A Brightstar:
Standard tolleranza: ±0,05 mm – affidabilmente
raggiungibile Tolleranza di precisione: ±0,02 mm – richiede utensili dedicati, utensili affilati, raffreddamento adeguato e controllo
dei trucioli Tolleranza limite: ±0,01 mm – possibile ma richiede maggiore frequenza di ispezione; non raccomandato per parti a parete sottile o
di grandi dimensioni Nota: 5052 ha una tendenza maggiore ad aderire agli utensili da taglio rispetto a 6061. Per fori profondi o fori ciechi, si raccomandano cicli di liquido refrigerante ad alta pressione e di rottura dei trucioli.
8. Call to Action: Ricevi il tuo Gratuito Materiale Raccomandazione e Preventivo
La selezione del materiale è solo il primo passo. Ciò che rende il tuo progetto prototipo un successo è: il materiale giusto + il processo audio + la consegna affidabile.
Il team CNC prototipo Brightstar offre:
✅ Gratuito consulenza sui materiali – Invia il tuo file 3D (STEP/IGS) e analizzeremo le caratteristiche e il caso d'uso del componente, consigliando la lega di alluminio più adatta entro 4
ore✅ Gratuito Rapporto DFM – Identificare le caratteristiche progettuali che possono influire su costi o tempi di consegna, con suggerimenti
✅ di ottimizzazione Preventivo trasparente – Nessuna spesa nascosta – Ripartizione chiara dei costi di materiale, lavorazione, finitura e ispezione
Due modi per raggiungerci:
📧 E-mail: ann@brightstarrapid.com (rispondi entro 24 ore)
Clicca sull'immagine qui sotto per caricare i tuoi file CAD per l'analisi.
Agisci ora: invia i requisiti del tuo progetto (disegni + quantità + tempi di consegna target) all'email sopra con oggetto "Aluminum Selection Inquiry – from blog". Daremo priorità alla tua richiesta.
Il nostro impegno: I tuoi disegni saranno usati solo per citazioni e valutazioni. Firmiamo un accordo di non divulgazione (NDA) e non condividiamo mai o usiamo impropriamente i tuoi dati.
"Le informazioni contenute in questo articolo sono solo per riferimento generale e non costituiscono consulenza ingegneristica professionale. I dati sulle proprietà delle leghe di alluminio, i parametri di lavorazione lavorativa e le raccomandazioni sulla selezione dei materiali presentati in questo articolo si basano su conoscenze generali e sull'esperienza interna di Brightstar, e sono forniti solo a scopo di riferimento. I risultati effettivi possono variare a seconda delle attrezzature specifiche, dei processi, dei lotti di materiali e del design dei pezzi. Per applicazioni critiche per la sicurezza, sono fortemente raccomandati test e validazioni indipendenti. Brightstar non si assume alcuna responsabilità per eventi o esiti derivanti dalla fiducia sulle informazioni qui fornite.
Sfruttando attrezzature CNC avanzate e un team di ingegneria di processo esperto, Brightstar offre servizi professionali di lavorazione CNC e soluzioni di prototipazione rapida ai nostri clienti. Eccellemo nel tradurre in modo efficiente progetti complessi in parti ad alta precisione e abbiamo guadagnato la fiducia dei clienti grazie alla coerenza e affidabilità nei progetti di produzione a lotti."